









Desglose de los costos de los moldes de inyección
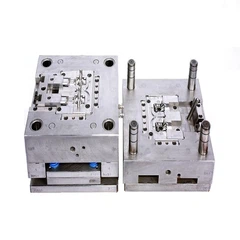
estas mirandomolde de inyecciónpara sus necesidades de producción. Los precios que estás viendo probablemente oscilan entre unos pocos miles y más de 100.000 dólares. Esa es una brecha enorme y hace que tu decisión sea más difícil.
Dejemos atrás la confusión. Esta guía desglosa cada componente del coste del molde de inyección para que pueda presupuestar con precisión y evitar sorpresas costosas.

¿Qué constituye el precio total del molde de inyección?
Los costos de los moldes de inyección no son simples. No estás comprando sólo una pieza de metal. Está invirtiendo en trabajo de diseño, materiales, tiempo de mecanizado, pruebas y mantenimiento continuo.
Distribución de costos
Crecimiento del mercado
Si ha recibido una cotización de un fabricante de moldes por primera vez, es posible que vea una línea denominada "tarifa de molde" o "cargo de molde" y se pregunte qué significa realmente. En términos simples, la tarifa del molde es el costo-único que usted paga por diseñar y fabricar el molde de inyección. Cubre todo, desde material de acero o aluminio en bruto, mecanizado CNC y procesamiento de electroerosión, hasta ajuste de moldes, pulido y pruebas iniciales. Esta tarifa es independiente del costo de producción por-pieza que pagarás más adelante, cuando el molde comience a fabricar piezas de plástico.
Algunos compradores confunden la tarifa del molde con el costo de moldear las piezas por inyección. Son dos cosas diferentes. La tarifa del molde es su inversión inicial en herramientas. El costo del servicio de moldeo por inyección es lo que paga por ciclo o por unidad durante la producción. Cuando una fábrica le cotiza $15 000 por un molde más $0,85 por pieza, esos $15 000 son la tarifa del molde. No se repite. Los $ 0,85 lo hacen.
Comprender esta distinción le ayudará a comparar cotizaciones con precisión. Un proveedor que ofrece una tarifa de molde baja pero un costo alto por unidad podría terminar siendo más caro con más de 50.000 piezas que un proveedor que cobra más por el molde pero menos por pieza.
Categorías de costos primarios
- Inversión inicial en herramientas
- Costos de producción por unidad-
- Gastos operativos ocultos
Componentes del costo del molde de inyección

Inversión inicial: lo que paga por adelantado
Sus costos iniciales comienzan con el diseño y la fabricación del molde. Aquí es donde ocurren la mayoría de las sorpresas presupuestarias.
Honorarios de diseño e ingeniería de moldes
Los honorarios de diseño dependen de la complejidad de la pieza. Los moldes simples de dos-cavidades para formas básicas pueden necesitar 20-40 horas de ingeniería. Los moldes complejos de múltiples cavidades con geometrías intrincadas pueden requerir 200+ horas.
Los ingenieros cobran entre $75 y $150 por hora dependiendo de la ubicación y la experiencia. Un diseño de molde sencillo podría costar entre 2000 y 5000 dólares. Las piezas automotrices o médicas complejas pueden elevar los costos de diseño a entre 15.000 y 30.000 dólares.
También pagarás poranálisis de flujo del molde. Esta simulación cuesta entre 500 y 3000 dólares, pero le evita costosos rediseños posteriores. Predice cómo el plástico llena la cavidad, identifica puntos débiles y optimiza la ubicación de las puertas.

Costos de herramientas y fabricación
Los costos de moldeo por inyección varían desde $10 000 o menos hasta $100 000, dependiendo del tamaño del pedido, la complejidad de la pieza y otros factores.
Factores clave de costos
Material del molde
Los moldes de aluminio cuestan entre 2000 y 10 000 dólares y funcionan entre 10 000 y 100 000 ciclos. Los moldes de acero cuestan entre 10.000 y 100 dólares,000+ pero duran millones de ciclos. El acero preendurecido se sitúa en el medio, entre 5.000 y 50.000 dólares.
Número de cavidades
Los moldes-de una sola cavidad son los más baratos. Cada cavidad adicional agrega un 30-50% al costo base. Un molde de cuatro-cavidades no cuesta cuatro veces más que un molde de una sola cavidad, pero cuesta entre 2,5 y 3 veces más.
Clase de molde
Los moldes Clase 105 (la calidad más baja) cuestan entre un 40% y un 60% menos que los moldes Clase 101 (la más alta calidad). La mayoría de los moldes de producción son Clase 102 o 103.
Requisitos de acabado superficial
Las superficies pulidas como espejo pueden sumar entre $2,000 y $10,000. Los acabados texturizados suman entre $500 y $3000. El trabajo de electroerosión para nervaduras profundas o características complejas agrega entre $1,000 y $5,000.
Opciones de inversión en máquinas
Las grandes máquinas de moldeo por inyección industriales cuestan entre 50.000 y 200 dólares.000+.
Compre su propia máquina
Tiene sentido si produce 500000+ piezas al año.
- Tu controlas el horario
- Realizar todo el mantenimiento
- Se requiere capacitación del operador
- Recuperación de la inversión: 3-5 años
Pago por-precio de pieza. Sin costo inicial de máquina.
- Los costos por unidad-siguen siendo más altos
- Lo mejor para volúmenes inferiores a 100.000
- Bueno para múltiples tipos de materiales
- Sin responsabilidades de mantenimiento
Moldeo por inyección de escritorio
Las máquinas pequeñas cuestan entre 5.000 y 15.000 dólares.
- Maneja piezas simples
- Volúmenes bajos (1.000-10.000 piezas)
- La calidad va por detrás de la industrial
- Bueno para crear prototipos
¿Cuánto cuesta el molde de inyección para productos específicos?
Los rangos de costos se ven diferentes dependiendo de lo que realmente estés ganando. Así es como se desarrollan los costos de las herramientas para moldes de inyección en aplicaciones comunes.
Piezas pequeñas de juguete de plástico (tirada de 1000 unidades)
Para piezas de juguetes pequeñas, como accesorios de figuras de acción, componentes de bloques de construcción o vehículos en miniatura, un molde de aluminio de una sola-cavidad suele costar 2000 $-5000 $. Con 1.000 unidades que utilizan plástico ABS, espere un costo por pieza de entre 1,50 y 4 dólares, incluido el material, el tiempo de la máquina y la mano de obra. El costo total de su proyecto para 1000 piezas moldeadas por inyección oscila entre $ 3500 y $ 9000. En este volumen, domina el coste de las herramientas. Si puede aumentar a 5000 unidades, su costo por unidad se reduce a $0,80-$2,00.
Electrónica de consumo y carcasas para dispositivos portátiles
Las carcasas de dispositivos portátiles exigen tolerancias más estrictas y mejores acabados superficiales que los juguetes. Los costos del molde para un gabinete de dos-partes (carcasa superior e inferior) oscilan entre $ 8000 y $ 25 000, según la complejidad. Los materiales como las mezclas de PC/ABS cuestan más que el ABS estándar. Espere entre 2 y 4 dólares por pieza a 5.000 unidades, bajando a 0,90 a 1,80 dólares a 50.000 unidades.
Componentes automotrices
Las piezas de automóvil requieren moldes de acero endurecido con capacidad para 500000+ ciclos. Un molde típico de soporte o clip cuesta entre 15.000 y 40.000 dólares. Los componentes del tablero o las carcasas grandes entran en un territorio de $50 000-$100 000. Los costos por pieza son bajos en volumen, a menudo entre $0,50 y $2.00 -, pero la inversión inicial en molde es significativa.
Piezas de dispositivos médicos
Los moldes médicos a menudo necesitan acero inoxidable o aceros especiales para lograr biocompatibilidad, compatibilidad con salas limpias-y cumplimiento normativo. Un molde para un componente simple de una jeringa podría costar entre 10.000 y 20.000 dólares. Los moldes complejos de múltiples-cavidades para dispositivos médicos desechables pueden alcanzar los 60.000-$120.000. Materiales como PC de grado médico o PEEK generan costos por pieza más altos que las aplicaciones de consumo.
Costos de funcionamiento: lo que realmente le cuesta cada pieza
Después de invertir en herramientas, cada pieza que fabrique tiene costos directos. Estos se acumulan rápidamente en una producción de alto-volumen.
Gastos de materiales por ciclo
Los costos de los materiales oscilan entre 1 y 10 dólares por libra, y los plásticos de ingeniería especializados cuestan más.
| Material | Costo por libra |
|---|---|
| Polipropileno (PP) | $1-$2 |
| Polietileno (PE) | $1-$2.50 |
| ABS | $2-$3 |
| Policarbonato (PC) | $3-$5 |
| Nailon (PA) | $4-$7 |
| PEEK y alto-rendimiento | $50-$150 |
Una pieza típica de un producto de consumo que pesa 2 onzas utiliza entre 0,15 y 0,40 dólares en material. Pero no se puede simplemente calcular el peso parcial. Debe tener en cuenta los sistemas de canales, los bebederos y los desechos. El uso real de material suele ser entre un 20 % y un 40 % mayor que el peso de la pieza terminada.
ABS (acrilonitrilo butadieno estireno)se encuentra en el punto ideal para proyectos de moldeo por inyección. A entre 2 y 3 dólares por libra, el ABS es lo suficientemente asequible para productos de consumo, pero ofrece mejor resistencia al impacto y calidad de superficie que resinas más baratas como el PP o el PE. Se moldea bien a temperaturas relativamente estándar (220-260 grados), lo que significa que no necesitará configuraciones de máquina especializadas ni tiempos de ciclo prolongados.
Para una pieza típica moldeada por inyección de ABS que pesa 3 onzas, el costo de la materia prima es de aproximadamente $0,25-$0,40 por pieza. Si se tienen en cuenta los canales, los bebederos y los residuos normales, el coste real del material ABS por pieza se acerca a entre 0,35 y 0,55 dólares. El ABS también acepta pintura, enchapado y texturizado fácilmente, lo que puede reducir la necesidad de costosos acabados en molde. Si su proyecto involucra carcasas de electrónica de consumo, cubiertas de electrodomésticos o componentes de juguetes, el ABS a menudo ofrece el mejor equilibrio entreCosto del molde de plástico y rendimiento de la pieza..

Costos de materiales adicionales
Los colorantes y aditivos como estabilizadores UV o retardantes de llama también aumentan los costes de material. Estos suman entre $0,50 y $3,00 por libra, según el tipo de aditivo.
Tiempo de trabajo y de máquina
El tiempo del ciclo determina su rendimiento. Los ciclos rápidos significan menores costos por-pieza. Los ciclos lentos reducen los márgenes de beneficio.
Tiempos de ciclo típicos
Costos de tiempo de máquina
Cálculo del coste por-pieza
Calcule su costo por-parte usando esta fórmula:
(tarifa por hora de la máquina + tarifa por hora de mano de obra) ÷ (3600 segundos ÷ tiempo del ciclo en segundos)
Para un ciclo de 45 segundos en una máquina de $40/hora con $25/hora de mano de obra: ($65) ÷ (3600 ÷ 45)=$0,81 por pieza solo por tiempo de máquina y mano de obra.
Las tarifas por hora de las máquinas anteriores reflejan únicamente los costos directos. En la industria, los moldeadores suelen citar una "tasa de carga" o "tasa de carga de la máquina" que incluye todo: depreciación de la máquina, electricidad, espacio, gastos generales, mantenimiento y mano de obra indirecta. Una tarifa típica para el moldeo por inyección en EE. UU. oscila entre $60 y $150 por hora para máquinas de tamaño mediano-. En China, las tarifas de carga oscilan entre 15 y 40 dólares por hora para equipos comparables. Las tarifas europeas se sitúan en algún punto intermedio, normalmente entre 50 y 120 dólares por hora.
Al comparar los costos del servicio de moldeo por inyección entre proveedores nacionales y extranjeros, asegúrese de comparar las tarifas de carga - y no solo las tarifas de las máquinas en bruto. Una tarifa de máquina de $25/hora en China con $15/hora de gastos generales equivale a una tarifa de carga de $40. Una tarifa de máquina de $40/hora en los EE. UU. con gastos generales de $50/hora equivale a $90. Esa diferencia por sí sola puede reducir el costo de moldeo por inyección por pieza en un 30-50 % en componentes que requieren mucha mano de obra.
Control de calidad y pruebas
No puedes saltarte los controles de calidad. Las piezas defectuosas cuestan más que las pruebas.

Inspección del primer artículo
Cuesta entre 500 y 2000 dólares. Está validando dimensiones, apariencia y propiedades de materiales antes de que comience la producción completa.
Costos de inspección continua (2-5% de los costos de producción)
| Tipo de inspección | Costo por pieza |
|---|---|
| Inspección visual | $0.05 - $0.15 |
| Verificación dimensional | $0.10 - $0.30 |
| Inspección de MMC | $5 - $20 |
| Sistemas de visión automatizados | $0.02 - $0.08 |
La mayoría de los fabricantes toman muestras entre el 5% y el 10% de las piezas durante los ciclos de producción. Las aplicaciones críticas, como las médicas o las automotrices, pueden inspeccionar el 100 % de las piezas, lo que aumenta significativamente los costos.
Costos ocultos que sorprenden a la mayoría de los compradores
Los costos obvios están entre comillas. Los costos ocultos aparecen más tarde y arruinan su presupuesto.
Mantenimiento y Reparaciones
Los moldes necesitan un mantenimiento regular. Ignore esto y lo pagará en tiempo de inactividad y defectos.
Mantenimiento preventivo (3-5% del costo inicial del molde anualmente)
|
Artículo de mantenimiento
|
Rango de costos
|
|---|---|
|
Limpieza cada 10.000 - 50.000 ciclos
|
$200 - $500
|
|
Inspección de componentes (trimestralmente)
|
$150 - $300
|
|
Reemplazo de piezas de desgaste
|
$500 - $2000 al año
|
|
Restauración de ventilación y pulido.
|
$300 - $800 al año
|
Reparaciones inesperadas
|
Tipo de problema de moho
|
Rango de costos
|
|---|---|
|
Núcleo o cavidad dañados
|
$2,000 - $10,000
|
|
Reemplazos del sistema de corredores
|
$500 - $2,000
|
|
Fallas/reconstrucciones importantes del molde
|
40 - 60% del costo original
|
Tiempo de configuración y cambio
Cada vez que cambias de producción, pierdes dinero.
Tiempo de configuración
1-4 horas dependiendo del tamaño de la máquina y la complejidad del molde
Costo por cambio
Pequeño: $50-$150
Mediano: $150-$400
Grande: $400-$800
Desperdicio de materiales
2-10 libras de plástico por
cambio, con un costo de $ 6 a $ 30
Si está fabricando 10 000 piezas por ejecución y los cambios cuestan $300 cada uno, eso es $0,03 por pieza solo para la configuración. Utilice solo 1000 piezas y el costo de instalación aumenta a $0,30 por pieza.
Costos de prueba del molde de inyección
Antes de que comience la producción completa, cada molde nuevo pasa por pruebas - comúnmente llamadas muestras T1, T2 y, a veces, T3. Estas fases de prueba verifican que el molde produzca piezas dentro de las especificaciones. La mayoría de los compradores no se dan cuenta de que existen costos de prueba hasta que los ven en la factura.
Una prueba de molde estándar normalmente cuesta $300-$1500 por ronda, dependiendo del tamaño y el material de la máquina. Esto cubre el tiempo de configuración de la máquina, la resina consumida durante las pruebas y la mano de obra para inspeccionar las piezas de muestra. Los moldes simples suelen pasar después de una o dos pruebas. Los moldes complejos con tolerancias estrictas o diseños de múltiples cavidades pueden necesitar tres o más rondas.
Presupuesta los costos de prueba en aproximadamente el 3-5% de tu inversión total en moldes. Para un molde de $20 000, eso significa $600-$1000 en gastos de prueba. Si la primera prueba revela problemas (tomas cortas, flash, problemas dimensionales), el molde regresa para realizar ajustes y usted paga por otra ronda de prueba. Esta es la razón por la que invertir por adelantado en un análisis adecuado del flujo del molde ($500-$3000) a menudo ahorra múltiplos de esa cantidad en iteraciones de prueba reducidas.
Algunos fabricantes de moldes incluyen la primera prueba en el precio cotizado del molde. Otros lo enumeran por separado. Aclare siempre qué incluye la tarifa del molde antes de aprobar una cotización.
Tasas de desperdicio y retrabajo
Incluso los buenos procesos generan desechos. Presupuesto para ello.
Desecho de inicio
Durante cada ciclo de producción: 50-200 piezas dependiendo de la complejidad. A 0,50 dólares por pieza de material, eso supone entre 25 y 100 dólares de desperdicio por ejecución.
Tasas de chatarra continuas
| Tipo de proceso | Rango de tasa de defectos |
|---|---|
| Proceso bien-optimizado | 0.5-2% |
| Proceso promedio | 2-5% |
| Piezas nuevas o complejas | 5-15% |

Ejemplo de impacto en los costos
Para 100 000 piezas con un 3 % de desperdicio y un costo de material de $0,80 por pieza:
- Desperdicio de materiales: $2.400
- Costo total de la chatarra (incluida la mano de obra): $4000-$6000
El retrabajo agrega otra capa. Si el 5% de las piezas necesitan reelaboración a 0,50 dólares por pieza, estás gastando 2.500 dólares adicionales en 100.000 piezas.
Perspectiva de expertos de la industria
"El costo total de propiedad del molde de inyección se extiende mucho más allá de los gastos iniciales de herramientas. Una contabilidad adecuada del mantenimiento, las tasas de desechos y las consideraciones del ciclo de vida pueden significar la diferencia entre una producción rentable y pérdidas inesperadas. Los fabricantes que invierten en herramientas de calidad y mantenimiento proactivo generalmente ven costos generales entre un 30% y un 40% más bajos en una producción de 5 años".
- Revisión de la tecnología de moldeo por inyección, IndustryWeek.com
Cálculo del retorno de la inversión: ¿Cuándo se amortiza el molde de inyección?
Necesita conocer su punto de equilibrio antes de comprometerse con el molde de inyección.
Fórmula de análisis de equilibrio-
Su volumen de equilibrio se calcula como:
Costo de herramientas ÷ (costo por pieza del método alternativo - costo por pieza de moldeo por inyección)
Ejemplo 1: vs. 3Impresión D
| Categoría de costo/métrica | Valor |
|---|---|
| Herramientas para moldes de inyección | $25,000 |
| Costo de moldeo por inyección por pieza | $0.75 |
| Alternativa de impresión 3D (por pieza) | $8.50 |
| punto de equilibrio | 3.226 piezas |
Ejemplo 2: frente al mecanizado CNC
| Categoría de costo/métrica | Valor |
|---|---|
| Herramientas para moldes de inyección | $35,000 |
| Costo de moldeo por inyección por pieza | $1.20 |
| Mecanizado CNC (por pieza) | $15 |
| punto de equilibrio | 2.536 piezas |
Período de recuperación por volumen de producción
1,000+ piezas por año puede empezar a tener sentido para el moldeo por inyección.
Volumen bajo
1.000-5.000 piezas/año
| Categoría de costo/período | Rango de valores |
|---|---|
| Costo del molde | $10,000 - $20,000 |
| Ahorro por-parte | $3 - $8 |
| período de recuperación | 2 - 4 años |
Ideal para: piezas simples, ciclos de vida prolongados del producto
Volumen medio
10.000-50.000 piezas/año
| Categoría de costo/período | Rango de valores |
|---|---|
| Costo del molde | $20,000 - $50,000 |
| Ahorro por-parte | $2 - $6 |
| período de recuperación | 6 - 18 meses |
Ideal para: productos de consumo, demanda establecida
Alto volumen
100,000+ partes/año
| Categoría de costo/período | Rango de valores |
|---|---|
| Costo del molde | $30,000 - $100,000 |
| Ahorro por-parte | $1 - $4 |
| período de recuperación | 3 - 12 meses |
Ideal para: producción en masa, materias primas.
Considere el ciclo de vida del producto. Si su pieza estará en producción durante 5+ años, tiene sentido aumentar los costos iniciales del molde. Para productos con ciclos de vida de 1 a 2 años, minimice la inversión en herramientas.
Consideraciones de valor-a largo plazo
El retorno de la inversión va más allá de la recuperación inmediata. Considere estos factores:
Flexibilidad de producción
Los moldes propios le brindan control sobre la programación, los materiales y las modificaciones. La subcontratación lo limita a los plazos de los proveedores y limita la experimentación.
Costos de iteración del diseño.
Si anticipa actualizaciones de productos, los moldes de aluminio o las herramientas modulares más baratos reducen los costos de modificación. Los moldes de acero se adaptan a su diseño.
Propiedad intelectual
Tener moldes mantiene sus diseños más seguros. Las herramientas propiedad del proveedor- significan que otros tienen acceso a sus especificaciones.
Consistencia de calidad
Un molde bien-construido produce piezas idénticas durante años. Esta consistencia reduce los defectos, los reclamos de garantía y las quejas de los clientes. Difícil de cuantificar pero valioso.
Tiempo de respuesta del mercado
El acceso rápido al moldeo por inyección le permite responder más rápido a los aumentos repentinos de la demanda. Vale la pena considerarlo si su mercado es volátil.
Estrategias-de ahorro de costes que realmente funcionan
Puede reducir los costos de los moldes de inyección sin sacrificar la calidad. Así es como.
Técnicas de optimización del diseño
El diseño de su pieza genera el 70% de los costos de moldeo. Pequeños cambios crean grandes ahorros.
Espesor de pared uniforme
La variación del espesor de la pared prolonga el tiempo del ciclo y aumenta los defectos. Mantenga las paredes a un 25% de distancia entre sí. Una pieza con paredes consistentes de 2 mm se moldea más rápido que una con secciones de 1,5 mm y 3 mm.
Eliminar socavaduras
Las acciones laterales y las diapositivas añaden entre 3000 y 15 000 dólares a los costos del molde. Rediseñe las piezas para que salgan directamente del molde cuando sea posible. Si necesita socavados, utilice el número mínimo de acciones.
Reducir el tamaño de la pieza
Las piezas más pequeñas utilizan menos material y tiempos de ciclo más cortos. Reducir una pieza de 6 onzas a 4 onzas ahorra $0.20+ por pieza solo en material.
Simplifica los acabados superficiales
El pulido de espejo cuesta mucho más que el acabado SPI{0}}B estándar. Utilice acabados de alta-sólo en superficies visibles. Oculta las líneas divisorias en superficies no-cosméticas.
Aumentar los ángulos de tiro
Los ángulos de salida más pronunciados (de 3 a 5 grados frente a . 1-2 grados) permiten una expulsión de piezas más sencilla y una mayor vida útil del molde. Menos desgaste significa menores costos de mantenimiento.
Minimizar los requisitos de tolerancia
Las tolerancias estrictas aumentan el tiempo y el costo del mecanizado. Utilice ±0,005" solo cuando sea necesario. Tolerancias de ±0,010" o menos pueden reducir los costos de mecanizado entre un 30% y un 50%.
Impacto en la selección de materiales
La elección del material afecta tanto a los costos de herramientas como por-piezas.

Resinas comerciales
PP, PE y PS son los más baratos y fáciles de moldear. Úsalos a menos que necesites propiedades específicas. Cambiar de PC a PP puede ahorrar entre $1 y $2 por libra.
Contenido reciclado
Las resinas recicladas post{0}}o post-industriales cuestan entre un 20 y un 40 % menos que la resina virgen. La calidad ha mejorado dramáticamente. Muchas aplicaciones pueden utilizar entre un 25% y un 50% de contenido reciclado sin pérdida de rendimiento.
Disponibilidad de materiales
Los materiales exóticos enfrentan problemas en la cadena de suministro y volatilidad de precios. Cíñete a los materiales que tus proveedores tienen en stock en volumen.
Características de procesamiento
Los materiales-que fluyen fácilmente reducen el tiempo del ciclo. Los materiales-rellenos de vidrio desgastan los moldes más rápidamente y aumentan el mantenimiento. Tenga en cuenta los costos-a largo plazo en la selección de materiales.
Planificación de volumen inteligente
El volumen afecta directamente a la economía por-parte.
Tamaño del lote
Las tiradas de producción más grandes reducen los costos de preparación por pieza. Fabricar 50.000 piezas en una sola tirada es más barato que cinco tiradas de 10.000 piezas.
Moldes de múltiples-cavidades
Un molde de cuatro-cavidades cuesta 2-3 veces un molde de una sola-cavidad, pero produce cuatro piezas por ciclo. Su costo por pieza se reduce entre un 50 y un 60 %. La recuperación se produce rápidamente a volúmenes moderados.
Moldes familiares
Produzca múltiples piezas relacionadas en un solo molde. Un molde familiar de cuatro-cavidades que fabrica cuatro componentes diferentes cuesta menos que cuatro moldes separados de una sola-cavidad. Funciona mejor cuando las piezas son similares en tamaño y material.
Justo-en-tiempo versus inventario
Las grandes tiradas de producción minimizan los costos por-piezas, pero inmovilizan capital en el inventario. Equilibre la eficiencia de la producción con los costos de mantenimiento. Para piezas de 1 dólar con un costo de mantenimiento de 0,15 dólares al año, el inventario excesivo erosiona los ahorros.
Comparación de diferentes tipos de moldes y sus costos
No todos los moldes son iguales. Su elección afecta tanto los costos iniciales como los operativos.
| Tipo de molde | Costo inicial | Vida útil (ciclos) | Mejor para | Impacto en el coste por-pieza |
|---|---|---|---|---|
| Aluminio | $2,000-$10,000 | 10,000-100,000 | Prototipos, bajo volumen. | Medio |
| Acero pre-endurecido | $5,000-$50,000 | 100,000-500,000 | Volumen medio, pruebas | Medio-Bajo |
| Acero endurecido | $10,000-$100,000+ | 1,000,000+ | Alto volumen, largo ciclo de vida | Más bajo |
| Herramientas rápidas | $1,000-$5,000 | 500-5,000 | Solo prototipos | Alto |
La tabla anterior le indica los rangos de precios, pero la diferencia de costo entremoldes de inyección de aluminio y acerova más allá del precio de etiqueta.
El aluminio conduce el calor aproximadamente cinco veces más rápido que el acero. Esto es importante porque el tiempo de enfriamiento representa del 50 al 70 % de cada ciclo de inyección. En la práctica, los moldes de inyección de aluminio reducen los tiempos de ciclo entre un 20 y un 40 % en comparación con los de acero. Para una pieza con un ciclo de 45 segundos en acero, la misma pieza podría funcionar entre 28 y 35 segundos en un molde de aluminio. Con más de 50.000 piezas, esa reducción de tiempo se traduce en miles de dólares en menores costos de máquina.
El tiempo de entrega es otra gran ventaja. Un molde de aluminio se puede mecanizar mediante CNC y estar listo para prueba en 2-3 semanas. Un molde de acero comparable tarda 5-8 semanas. Para lanzamientos de productos en los que el tiempo-de llegada-al mercado es importante, la ruta del aluminio le permitirá producir y generar ingresos semanas antes.
También hay un matiz de costos que muchos compradores pasan por alto: el precio de las materias primas varía según la región. En Estados Unidos, el aluminio es más barato que el acero como materia prima, lo que hace que los costos de los moldes de aluminio sean naturalmente más bajos. En China, el acero suele ser la opción más barata, razón por la cual muchos fabricantes de moldes chinos optan por el acero incluso para trabajos de bajo-volumen. Si obtiene moldes a nivel internacional, esto afecta la comparación de su cotización. Un molde de aluminio cotizado a 4.000 dólares en una tienda estadounidense y un molde de acero cotizado a 3.500 dólares en una fábrica china no son manzanas-con-manzanas - el molde de acero puede pesar más y tardar más en modificarse, mientras que el molde de aluminio se envía más rápido y es más barato de modificar si surgen cambios de diseño.
Al realizar cambios en los moldes de aluminio, los costos de retrabajo son aproximadamente una-décima parte de lo que pagaría por modificar las herramientas de acero. Si anticipa iteraciones de diseño - y la mayoría de los productos nuevos requieren al menos una ronda de cambios - esta flexibilidad puede ahorrar entre $2000 y $10 000 durante la vida del proyecto.
El punto de cruce para la mayoría de los proyectos es de alrededor de 15.000 a 50.000 unidades. Por debajo de ese rango, los moldes de inyección de aluminio casi siempre cuestan menos en total. Por encima de eso, la durabilidad del acero endurecido comienza a justificar una mayor inversión inicial.

Los moldes de aluminio se mecanizan más rápido y cuestan menos por adelantado. Trabajan para prototipos, validación de productos y producción de bajo-volumen. Un material más blando significa un desgaste más rápido, especialmente con materiales abrasivos como el nailon relleno de vidrio-.
El acero pre-endurecido ofrece el mejor término medio. Lo suficientemente fuerte para volúmenes de producción inferiores a 500.000 piezas. Más duro que el aluminio pero más fácil de mecanizar que el acero totalmente endurecido.
El acero endurecido es el estándar de oro para la producción en masa. Costo inicial más alto pero menor costo por pieza-en grandes volúmenes. Puede manejar millones de ciclos con el mantenimiento adecuado.
Las herramientas rápidas utilizan impresión 3D o materiales blandos para moldes rápidos. Excelente para validar diseños antes de comprometerse con las herramientas de producción. No lo utilice para tiradas de producción reales.
Preguntas frecuentes
¿Cuál es el costo promedio de las herramientas para moldes de inyección?
Los costos típicos de los moldes de inyección oscilan entre $5,000 y $50,000 para la mayoría de las aplicaciones comerciales. Los moldes simples con geometrías básicas cuestan entre 3000 y 8000 dólares. Los moldes complejos con múltiples cavidades, acciones laterales y tolerancias estrictas alcanzan entre 50 000 y 100 000 dólares o más.
Su costo específico depende del tamaño de la pieza, la complejidad, el número de cavidades, la elección del material y la vida útil requerida. Un molde de aluminio de una sola-cavidad para una pieza simple puede costar 5.000 dólares, mientras que un molde de acero endurecido de múltiples-cavidades para un componente de automóvil puede superar los 80.000 dólares.
¿Cuánto tiempo lleva alcanzar el punto de equilibrio de la inversión en moldes de inyección?
El tiempo de equilibrio depende del volumen de producción y del ahorro por-pieza. La producción de bajo-volumen (5000 piezas/año) normalmente alcanza el punto de equilibrio en 2 a 4 años. El volumen medio (25.000 piezas/año) alcanza el punto de equilibrio en 6-18 meses. Un volumen alto (100,000+ piezas/año) se equilibra en 3 a 12 meses.
Calcule su punto de equilibrio específico: divida el costo de las herramientas por su ahorro por-pieza en comparación con métodos de fabricación alternativos. Un molde de $30 000, que ahorra $3 por pieza en comparación con otras alternativas, alcanza el punto de equilibrio con 10 000 piezas.
¿Debo utilizar aluminio o acero para mi molde de inyección?
Utilice moldes de aluminio para volúmenes inferiores a 50 000 piezas, validación de prototipos o ciclos de vida de productos cortos. El aluminio cuesta entre un 50% y un 70% menos que el acero, pero se desgasta más rápido. Es perfecto para probar la demanda del mercado antes de comprometerse con costosas herramientas de acero.
Elija moldes de acero para volúmenes de producción superiores a 100 000 piezas, ciclos de vida de productos prolongados o materiales abrasivos. El acero cuesta más por adelantado, pero ofrece costos por pieza-más bajos en volumen y puede producir millones de piezas con un mantenimiento adecuado.
¿Qué costos ocultos debo presupuestar?
Presuponga un 15-25 % adicional a los costos de herramientas cotizados para estos gastos ocultos: modificaciones del molde durante el muestreo ($1000-$5000), inspección y validación del primer artículo ($500-$2000), mantenimiento preventivo anual (3-5 % del costo del molde), costos de configuración y cambio ($100-$500 por ejecución) y desechos durante el inicio (2-5 % de la primera ejecución de producción).
También tenga en cuenta la volatilidad de los precios de los materiales, los gastos de control de calidad y las posibles reparaciones de moldes. Un presupuesto completo incluye herramientas más un 20% de contingencia para una inversión total realista.
¿Cuánto disminuye el coste por-pieza en volúmenes más altos?
Los costos por-piezas disminuyen significativamente con el volumen debido a la economía de escala. Por 1000 piezas, podría pagar entre 5 y 10 dólares por pieza, incluidas las herramientas amortizadas. Con 10.000 piezas, los costos bajan a entre 2 y 4 dólares por pieza. Con 100.000 piezas, alcanza entre 0,80 y 2,00 dólares por pieza. Con 1 millón de piezas, los costos pueden caer por debajo de 0,50 dólares por pieza.
Los ahorros más espectaculares se producen entre 5.000 y 50.000 piezas. Más allá de 100.000 piezas, las reducciones de costos se vuelven incrementales a medida que se acerca al costo mínimo alcanzable por-pieza.
¿Puedo modificar un molde de inyección una vez construido?
Sí, pero las modificaciones tienen limitaciones y costos. Agregar material (hacer las cavidades más pequeñas) es más fácil y económico ($500-$3000) que quitar acero (hacer las cavidades más grandes). Los cambios simples, como ajustar la ventilación o el tamaño de la puerta, cuestan entre $300 y $1000.
Las modificaciones complejas, como cambiar la geometría de las piezas, agregar funciones o reubicar puertas, cuestan entre 2000 y 10 000 dólares. Los cambios importantes pueden requerir la construcción de nuevos insertos o secciones de molde completamente nuevas a un costo del 40-70% del costo original del molde. Diseñe cuidadosamente desde el principio para minimizar modificaciones costosas más adelante.
¿Es caro el moldeo por inyección en comparación con otros métodos?
Depende de tu volumen. Para menos de 500 piezas, el moldeo por inyección es uno de los métodos de producción más caros porque el coste del molde se reparte entre muy pocas piezas. A esa escala, la impresión 3D o el mecanizado CNC suelen ser más baratos.
Entre 1.000 y 5.000 piezas, el moldeo por inyección empieza a competir. Un molde de aluminio de 5.000 dólares que produce 3.000 piezas de ABS a 0,80 dólares cada una cuesta 7 dólares,400 - aproximadamente lo mismo que imprimir esas piezas en 3D a 2,50 dólares cada una.
Por encima de las 10.000 piezas, el moldeo por inyección es casi siempre la opción más barata. El costo por pieza cae a niveles que ningún otro método de fabricación de plástico puede igualar. Con 100,000+ unidades, a menudo estás por debajo de $1,00 por pieza, incluidas las herramientas, el material y la mano de obra amortizados.
¿Entonces es caro? Por adelantado, sí. Por pieza a escala, no. La inversión inicial en la fabricación de moldes es lo que hace que el moldeo por inyección parezca costoso para los recién llegados. Pero el costo total del proyecto en volúmenes de producción es significativamente menor que el de alternativas como el mecanizado, la fundición o la fabricación aditiva.
¿Qué pasa con el moldeo por inyección de metal y las herramientas de moldeo por soplado?
El moldeo por inyección de metal (MIM) utiliza metal en polvo en lugar de resina plástica. Los costos de los moldes MIM son generalmente entre un 20% y un 40% más altos que los de los moldes de inyección de plástico de complejidad similar porque el proceso implica pasos adicionales de desaglomerado y sinterización. Espere que las herramientas MIM comiencen en $15,000 para piezas simples.
Los costos de las herramientas de moldeo por soplado suelen ser más bajos que los de las herramientas de moldeo por inyección para tamaños de piezas equivalentes, oscilando entre $ 3000 y $ 25 000 para la mayoría de las aplicaciones de embalaje para el consumidor. Sin embargo, el moldeo por soplado se limita a piezas huecas como botellas y recipientes, por lo que no es un sustituto directo del moldeo por inyección en la mayoría de las aplicaciones.
Tomar su decisión de inversión en moldes de inyección
Ahora tiene los números para tomar una decisión informada sobre el molde de inyección. La clave es hacer coincidir su volumen, cronograma y presupuesto con la estrategia de moldes adecuada.
Comience con proyecciones de volumen claras. El molde de inyección tiene sentido financiero para la mayoría de las aplicaciones de más de 10.000 piezas.
No gastes dinero en diseño. Gastar entre 2000 y 5000 dólares adicionales en un análisis adecuado del flujo del molde ahorra decenas de miles de dólares más adelante.
Elija el material del molde basándose en el coste total del ciclo de vida, no sólo en el precio inicial.
Establezca relaciones con fabricantes de moldes experimentados. Su experiencia evita errores costosos.
El crecimiento del mercado de moldeo por inyección de 192.700 millones de dólares en 2024 a 235.700 millones de dólares en 2029 significa precios más competitivos.
Aproveche este mercado en crecimiento tomando decisiones informadas sobre herramientas hoy.