

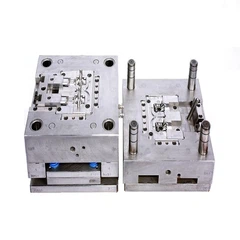
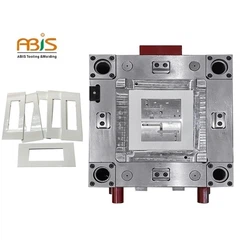



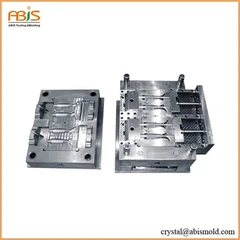





Moldeo de máquina de inyecciónrepresents one of the most versatile and widely-adopted manufacturing processes in modern industry. This comprehensive planning guide provides manufacturers, engineers, and production managers with essential strategies for implementing and optimizing injection machine moulding operations. Through systematic planning and execution, organizations can achieve superior product quality, enhanced efficiency, and sustainable competitive advantages in today's demanding manufacturing entorno .

1. Comprensión de los fundamentos de moldeo de la máquina de inyección
1.1 Descripción general del proceso e importancia estratégica
El moldeo de la máquina de inyección implica la inyección precisa de material fundido en moldeos cuidadosamente diseñados en condiciones controladas de presión y temperatura . Este proceso de fabricación permite que la producción de geometrías complejas con excepcional precisión dimensional y calidad de acabado de superficie . La implementación estratégica del moldeo de la máquina de inyección requiere una comprensión comprensiva de la ciencia del material, la dinámica de la superficie y la superficie y las principios mecánicos de la ingeniería.
Los sistemas modernos de moldeo por máquina de inyección incorporan tecnologías de control avanzadas, incluidos los servicios hidráulicos de servo, controladores lógicos programables (PLC) ³ y sistemas de monitoreo en tiempo real . Estas integraciones tecnológicas permiten a los fabricantes lograr estándares de calidad consistentes al tiempo que minimizan los desechos y optimizan los tiempos del ciclo.
1.2 Selección de material y planificación de compatibilidad
📊 Material selection forms the foundation of successful injection machine moulding operations. Engineers must evaluate thermal properties, mechanical characteristics, and processing requirements when developing material specifications. Common materials include thermoplastics such as polyethylene (PE), polypropylene (PP), and engineering plastics like polyoxymethylene (POM)⁴.
| Categoría de material | Temperatura de procesamiento (grado) | Presión de inyección (MPA) | Aplicaciones típicas |
|---|---|---|---|
| Termoplástico | 180-280 | 50-120 | Bienes de consumo, embalaje |
| Ingeniería de plásticos | 240-350 | 80-150 | Automotriz, electrónica |
| Polímeros de alto rendimiento | 300-400 | 100-200 | Aeroespacial, dispositivos médicos |
2. Estrategia de planificación y selección de equipos
2.1 Requisitos de especificación de la máquina
La implementación exitosa de moldeo por máquina de inyección requiere una evaluación cuidadosa de las especificaciones del equipo alineadas con los requisitos de producción . Las consideraciones clave incluyen la fuerza de sujeción⁵, la capacidad de inyección y las capacidades del sistema de control . El proceso de selección debe incorporar planes de expansión futuros y estrategias de diversificación de productos .
🔧 Los cálculos de la fuerza de sujeción deben tener en cuenta el área de cavidad proyectada, la presión de inyección de material y los factores de seguridad . La fuerza de sujeción inadecuada da como resultado una formación de flash, mientras que la fuerza excesiva aumenta el consumo de energía y el estrés mecánico en los componentes del equipo .
2.2 Integración de equipos auxiliares
Las operaciones integrales de moldeo por la máquina de inyección requieren sistemas auxiliares integrados que incluyen manejo de materiales, control de temperatura y equipos de monitoreo de calidad . secadores de materiales, cargadores de tolva y sistemas de transporte garantizan una preparación y manejo constantes de materiales a lo largo de los ciclos de producción .
| Tipo de equipo | Función | Beneficios de integración |
|---|---|---|
| Secadores de materiales | Eliminación de humedad | Calidad de pieza mejorada, defectos reducidos |
| Controladores de temperatura | Regulación térmica | Condiciones de procesamiento consistentes |
| Sistemas de robots | Manejo de piezas | Tiempo de ciclo reducido, seguridad mejorada |
3. Planificación de optimización de parámetros de proceso
3.1 Desarrollo del perfil de temperatura
El control de la temperatura representa un factor de éxito crítico en las operaciones de moldeo por la máquina de inyección . El perfil térmico debe optimizarse a través de las zonas de barril, la temperatura de la boquilla y la configuración de temperatura del moho . El manejo adecuado de la temperatura garantiza las características del flujo del material, la estabilidad dimensional y los requisitos de calidad de la superficie .}
La optimización de la temperatura requiere una evaluación sistemática de las propiedades térmicas del material, la geometría de la pieza y los requisitos de enfriamiento . ⚡ Los sistemas de moldeo de máquina de inyección avanzada incorporan un control de temperatura de circuito cerrado con mecanismos de retroalimentación en tiempo real para mantener condiciones térmicas precisas a lo largo de los ciclos de producción .
3.2 Estrategias de control de presión y velocidad
La presión de inyección y los perfiles de velocidad impactan significativamente la calidad de la parte, el tiempo del ciclo y la longevidad del equipo . Los perfiles de inyección de etapas múltiples permiten un control preciso del llenado, el empaque y la mantenimiento de las fases durante el proceso de moldeo por inyección .} Los perfiles de presión optimizados minimizan la concentración de estrés, reducen la deformación y mejora la consistencia de la máquina de inyección .}}
4. Garantía de calidad y planificación de control
4.1 Implementación de control de procesos estadísticos
📈 Manejo efectivo de calidad en el moldeo de la máquina de inyección requiere control estadístico integral de procesos (SPC) ⁷ Sistemas . Gráficos de control, estudios de capacidad y protocolos de monitoreo de procesos aseguran una calidad constante del producto y la detección temprana de las variaciones de proceso .
La planificación de calidad debe incorporar el análisis de sistemas de medición (MSA) ⁸, los estudios de repetibilidad y reproducibilidad de mediros (GR&R) y protocolos de calibración regulares . Estas metodologías aseguran la precisión y confiabilidad de la medición en todo el proceso de moldeo por la máquina de inyección .}
4.2 Estrategias de prevención y corrección de defectos
La prevención de defectos proactivos requiere una identificación sistemática de los modos de falla potencial e implementación de contramedidas apropiadas . Los defectos de moldeo de la máquina de inyección común incluyen tomas cortas ⁹, Marcas de sumidero estudiante y warpage¹ estudie . Cada categoría de defectos requiere estrategias de prevención específicas y acciones correctivas .}
| Tipo de defecto | Causas primarias | Estrategias de prevención |
|---|---|---|
| Disparos cortos | Presión insuficiente, degradación del material | Optimizar los parámetros de inyección, calidad de material |
| Marcas de fregadero | Embalaje inadecuado, secciones gruesas | Mejorar la presión del embalaje, la optimización del diseño |
| Deformación | Enfriamiento desigual, estrés residual | Equilibrar el enfriamiento, optimizar la ubicación de la puerta |
5. planificación de producción y optimización de programación
5.1 Planificación de capacidad y asignación de recursos
La planificación efectiva de la producción para el moldeo de la máquina de inyección requiere cálculos de capacidad precisos, asignación de recursos y optimización de programación . Los planificadores de producción deben considerar los tiempos de configuración, los tiempos de ciclo y los requisitos de cambio al desarrollar programas de producción .
🏭 La optimización de la utilización de la capacidad implica equilibrar la eficiencia del equipo, la productividad laboral y los objetivos de gestión de inventario . Los sistemas de planificación avanzada integran datos de producción en tiempo real con pronósticos de demanda para optimizar la asignación de recursos y minimizar los costos de producción .
5.2 Planificación de mantenimiento y estrategias preventivas
La planificación integral de mantenimiento garantiza operaciones de moldeo de máquina de inyección confiable y extiende la vida útil del servicio de equipos . Los horarios de mantenimiento preventivo deben incorporar recomendaciones del fabricante, condiciones de funcionamiento y datos de rendimiento histórico .
La planificación de mantenimiento incluye protocolos de inspección regulares, programas de lubricación y estrategias de reemplazo de componentes . tecnologías de mantenimiento predictivo, incluidos el análisis de vibraciones e imágenes térmicas, permiten la detección temprana de las posibles fallas de equipos y la optimización de los intervalos de mantenimiento .
6. Optimización de costos y planificación financiera
6.1 Costo total de análisis de propiedad
La planificación financiera para las operaciones de moldeo por máquina de inyección requiere un análisis total de costo total de propiedad (TCO) . Los cálculos de TCO deben incluir costos de adquisición de equipos, gastos operativos, costos de mantenimiento y consideraciones de eliminación .
💰 El consumo de energía representa un componente de costo operativo significativo en las operaciones de moldeo por máquina de inyección . Las estrategias de optimización de energía incluyen selección de equipos, optimización de parámetros del proceso y mejoras en la gestión de la instalación .
6.2 Evaluación de retorno de la inversión
La justificación de la inversión requiere un análisis detallado de retorno de la inversión (ROI) que incorpora mejoras de productividad, mejoras de calidad y beneficios de reducción de costos . Los cálculos de ROI deben considerar tanto los beneficios financieros directos como las ventajas indirectas, como la satisfacción mejorada del cliente y el posicionamiento del mercado .
7. Sostenibilidad ambiental y planificación de cumplimiento
7.1 Estrategias de reducción y reciclaje de residuos
La responsabilidad ambiental en el moldeo de las máquinas de inyección requiere programas integrales de reducción de residuos y reciclaje de reciclaje . Las estrategias de minimización de residuos de materiales incluyen optimización de procesos, utilización de regreso e iniciativas de reducción de envases .
🌱 Las prácticas de moldeo de máquinas de inyección sostenibles incorporan mejoras de eficiencia energética, utilización de energía renovable y principios de economía circular . reducen el impacto ambiental, al tiempo que proporcionan beneficios de costos a través de la utilización mejorada de los recursos .
7.2 Cumplimiento y estándares regulatorios
La planificación de cumplimiento garantiza el cumplimiento de las regulaciones aplicables, los estándares de la industria y los requisitos del cliente . Los estándares clave incluyen gestión de calidad ISO 9001, gestión ambiental ISO 14001 y requisitos específicos de la industria, como estándares de dispositivos automotrices o médicos, .

La implementación exitosa de moldeo por máquina de inyección requiere una planificación integral, ejecución sistemática y una optimización continua . Este enfoque estratégico garantiza la calidad óptima del producto, la eficiencia operativa y la competencia a largo plazo en el entorno de fabricación dinámica de la actualidad .} que invierten en planificación exhaustiva e implementación de operaciones de moldeo por inyección posicionan sí mismos para el éxito y el crecimiento del éxito y el crecimiento.}}}}}
Terminología y definiciones
¹ Moldes: Herramientas diseñadas con precisión que definen la forma final y las dimensiones de las piezas moldeadas por inyección ²Hidráulica servo: Sistemas hidráulicos avanzados utilizando servomotores para un control preciso de la presión y el flujo ³Controladores lógicos programables (PLC): Computadoras industriales utilizadas para la automatización y control de los procesos de fabricación ⁴Poloximetileno (POM): Plástico de ingeniería de alto rendimiento conocido por excelentes propiedades mecánicas ⁵Fuerza de sujeción: La fuerza aplicada para mantener las mitades de moho cerradas durante las fases de inyección y enfriamiento ⁶Formación flash: Material plástico delgado no deseado que escapa entre las superficies de moho ⁷Control de procesos estadísticos (SPC): Metodología de control de calidad utilizando métodos estadísticos para monitorear los procesos ⁸Análisis de sistemas de medición (MSA): Evaluación de la precisión y precisión del sistema de medición ⁹Disparos cortos: Llenado incompleto de las cavidades de moho, lo que resulta en material faltante ¹⁰Marcas de fregadero: Depresiones superficiales causadas por la contracción localizada durante el enfriamiento ¹¹Deformación: Distorsión dimensional causada por contracción desigual o tensión interna
Problemas y soluciones comunes de la industria
Problema 1: calidad de pieza inconsistente
Solución: Implemente sistemas de control de procesos estadísticos integrales con monitoreo en tiempo real de los parámetros de proceso críticos . Establezca límites de control basados en estudios de capacidad y mantenga la calibración regular de los equipos de medición . Operadores de trenes en procedimientos de configuración adecuados e implementar instrucciones de trabajo estandarizadas para garantizar una ejecución de procesos consistente en todos los cambios y ejecuciones de producción {}}}
Problema 2: Alto consumo de energía
Solución: Optimice los perfiles de calentamiento e implementen sistemas de aislamiento eficientes para reducir las pérdidas térmicas . Actualización a los sistemas de servomotos que consumen energía solo cuando es necesario . Implementar programas de mantenimiento sistemáticos para garantizar la eficiencia de los equipos óptimos y considerar los sistemas de recuperación de calor para capturar y reutilizar el calor residual de los procesos de enfriamiento .}
Problema 3: Residuos de material excesivo
Solución: Optimice los diseños de corredores y compuertas para minimizar el uso del material mientras se mantiene la calidad de la pieza . Implemente sistemas de regreso de circuito cerrado para reciclar residuos de producción . Desarrolle un control de procesos preciso para reducir los desechos de inicio y optimizar los tamaños de disparos .} Mantenimiento regular de tornillos y prevalimientos de degradación del material y mejora la eficiencia {{{{{}}}}}}}}
Problema 4: largos tiempos de ciclo
Solución: Analice la eficiencia del sistema de enfriamiento y optimice los diseños de enfriamiento conformes . Implemente la compilación de la válvula secuencial para moldes de múltiples cavidades para reducir el tiempo de inyección . optimizar la selección de materiales para el procesamiento más rápido e implementar el mantenimiento predictivo para evitar la desaceleración de los equipos . Considere la automatización robot para reducir los tiempos de manejo manual {{4.
Problema 5: Desgloses de equipos frecuentes
Solución: Desarrolle programas completos de mantenimiento preventivo basados en recomendaciones del fabricante y condiciones de funcionamiento . Implementar sistemas de monitoreo de condición utilizando análisis de vibración e imágenes térmicas . El personal de mantenimiento de trenes sobre procedimientos adecuados y mantener un inventario adecuado de repuestos .} Inspecciones de equipos regulares y la dirección rápida de los problemas menores impiden grandes fallas .}}}}}
Referencias y recursos autorizados
Revista de Tecnología de Plastics- "Técnicas de moldeo de inyección avanzada" https: // www . Ptonline . com/inyección-moldeo
Sociedad de Ingenieros de Plastics (SPE)-"Handbook de moldeo por inyección" https: // www .4 spe . org/inyección-recursos de moldeo
Sociedad de Ingeniería de Plastics-"Directrices de optimización de procesos" https: // www . Plastics-Enterineing . org/Process-Optimization
Asociación Internacional de Distribución de Plásticos- "Guía de las mejores prácticas" https: // www . iapd . org/técnico-recursos
Sociedad Americana de Pruebas y Materiales (ASTM)-"Estándares de moldeo por inyección" https: // www . Astm . org/Products-Services/estándares y publicaciones
Organización Internacional ISO para la estandarización- "Sistemas de gestión de calidad" https: // www . ISO . org/ISO -9001- Managación de calidad . html
Revista de ingeniería de fabricación-"Industria 4 . 0 en moldeo por inyección" https: // www . fabricantegineering.com/inyection-molding-eutomation
Referencias relacionadasmáquina de moldeo por inyección