









El proceso de moldeo por inyección de metal
El moldeo por inyección de metal (MIM) combina la flexibilidad de diseño del moldeo por inyección de plástico con las propiedades mecánicas superiores de los metales, lo que ofrece componentes complejos y de alta-precisión con una eficiencia incomparable.

20%
Crecimiento anual de la industria
0,01 mm
Tolerancia de precisión típica
10M+
Componentes producidos diariamente
60%
Reducción de desperdicio de materiales
Descripción general del moldeo por inyección de metales
El moldeo por inyección de metal (MIM) es un-proceso de fabricación de vanguardia que combina la versatilidad del moldeo por inyección de plástico con la resistencia y durabilidad de los metales. Esta técnica innovadora ha revolucionado la producción de componentes metálicos pequeños y complejos en diversas industrias.
¿Qué es MIM?
El moldeo por inyección de metal (MIM) es un proceso de fabricación de precisión para producir componentes metálicos con formas complejas-. Implica mezclar polvos metálicos finos con un material aglutinante para formar una materia prima, que luego se inyecta en la cavidad de un molde.
Historia de MIM
Las raíces del moldeo por inyección de metales se remontan a la década de 1970, pero no fue hasta la década de 1990 que el proceso ganó fuerza comercial. Desde entonces, los avances en la ciencia de los materiales y la tecnología de procesos han ampliado sus capacidades y aplicaciones.
simulador
El mercado mundial de moldeo por inyección de metales está experimentando un crecimiento significativo, impulsado por la demanda de industrias como la electrónica, la atención sanitaria, la automoción y la aeroespacial. Se prevé que alcance los XX mil millones de dólares para el año 20XX, creciendo a una tasa compuesta anual del XX% del 20XX al 20XX.
¿Por qué moldeo por inyección de metales?
El moldeo por inyección de metal ofrece una combinación única de flexibilidad de diseño, elección de materiales y rentabilidad-que lo hace ideal para producir piezas pequeñas y complejas con tolerancias estrictas. Cierra la brecha entre los métodos de fabricación tradicionales y las demandas de las industrias modernas.
Geometrías complejas que son imposibles o costosas con otros métodos
Alta precisión y tolerancias estrictas (normalmente ±0,3%)
Excelente acabado superficial y consistencia dimensional.
Amplia gama de materiales, incluidos aceros inoxidables, aleaciones y metales de alto-rendimiento
Rentable-para producción de volumen medio a alto

Comprender el proceso de moldeo por inyección de metal
El proceso MIM combina los principios del moldeo por inyección de plástico y la pulvimetalurgia para crear componentes metálicos complejos con alta precisión y excelentes propiedades mecánicas.
1.Preparación de materia prima
El proceso comienza con la creación de una materia prima homogénea mezclando polvos metálicos finos (normalmente de 1 a 20 micrones de tamaño) con un sistema aglutinante termoplástico. El aglutinante proporciona las características de flujo necesarias para el moldeo por inyección mientras mantiene la forma del componente durante el procesamiento posterior.

2.Moldeo por inyección

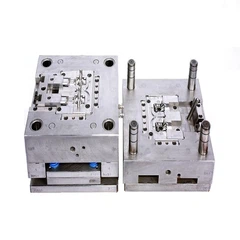
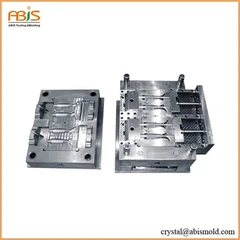
La materia prima se calienta hasta un estado fundido y se inyecta en una cavidad de molde mecanizada con precisión-bajo alta presión. El molde, normalmente hecho de acero para herramientas, está diseñado para crear la forma deseada del componente final. Después de la inyección, el molde se enfría y la pieza moldeada, conocida como "parte verde", se expulsa.
La parte verde se somete a un proceso de desaglomerado para eliminar la mayor parte del material aglutinante. Esto normalmente se logra mediante métodos térmicos, catalíticos o basados en solventes-. La parte suelta, denominada "parte marrón", conserva su forma pero es porosa y frágil, por lo que requiere un manejo cuidadoso.

4.Sinterización

La parte marrón se sinteriza en un horno de atmósfera controlada a altas temperaturas (normalmente 1200-1400 grados). Durante la sinterización, las partículas de metal se fusionan, eliminando la porosidad y logrando una densidad casi-completa. Esto da como resultado una reducción significativa del volumen (normalmente entre un 15 y un 20 %) y mejora las propiedades mecánicas del componente hasta niveles casi forjados.
Después de la sinterización, los componentes pueden someterse a operaciones secundarias, como tratamiento térmico para mejorar la dureza y la resistencia, acabado superficial (por ejemplo, enchapado, pulido o revestimiento) para mejorar la resistencia a la corrosión o la estética, y mecanizado de precisión para lograr tolerancias más estrictas o agregar características que no son factibles durante el moldeo.

Diagrama de flujo del proceso MIM
Selección de materiales
Materia prima
Inyección
Desaglomerado y sinterizado
Componente final
Materiales utilizados en el moldeo por inyección de metales
El moldeo por inyección de metal admite una amplia gama de materiales, cada uno de los cuales ofrece propiedades únicas para satisfacer diversos requisitos de aplicaciones.

Aceros inoxidables
Los aceros inoxidables, los materiales más utilizados en MIM, ofrecen una excelente resistencia a la corrosión, alta resistencia y buena ductilidad. Los grados comunes incluyen 316L, 17-4PH y 420.
Resistencia a la corrosión
Fortaleza
Costo

Aceros de baja-aleación
Estos materiales proporcionan alta resistencia y dureza, lo que los hace adecuados para aplicaciones que requieren resistencia al desgaste. Los ejemplos incluyen 4140, 4340 y 8620.
Fortaleza
Resistencia al desgaste
maquinabilidad

Aceros para herramientas
Ideales para aplicaciones y herramientas de alta-resistencia, los aceros para herramientas como D2, H13 y M2 ofrecen dureza, resistencia al desgaste y resistencia al calor excepcionales.
Dureza
Resistencia al calor
Costo

Titanio
Las aleaciones de titanio, como Ti-6Al-4V, proporcionan una excelente relación resistencia-peso y una resistencia superior a la corrosión, lo que las hace ideales para aplicaciones aeroespaciales y médicas.
Fuerza-a-peso
Resistencia a la corrosión
Costo

Aleaciones de tungsteno
Las aleaciones pesadas de tungsteno ofrecen alta densidad, excelentes propiedades de protección contra la radiación y buena resistencia mecánica, lo que las hace adecuadas para aplicaciones aeroespaciales y de defensa.
Densidad
Blindaje radiológico
maquinabilidad

Kovár
Kovar, una aleación de hierro-níquel-cobalto, exhibe un bajo coeficiente de expansión térmica, lo que la hace ideal para aplicaciones que requieren compatibilidad térmica con vidrio o cerámica.
Expansión térmica
Conductividad eléctrica
Aplicaciones
Guía de selección de materiales
Elegir el material adecuado para su proyecto de moldeo por inyección de metal es fundamental para lograr el rendimiento y la rentabilidad-deseados. Considere los siguientes factores:
Propiedades clave de los materiales
Fuerza y Dureza:Requerido para componentes estructurales y piezas-resistentes al desgaste
Resistencia a la corrosión:Esencial para aplicaciones en entornos hostiles
Resistencia al calor:Fundamental para aplicaciones de alta-temperatura
Propiedades magnéticas:Importante para componentes electromagnéticos
Biocompatibilidad:Necesario para aplicaciones médicas y dentales.
Densidad:Influye en el peso y la funcionalidad de los componentes.
Consideraciones de costos de materiales
Costo de Materia Prima:Varía ampliamente dependiendo de la composición de la aleación.
Complejidad de procesamiento:Algunos materiales requieren equipo especializado.
Publicar-Requisitos de procesamiento:Los tratamientos adicionales aumentan el costo
Consideraciones de volumen:El costo del material por pieza disminuye con mayores volúmenes
Disponibilidad:Las aleaciones especiales pueden tener plazos de entrega más largos
Aplicaciones del moldeo por inyección de metales
El moldeo por inyección de metal (MIM) se utiliza en una amplia gama de industrias para producir componentes complejos y de alto-rendimiento con precisión y eficiencia.

Dispositivos médicos
MIM se utiliza ampliamente en la industria médica para producir componentes de precisión como instrumentos quirúrgicos, implantes dentales, dispositivos ortopédicos y sistemas de administración de medicamentos. Los materiales biocompatibles como el titanio y el acero inoxidable garantizan seguridad y fiabilidad.
Herramientas Quirúrgicas
Implantes Dentales
Dispositivos ortopédicos

Electrónica
La industria electrónica se beneficia de la capacidad de MIM para producir componentes pequeños e complejos con tolerancias estrictas. Las aplicaciones incluyen conectores, sensores, actuadores, disipadores de calor y blindaje electromagnético.
Conectores
Sensores
Blindaje

Automotor
En el sector automotriz, MIM se utiliza para producir componentes como piezas de transmisión, sistemas de inyección de combustible, componentes de encendido y elementos de seguridad. Su capacidad para crear formas complejas reduce los pasos de montaje y el peso.
Piezas de transmisión
Sistema de combustible
Componentes de seguridad

Aeroespacial
Las aplicaciones aeroespaciales de MIM incluyen componentes para motores, estructuras de aviones y sistemas de aviónica. Las aleaciones de alta-temperatura y el titanio se utilizan comúnmente para cumplir con los exigentes requisitos de la industria en cuanto a resistencia, durabilidad y reducción de peso.
Componentes del motor
Aviónica
Piezas estructurales

Armas de fuego
La industria de las armas de fuego confía en MIM para producir piezas pequeñas y complejas como gatillos, martillos, cargadores y miras. MIM permite la integración de múltiples funciones en un solo componente, mejorando el rendimiento y reduciendo costos.
Desencadenantes
Piezas de revista
Monumentos

Productos de consumo
En bienes de consumo, MIM se utiliza para crear componentes complejos y de alta-calidad para relojes, joyas, herramientas y artículos deportivos. Permite la producción de diseños detallados con excelentes acabados superficiales y propiedades de materiales.
Componentes del reloj
Joyas
Herramientas
Estudios de caso: MIM en acción

Innovación en instrumentos médicos
Reemplazo del mecanizado CNC con MIM
Un fabricante líder de dispositivos médicos necesitaba un componente complejo y de alta-precisión para un instrumento quirúrgico. El proceso de mecanizado CNC original era costoso y requería mucho tiempo-y resultaba difícil lograr tolerancias estrictas de manera consistente.
Resultados clave:
Costo de producción reducido en un 45%.
Plazo de entrega reducido de 12 semanas a 4 semanas
Se lograron tolerancias más estrictas y una consistencia mejorada.
Se eliminaron operaciones secundarias mediante la fabricación de formas casi{0}}netas-

Componente electrónico miniaturizado
Habilitación del diseño de dispositivos de próxima-generación
Una empresa de electrónica de consumo necesitaba un componente pequeño y complejo con características internas complejas para un nuevo dispositivo portátil. Los métodos de fabricación tradicionales no podían producir la geometría requerida con la precisión y las propiedades del material necesarias.
Resultados clave:
Geometría compleja producida con éxito imposible con CNC
Tolerancias estrictas mantenidas de ±0,01 mm.
Las propiedades del material cumplieron con los requisitos de blindaje electromagnético.
Los costos de producción se redujeron en un 38% en comparación con métodos alternativos.
Ventajas del moldeo por inyección de metal
El moldeo por inyección de metal (MIM) ofrece numerosos beneficios sobre los métodos de fabricación tradicionales, lo que lo convierte en la opción preferida para muchas industrias.
Flexibilidad de diseño
MIM permite la producción de geometrías complejas que son imposibles o tienen un costo- prohibitivo con los métodos tradicionales. Puede crear piezas con socavaduras, paredes delgadas, características internas y detalles complejos en un solo paso.
Pasos de montaje reducidos
MIM permite la integración de múltiples funciones en un solo componente, eliminando la necesidad de ensamblar múltiples piezas. Esto reduce el tiempo de producción, los costos laborales y los posibles puntos de falla.
Alta precisión
MIM ofrece una precisión dimensional excepcional con tolerancias que suelen oscilar entre ±0,3% y ±0,5%, que se pueden mejorar aún más con operaciones secundarias. Esto lo hace adecuado para aplicaciones que requieren tolerancias estrictas.
Eficiencia de materiales
Si bien los costos de herramientas para MIM son más altos que los de algunos métodos tradicionales, el costo por-pieza disminuye significativamente con mayores volúmenes de producción. Esto convierte a MIM en una opción económica para tiradas de producción de volumen medio a alto-.
Versatilidad de materiales
MIM admite una amplia gama de materiales, incluidos aceros inoxidables, aceros de baja-aleación, aceros para herramientas, aleaciones a base de níquel-, titanio y más. Esto permite a los diseñadores seleccionar el material óptimo para los requisitos de su aplicación específica.
Rentable-rentable para volúmenes medios y altos
Si bien los costos de herramientas para MIM son más altos que los de algunos métodos tradicionales, el costo por-pieza disminuye significativamente con mayores volúmenes de producción. Esto convierte a MIM en una opción económica para tiradas de producción de volumen medio a alto-.
Propiedades mecánicas superiores
Las piezas MIM exhiben excelentes propiedades mecánicas comparables a las de los materiales forjados. El polvo fino utilizado en el proceso da como resultado una microestructura homogénea, proporcionando alta resistencia, dureza y resistencia a la fatiga.
Excelente acabado superficial
Las piezas MIM suelen tener un acabado superficial liso (Ra 1,6-3,2 μm) recién salidas del molde, lo que reduce o elimina la necesidad de operaciones de acabado adicionales. Esto da como resultado plazos de entrega más cortos y menores costos.
MIM frente a métodos de fabricación tradicionales
| Criterios | Moldeo por inyección de metales (MIM) | Mecanizado CNC | Fundición a la cera perdida | Forja |
|---|---|---|---|---|
| Complejidad | Posibilidad de geometrías muy complejas | Limitado por el acceso a la herramienta | Complejidad moderada | Formas simples a moderadas |
| Tolerancia | ±0,3% a ±0,5% | ±0,05% a ±0,1% | ±0,5% a ±1% | ±1% a ±2% |
| Acabado superficial | Excelente (Ra 1,6-3,2 μm) | Excelente (Ra 0,4-1,6 μm) | Bueno (Ra 3,2-6,3 μm) | Regular (Ra 6,3-12,5 μm) |
| Opciones de materiales | Amplia gama que incluye acero inoxidable, titanio y aleaciones. | Casi cualquier metal | La mayoría de los metales, pero limitados a aleaciones moldeables. | Metales dúctiles y aleaciones. |
| Volumen de producción | Óptimo para 10,000+ partes | Volúmenes bajos a medios | Volúmenes medios a altos | Altos volúmenes |
| Costo de herramientas | Alto ($5,000-$20,000) | Bajo a moderado | Moderado a alto | muy alto |
| Tamaño de pieza | Pequeño a mediano (normalmente < 100 g) | Sin límite práctico | Pequeño a muy grande | Pequeño a muy grande |
| Plazo de entrega | 4-8 semanas (incluyendo herramientas) | 1-4 semanas | 4-12 semanas | 6-16 semanas |
| Aplicaciones típicas | Dispositivos médicos, electrónica, armas de fuego, componentes de automoción. | Prototipos, piezas personalizadas, producción de bajo-volumen | Componentes aeroespaciales, joyería, piezas de maquinaria. | Piezas automotrices, herramientas manuales, componentes estructurales. |
Directrices de diseño para moldeo por inyección de metales
El diseño eficaz es fundamental para maximizar los beneficios del moldeo por inyección de metal (MIM). Seguir estas pautas ayudará a garantizar una producción exitosa de componentes de alta-calidad.
Espesor de la pared
Trate de lograr un espesor de pared uniforme para evitar problemas de deformación y contracción durante la sinterización.
Rango típico de espesor de pared: 0,5 mm a 6 mm
Espesor de pared mínimo recomendado: 0,3 mm para componentes pequeños
Transiciones graduales entre diferentes espesores de pared
Agujeros y pasadores
Diámetro mínimo del orificio: 0,3 mm (se recomienda 0,5 mm para obtener mejores resultados)
Profundidad máxima del orificio: 4 veces el diámetro para orificios ciegos, 8 veces el diámetro para orificios pasantes
Distancia entre centros-a-centros entre orificios: mínimo 1,5 veces el diámetro del orificio
Evite los agujeros excéntricos; Se prefieren los agujeros concéntricos.
ángulos de tiro
Incorporar ángulos de salida de al menos 0,5 grados a 1 grado en paredes verticales para facilitar la expulsión del molde.
Es posible que se requieran ángulos de desmoldeo más grandes (2 grados o más) para características más profundas
Las características internas pueden requerir ángulos de desmoldeo ligeramente mayores que las características externas
Recortes
Los cortes simples se pueden acomodar con inserciones deslizantes en el molde.
Evite socavaduras complejas o profundas, ya que aumentan los costos de herramientas.
Los recortes internos son más desafiantes y pueden requerir operaciones secundarias.
Radios y filetes
Utilice radios generosos (mínimo 0,3 mm) en todas las esquinas internas para reducir las concentraciones de tensión.
Las esquinas externas pueden tener radios más pequeños o bordes afilados.
Los radios de filete deben ser al menos 0,5 veces el espesor de la pared adyacente.
Trapos
Tamaño mínimo de rosca: M1.6 o #2-56 (pulgadas)
Las roscas externas se moldean más fácilmente que las internas.
Considere el uso de insertos o roscados secundarios para roscas críticas.
Longitud máxima del hilo: 3 veces el diámetro del hilo

Optimización del diseño para MIM
Optimizar su diseño para moldeo por inyección de metal (MIM) puede mejorar significativamente la calidad de las piezas, reducir costos y acortar los plazos de entrega. Aquí hay algunas consideraciones clave:
Integración de diseño
Combine varias piezas en un solo componente MIM para eliminar los pasos de ensamblaje
Integre características como salientes, nervaduras y agujeros directamente en el diseño
Selección de materiales
Elija materiales según las propiedades mecánicas, la resistencia a la corrosión y el costo.
Considere tratamientos posteriores-a la sinterización, como el tratamiento térmico o el enchapado.
Gestión de tolerancia
Especifique tolerancias solo cuando sea necesario para evitar costos innecesarios.
Trabaje con su proveedor de MIM para comprender las tolerancias alcanzables
Control de calidad en moldeo por inyección de metales
Garantizar los más altos estándares de calidad es fundamental en el moldeo por inyección de metales (MIM) para cumplir con los exigentes requisitos de diversas industrias.
Inspección de Materias Primas
Análisis del tamaño de partículas para garantizar que el polvo cumpla con los requisitos especificados
Verificación de la composición química mediante espectroscopia.
Pruebas de fluidez y densidad de la materia prima.
Análisis del contenido de humedad para prevenir defectos.
Sistemas de Gestión de Calidad
Certificación ISO 9001 para gestión de calidad.
ISO 13485 para la fabricación de dispositivos médicos
IATF 16949 para aplicaciones automotrices
AS9100 para componentes aeroespaciales
En-Supervisión de procesos
Monitoreo en tiempo real-de los parámetros de moldeo por inyección (temperatura, presión, tiempo de ciclo)
Control del proceso de desaglomerado para garantizar una eliminación completa del aglutinante.
Perfilado de temperatura de sinterización y control de atmósfera.
Controles dimensionales durante la producción mediante sistemas automatizados.
Defectos comunes y soluciones
Pandeo:Ajustar la uniformidad del espesor de la pared y los parámetros de sinterización.
Grietas:Optimice el ciclo de desaglomerado y reduzca las tensiones térmicas.
Porosidad:Mejorar la densidad de empaquetamiento del polvo y las condiciones de sinterización.
Defectos superficiales:Limpiar las cavidades del molde y ajustar los parámetros de inyección.
Publicar-pruebas de proceso
Inspección dimensional mediante CMM (Máquina de medición de coordenadas)
Pruebas de dureza para garantizar un tratamiento térmico adecuado
Análisis de microestructura para verificar la calidad de sinterización.
Pruebas no-destructivas (END) para defectos superficiales e internos
Técnicas de prueba avanzadas
Inspección por rayos X-para detectar defectos internos
Pruebas ultrasónicas para la integridad del material.
Exploración por TC para análisis de estructura interna en 3D
Pruebas de corrosión para evaluación de la resistencia de materiales.
Diagrama de flujo de control de calidad

Un proceso integral de control de calidad garantiza que cada componente de moldeo por inyección de metal (MIM) cumpla con los más altos estándares. Desde la inspección de la materia prima hasta las pruebas del producto final, cada paso es fundamental para ofrecer piezas fiables y de alto-rendimiento.
Tendencias de la industria en moldeo por inyección de metales
La industria del moldeo por inyección de metales (MIM) está en continua evolución, impulsada por avances tecnológicos, innovaciones de materiales y áreas de aplicación en expansión.
Innovaciones materiales
El desarrollo de nuevos materiales y sistemas de aleaciones, incluidos aceros inoxidables, aleaciones de titanio y compuestos de alto-rendimiento, está ampliando las capacidades de MIM y permitiendo aplicaciones en entornos más exigentes.
Materiales ligeros para la industria aeroespacial y de automoción
Aleaciones de alta-resistencia para componentes estructurales
Materiales biocompatibles para dispositivos médicos.
Optimización de procesos
Los avances en las tecnologías de simulación, automatización y control de procesos están mejorando la eficiencia, reduciendo los costos y mejorando la calidad de las piezas en la producción MIM.
Sistemas de seguimiento y retroalimentación en tiempo real-
Procesos automatizados de desaglomerado y sinterización.
Tecnología de gemelos digitales para la optimización de procesos
Aplicaciones en expansión
MIM está encontrando nuevas aplicaciones en industrias emergentes como los vehículos eléctricos, las energías renovables, la robótica y la electrónica de consumo, impulsadas por su capacidad para producir componentes complejos y de alta-precisión.
Componentes para sistemas de baterías de vehículos eléctricos
Piezas estructurales para drones y robótica
Micro{0}}componentes para dispositivos portátiles
Sostenibilidad en MIM
La industria MIM se centra cada vez más en la sostenibilidad, con esfuerzos para reducir los residuos, el consumo de energía y el impacto ambiental.
Eficiencia de materiales:El proceso de forma casi{0}}neta-de MIM minimiza el desperdicio de material en comparación con los métodos de fabricación sustractivos.
Iniciativas de reciclaje:El reciclaje de polvos metálicos y materiales de desecho reduce el consumo de recursos
Optimización de energía:Las tecnologías de sinterización avanzadas y los controles de proceso reducen el uso de energía
Materiales verdes:Desarrollo de sistemas aglutinantes ecológicos-y materiales biodegradables
Integración con la fabricación aditiva
La combinación del moldeo por inyección de metal con la fabricación aditiva (impresión 3D) está creando nuevas posibilidades para la creación rápida de prototipos y la producción personalizada.
Herramientas rápidas:Moldes impresos en 3D para creación de prototipos más rápidos y producción de bajo-volumen
Procesos híbridos:Combinando MIM e impresión 3D para geometrías complejas
Personalización:Fabricación aditiva para componentes MIM personalizados
Desarrollo de materiales:Explorando nuevos materiales para procesos combinados
Perspectivas futuras para el moldeo por inyección de metales
El futuro del moldeo por inyección de metales (MIM) parece prometedor y se espera un crecimiento continuo en varias industrias. Los factores clave que impulsan este crecimiento incluyen:
Expansión del mercado
Aumento de la adopción en industrias emergentes como vehículos eléctricos, energías renovables y tecnología médica.
Avances tecnológicos
Mejoras continuas en materiales, control de procesos y automatización, lo que lleva a una mayor calidad y eficiencia.
Globalización
Demanda creciente en economías en desarrollo y expansión de capacidades MIM en todo el mundo.
Integración con otras tecnologías
Combinando MIM con fabricación aditiva, IoT e IA para capacidades mejoradas y soluciones de fabricación inteligentes.
Calidad y Certificación
Centrarse cada vez más en los sistemas de gestión de calidad y las certificaciones para cumplir con los estándares de la industria.
Sostenibilidad
Desarrollo de procesos y materiales más sostenibles para reducir el impacto ambiental.
Preguntas frecuentes

1. Segregación de materias primas
Problema:Distribución no-uniforme del polvo metálico y del aglutinante durante la inyección, lo que provoca variaciones de densidad y defectos en la pieza final.
Soluciones:
Optimice los parámetros de mezcla (tiempo, temperatura, velocidad) para garantizar una materia prima homogénea
Utilice una distribución adecuada del tamaño de las partículas de polvo para minimizar la segregación.
Controle la velocidad y la presión de inyección para mantener un flujo uniforme
Implementar procedimientos adecuados de almacenamiento y manipulación de la materia prima para evitar la separación.
2. Desvinculación incompleta
Problema:El aglutinante residual permanece en la pieza después de desaglomerarlo, lo que provoca defectos durante la sinterización, como hinchazón, agrietamiento o mala densificación.
Soluciones:
Optimice el perfil de temperatura de desaglutinación con velocidades de calentamiento graduales
Garantizar un tiempo de desaglomerado adecuado y un control atmosférico adecuado.
Utilice agentes desaglutinantes catalíticos cuando corresponda.
Implementar soporte y posicionamiento adecuados de las piezas para permitir la eliminación completa del aglutinante.
Monitorear el progreso de la desvinculación a través de mediciones de pérdida de peso.
3. Distorsión y deformación
Problema:Las piezas se deforman durante el desaglomerado o la sinterización debido a una contracción no uniforme, tensiones residuales o un soporte inadecuado.
Soluciones:
Diseñar accesorios y dispositivos de soporte apropiados para geometrías complejas.
Optimice las tasas de calefacción y refrigeración para minimizar los gradientes térmicos.
Controle la composición y el flujo de la atmósfera para garantizar condiciones uniformes.
Ajustar la orientación y el posicionamiento de las piezas en el horno.
Modificar el diseño de la pieza para reducir las concentraciones de tensión.
4. Variaciones de densidad y porosidad
Problema:La distribución no-de densidad uniforme genera variaciones en las propiedades mecánicas y posibles puntos de falla en el componente final.
Soluciones:
Optimice los parámetros de moldeo por inyección (presión, temperatura, tiempo de mantenimiento)
Asegúrese de que el diseño de la compuerta y el sistema de canales sean adecuados para un llenado uniforme
Controle la temperatura y la atmósfera de sinterización para lograr una densificación óptima.
Utilice las características apropiadas del polvo (tamaño de partícula, forma, pureza)
Implementar un desaglutinado adecuado para evitar la formación de poros debido a los residuos de aglutinante.
5. Defectos superficiales y rugosidad
Problema:Acabado superficial deficiente, incluidas líneas de flujo, líneas de soldadura o porosidad de la superficie que afectan la apariencia y el rendimiento de la pieza.
Soluciones:
Optimice el diseño del molde, incluida la ubicación de la puerta, la geometría del canal y la ventilación.
Controle los parámetros de inyección (velocidad, presión, temperatura) para un llenado suave
Garantizar el acabado y mantenimiento adecuados de la superficie del molde.
Ajuste las propiedades reológicas de la materia prima mediante la optimización del sistema aglutinante
Implemente técnicas de posprocesamiento-adecuadas si es necesario.
6. Inexactitud dimensional
Problema:Las dimensiones finales de la pieza se desvían de las especificaciones debido a una contracción impredecible o no{0}}uniforme durante el procesamiento.
Soluciones:
Establezca factores de contracción precisos mediante la caracterización del proceso.
Diseño de herramientas con compensación adecuada de la contracción.
Mantener condiciones de procesamiento consistentes durante toda la producción.
Implementar control estadístico de procesos para monitorear la estabilidad dimensional.
Optimice el perfil de sinterización para lograr una contracción predecible y uniforme
Utilice una carga de polvo adecuada en la materia prima para controlar el comportamiento de contracción.