

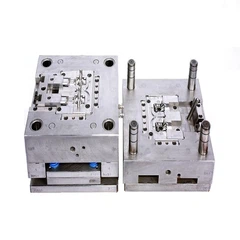



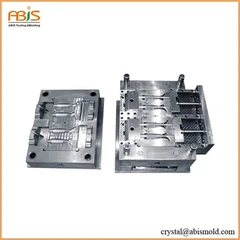





Cuando me encontré por primera vezmoldura de inyecciónEn mi carrera de ingeniería, nunca imaginé cuán profundamente este proceso de fabricación daría forma a mi crecimiento profesional.
Moldura de inyecciónRepresenta uno de los procesos de fabricación más versátiles y ampliamente utilizados en la industria moderna. A través de años de experiencia práctica e innumerables momentos de aprendizaje, descubrí que dominar esta técnica requiere no solo conocimiento técnico, sino una mentalidad de crecimiento y adaptación perpetua.

Comprender los fundamentos: construir mi base
Mi introducción inicial amoldura de inyecciónreveló un proceso que parecía engañosamente simple pero increíblemente complejo. El principio básico implica calentar el material termoplástico hasta que se funde, luego inyectarlo bajo alta presión en un molde mecanizado con precisión. Sin embargo, el diablo se encuentra en los detalles, y mis primeros errores me enseñaron la importancia de comprender cada variable.
La curva de aprendizaje fue empinada, pero cada desafío presentó una oportunidad para el crecimiento. 🚀 Rápidamente me di cuenta de que exitosomoldura de inyecciónRequiere dominar múltiples disciplinas: ciencia de materiales, ingeniería mecánica, control de procesos y garantía de calidad.
Parámetros del proceso clave y su impacto
| Parámetro | Rango típico | Impacto en la calidad | Aprendizaje personal |
|---|---|---|---|
| Temperatura de inyección | 180-300 grado | Acabado superficial, flujo | Prueba y error me enseñó control de temperatura |
| Inyección | 50-200 MPA | Densidad de pieza, defectos | La optimización de presión redujo mi tasa de desecho en un 40% |
| Tiempo de enfriamiento | 10-120 segundos | Tiempo del ciclo, Warpage | El tiempo de enfriamiento adecuado mejoró mi productividad |
| Temperatura del molde | 40-120 grado | Estabilidad dimensional | La consistencia de la temperatura eliminó mis problemas de calidad |
Selección de material: lecciones en el comportamiento del polímero
Uno de mis momentos de crecimiento más significativos llegó cuando me di cuenta de que la selección de material enmoldura de inyecciónVa mucho más allá de simplemente elegir un plástico. Cada termoplástico muestre características únicas que influyen dramáticamente en el proceso de moldeo y la calidad final del producto.
Mi experiencia con diferentes familias de polímeros me ha enseñado que exitosomoldura de inyecciónRequiere una comprensión profunda del comportamiento material. 📊 La relación entre la estructura molecular y los parámetros de procesamiento se hizo evidente a través de innumerables ejecuciones de producción e investigaciones de calidad.
Termoplásticos comunes en el moldeo de inyección
| Material | Temperadora de procesamiento (grado) | Ventajas clave | Aplicaciones típicas |
|---|---|---|---|
| Abdominales | 220-270 | Resistencia al impacto, procesamiento fácil | Piezas automotrices, electrónica |
| Polipropileno | 180-240 | Resistencia química, bajo costo | Embalaje, dispositivos médicos |
| Nylon (PA) | 240-290 | Alta resistencia, resistencia al desgaste | Engranajes, rodamientos, partes estructurales |
| Policarbonato | 280-320 | Claridad óptica, alta temperatura | Lentes ópticas, equipo de seguridad |
Optimización del proceso: el arte de la mejora continua
Mi viaje enmoldura de inyecciónha estado marcado por los esfuerzos de optimización constantes. Cada proyecto me enseñó que lograr una calidad consistente requiere un enfoque sistemático para el desarrollo de procesos. El método científico se convirtió en mi mejor amigo: hipótesis, experimentación, análisis e implementación.
La transformación de la resolución reactiva al control de procesos proactivos marcó un hito significativo en mi desarrollo profesional. 🎯 Comprender la relación entre los parámetros del proceso y la calidad de la pieza me permitió predecir y prevenir defectos en lugar de simplemente reaccionar ante ellos.
Al principio de mi carrera, luché con defectos comunes como tiros cortos certa, Marcas de sumidero y Warpage⁵. Cada problema se convirtió en una oportunidad de aprendizaje, lo que me obligó a sumergirme en la física demoldura de inyección. El avance se produjo cuando me di cuenta de que la mayoría de los defectos provienen de condiciones desequilibradas: temperatura, presión, tiempo o propiedades del material.
Control de calidad y prevención de defectos
Mi evolución enmoldura de inyecciónEl control de calidad refleja un cambio del pensamiento basado en la inspección hasta la prevención. El control de procesos estadísticos se convirtió en una herramienta invaluable, lo que me permite mantener una calidad consistente al tiempo que optimiza los tiempos del ciclo y el uso del material.
La implementación de protocolos de calidad sistemáticos transformó mi enfoque paramoldura de inyección. El monitoreo en tiempo real de parámetros críticos, combinado con la calibración regular de equipos, redujo significativamente nuestras tasas de defectos. 📈 Esta experiencia me enseñó que la calidad no es solo sobre el producto final, se incorpora a cada paso del proceso.
Análisis y soluciones de defectos comunes
| Tipo de defecto | Causas raíz | Estrategia de prevención | Tasa de éxito |
|---|---|---|---|
| Destello | Presión excesiva, moho desgastado | Optimización de presión, mantenimiento del moho | 95% |
| Deformación | Enfriamiento desigual, estrés por material | Diseño del canal de enfriamiento, colocación de la puerta | 88% |
| Tiro corto | Baja presión\/temperatura, enfriamiento rápido | Ajuste de parámetros, ventilación de moho | 92% |
| Marcas de fregadero | Secciones gruesas, embalaje inadecuado | Modificación de diseño, presión de embalaje | 85% |
Técnicas avanzadas y evolución de la industria
Como mi experiencia enmoldura de inyecciónMe profundizé, comencé a explorar técnicas avanzadas que empujan los límites del procesamiento tradicional. El moldeo multimaterial, la inyección asistida por gas y el micro moldeo abrieron nuevas posibilidades para la innovación y el desarrollo de productos.
La integración de la industria 4. 0 tecnologías ha revolucionado cómo nos acercamosmoldura de inyección. Los sensores inteligentes, el análisis predictivo y los sistemas de control de calidad automatizados han transformado el panorama de fabricación. 🤖 Estos avances tecnológicos requieren aprendizaje continuo y habilidades de adaptación que mi viaje en el moldeo de inyección se ha desarrollado a fondo.
Mi experiencia con avanzadomoldura de inyecciónLas técnicas han reforzado la importancia de la comprensión fundamental. Si bien la tecnología proporciona herramientas poderosas, el éxito aún depende de la comprensión sólida de los principios básicos combinados con el pensamiento innovador.
Perspectivas futuras y prácticas sostenibles
La evolución demoldura de inyecciónHacia la sostenibilidad ha creado nuevos desafíos y oportunidades. Los materiales biodegradables, la integración de contenido reciclado y el procesamiento de eficiencia energética se han convertido en consideraciones centrales en la fabricación moderna.
Mi compromiso con sosteniblemoldura de inyecciónLas prácticas han llevado a mejoras significativas en la utilización del material y el consumo de energía. 🌱 Implementar sistemas de reciclaje de circuito cerrado y optimizar los parámetros de procesamiento para materiales biológicos representa la próxima fase de la evolución de la industria.
Crecimiento continuo a través de moldeo por inyección
Reflexionando sobre mi viaje a través demoldura de inyeccióndominio, reconozco que las mayores lecciones se extienden mucho más allá del conocimiento técnico. Este campo me ha enseñado paciencia, pensamiento sistemático y el valor de la mejora continua. Cada desafío ha sido una oportunidad para el crecimiento, cada defecto es una lección de resolución de problemas.
El futuro demoldura de inyecciónPromete desarrollos emocionantes en materiales, procesos y aplicaciones. A medida que la industria continúa evolucionando, los principios fundamentales del enfoque científico, el enfoque de calidad y el aprendizaje continuo siguen siendo constantes. Mi experiencia ha demostrado que el éxito en el moldeo de inyección, y en el crecimiento profesional, generalmente se refiere a adoptar los desafíos como oportunidades y mantener la curiosidad sobre las posibilidades de mejora.
Glosario
¹ Moho: Una cavidad hueca que da forma al plástico fundido durante el proceso de moldeo por inyección ²Termoplástico: Un tipo de plástico que se vuelve moldeable cuando se calienta y se endurece cuando se enfría "Tiro corto: Un defecto de moldeo donde la cavidad no está completamente llena de material de plástico ⁴Marcas de fregadero: Depresiones de superficie causadas por enfriamiento no uniforme o presión de embalaje inadecuada ⁵Deformación: Distorsión dimensional de piezas moldeadas debido a la contracción desigual durante el enfriamiento
Preguntas y soluciones frecuentes
P: ¿Cómo elimino el flash en el moldeo por inyección? Solución: El flash generalmente resulta de una presión de inyección excesiva o superficies de moho desgastadas. Reduzca la presión de inyección gradualmente mientras monitorea la calidad de la pieza. Inspeccione las líneas de separación de moho para el desgaste e implementen los horarios de mantenimiento regulares. Considere la actualización a moldes de precisión con mejores capacidades de sellado. Monitoree la fuerza de la abrazadera para garantizar el cierre adecuado del moho durante la inyección.
P: ¿Por qué mis piezas se deforman después del moldeo? Solución: Warpage proviene del enfriamiento desigual o el estrés interno. Optimice el diseño del canal de enfriamiento para una distribución de temperatura uniforme. Ajuste la ubicación de la puerta para minimizar la concentración de tensión. Considere la selección de material Los polímeros son más propensos a la deformación. Implemente protocolos de enfriamiento controlados y considere el recocido para el alivio del estrés en aplicaciones críticas.
P: ¿Cómo puedo reducir el tiempo de ciclo sin comprometer la calidad? Solución: Concéntrese en la optimización de enfriamiento, ya que generalmente representa el 70% del tiempo de ciclo. Mejore la eficiencia del canal de enfriamiento a través de enfriamiento conforme o transferencia de calor mejorada. Optimice la temperatura del material para un flujo más rápido sin degradación. Considere los sistemas de corredores calientes para eliminar el tiempo de enfriamiento del sprue. Implemente el procesamiento paralelo cuando sea posible y mantenga el equipo para un rendimiento constante.
Referencias autorizadas
Society of Plastics Engineers (SPE) - Manual de moldeo por inyecciónhttps:\/\/www.4spe.org\/publications\/handbooks
Revista de Tecnología de Plastics - Directrices de procesamientohttps:\/\/www.ptonline.com\/knowledge-center
Revista Internacional de Tecnología de Manufactura Avanzadahttps:\/\/link.springer.com\/journal\/170
Referencias relacionadasmoldura de inyección