

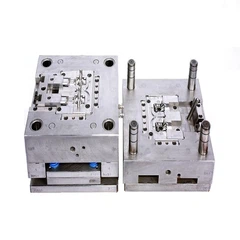








La temperatura del molde tiene una gran influencia en las propiedades mecánicas del producto. Con el aumento de la temperatura del molde. La diferencia de temperatura entre la temperatura del material y la temperatura del molde se vuelve más pequeña, la tensión de cizallamiento se reduce, la masa fundida se puede enfriar lentamente en la cavidad del molde, la cadena molecular se relaja y el grado de orientación se reduce, lo que reduce la tensión interna. del producto, pero la resistencia al impacto del producto es El alargamiento se reduce significativamente y será difícil desmoldar el producto al mismo tiempo. Es fácil de deformar durante el desmoldeo, lo que prolonga el ciclo de moldeo y reduce la eficiencia de producción; mientras que la temperatura más baja del molde aumentará la tensión interna del producto. Por lo tanto, la temperatura del molde debe controlarse bien. Generalmente, la temperatura del molde de la PC es de 80 a 120 grados. Los productos ordinarios se controlan a 80-100 grados, mientras que para productos con formas complejas, paredes delgadas y requisitos más altos, se controla a 100-120 grados, y no se permite que exceda la temperatura de distorsión térmica.
Cuando se forman productos de PC de paredes gruesas, el control de la temperatura del molde es particularmente importante. Por ejemplo, cuando se forma una muestra de prueba de impacto de haz simple (grosor de 10 mm), si el molde no controla la temperatura, habrá muchos agujeros de contracción en la muestra formada y también es muy grande. En este momento, si el molde no está equipado con un dispositivo de calentamiento, se puede usar un método simple para calentar el corredor principal del molde. El método simple es atar una bola de algodón a un trozo de alambre de hierro, sumergido en alcohol industrial y calentar el canal de flujo principal. De esta forma, aunque no se pueden eliminar los agujeros de contracción, el número de agujeros de contracción se reduce considerablemente. El grado se reduce considerablemente. seguramente. Este es un método sencillo, un método nativo, y no se recomienda. Debido a esto, es fácil deformar y oxidar el corredor principal del molde.
Aunque la presión de inyección tiene poco efecto sobre la resistencia y fluidez de la masa fundida durante el moldeo por inyección, debido a que la masa fundida de PC tiene una alta viscosidad y poca fluidez, la presión de inyección no debe ser demasiado baja, generalmente controlada a 80-120MPa, usando un émbolo. máquina de moldeo por inyección La presión de inyección debe ser 100-150MPa; y para productos con pared delgada, distancia de flujo larga, forma complicada y tamaño de puerta pequeño, para que la fusión sea suave y llene el molde a tiempo, la presión de inyección debe aumentarse adecuadamente a 120-150MPa. El principio general del control del proceso de moldeo por inyección de PC es: alta temperatura del material, baja presión.
La presión de mantenimiento y el tiempo de mantenimiento afectan directamente la calidad del producto. Si la presión de retención es demasiado pequeña, el efecto de alimentación será pequeño, se formarán burbujas dentro del producto debido a la contracción y aparecerán abolladuras en la superficie del producto; la presión de mantenimiento es demasiado grande. Es probable que se produzca una gran tensión interna alrededor de la puerta. El tiempo de retención es largo, el producto tiene una alta precisión dimensional, baja contracción y buena calidad superficial, pero aumenta la tensión interna en el producto y prolonga el ciclo de moldeo. La presión de mantenimiento es 80-100 MPa. Como se mencionó anteriormente, caliente el corredor principal con fuego para extender el tiempo de solidificación de la masa fundida en la puerta para aumentar el efecto de alimentación. Cuando se moldea por inyección de PC, se puede aumentar la contrapresión.