

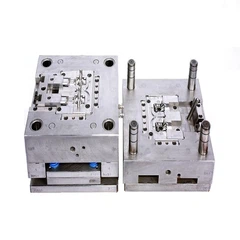


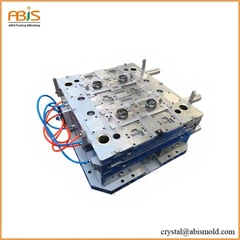

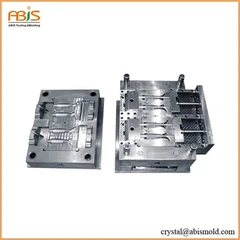





Sistema del corredor, parte que fluye de la inyección plástica
Después de que el material inyectado por la boquilla, los sistemas del corredor transportarán el material fundido del sprue a la puerta. El sistema básico del corredor consiste en el sprue, el corredor principal, el corredor sub, el lingote frío, y la puerta. Puesto que el diseño del sistema del corredor tiene gran efecto en calidad del moldeado, eficacia de moldeado, tiempo de ciclo, tiempo de enfriamiento y el otro factor, es llave importante cuando el diseño del molde.
Construcción del sistema Runner
Sprue
Sprue entrará en contacto con la primera vez con el plástico de la fusión, en el proceso de la inyección, sprue siempre contacto con la boquilla de la máquina de la inyección, así que considere cuando diseño el sprue considere el radio de la bola de la boquilla, Del bebedero dependen principalmente de las dimensiones de la pieza moldeada, en particular el grosor de la pared, el escaso amortiguador hará que el tubo de embocadura se enfríe más rápido y produzca un flujo insuficiente.

Corredor principal
La primera vez que el diseño del sistema de corredor, determinar el número de cavidades, la forma y los tipos de puerta, a continuación, organizar la disposición de la cavidad, en la cavidad multi de molde de equilibrio del corredor es importante, el equilibrio asegura prácticamente el mismo flujo de plástico de cada puerta.
Para lograr equilibrio corredor de diseño debe ser, sin embargo,
Sub Runner
Esta parte continuará el flujo desde el corredor principal hasta la puerta, la dimensión del corredor secundario y cuánto sistema del corredor secundario será, es muy dependiendo de cuánta cavidad del molde, y cómo la disposición, qué disposición usa el hueso del arenque, H Tipo o tipo de estrella. En la imagen de arriba, use el diseño del corredor de tipo H.
Cold Slug
Cuando la disposición del corredor dobló, la bala del terrón puede ser requerida para continuar el flujo plástico de la mejor calidad a las cavidades. El pozo frío del lingote bien ayuda al flujo del material a través del sistema del corredor parando el material más frío, más viscoso que se mueve en la vanguardia de la masa fundida que entra En la cavidad. La longitud del pozo es normalmente igual o mayor aproximadamente 1,5-2 veces que el diámetro del canal.
portón
El objetivo básico de la puerta es limitar el flujo del plástico fundido, pero debe permitir que el flujo de plástico fundido y llenar la cavidad con facilidad.
Teniendo en cuenta la fluidez del material, la puerta debe hacerse cerca del centro de gravedad del moldeo o la línea para hacer uniforme el flujo y el material fundido, a continuación, hacer la puerta gruesa, pero todavía teniendo en cuenta el material plástico fundido, porque la parte delgada se enfría fácilmente y más rápido .
El tipo de puerta es muy variado dependen de la forma de la parte, la disposición del molde, el sistema del molde, etc, aquí una cierta explicación sobre el diseño esos tipo de puerta:
1. Puerta directa
2. Lado, borde puerta
3. Puerta de pestaña
4. puerta de la película
5. puerta del ventilador
6. Puerta de disco