

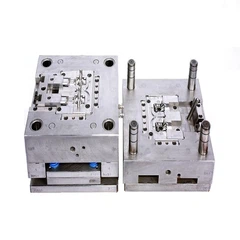
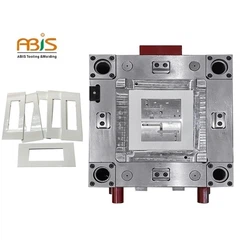



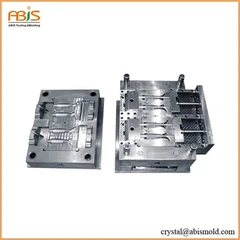

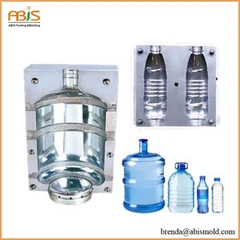

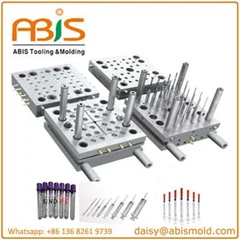



Unmáquina de molde de inyección, también conocido como una máquina de moldeo por inyección o una prensa de inyección, representa una de las herramientas de fabricación más críticas en la producción de plástico moderna . ⚙️ Este equipo sofisticado transforma los materiales plásticos crudos en productos terminados a través del proceso de moldeo por inyección, lo que lo hace indispensable a través de industrias automotriz, médica, médica, y electronica .}
1.La operación fundamental de una máquina de molde de inyección implica derretir gránulos de plástico e inyectar el material fundido en una cavidad de moho diseñada con precisión .
2.Una vez enfriado y solidificado, se expulsa la pieza, completando el ciclo de fabricación .
3.La tecnología de máquina de molde de inyección moderna ha evolucionado significativamente, ofreciendo una mayor precisión, eficiencia energética y capacidades de producción que cumplen con los requisitos de fabricación exigentes de hoy .

¿Cómo funciona una máquina de molde de inyección?
Comprender la mecánica operativa de una máquina de molde de inyección es crucial para los fabricantes que buscan resultados de producción óptimos . El proceso comienza cuando los gránulos o gránulos de plástico se alimentan a la tolva, donde viajan a través de un barril calentado que contiene un mecanismo de tornillo recíproco .} 🔧
a)Los elementos de calentamiento que rodean el barril derriten gradualmente el material de plástico a medida que el tornillo gira y avanza hacia adelante .
b)Una vez que el plástico alcanza la temperatura y consistencia adecuadas, el tornillo actúa como un émbolo, forzando el material fundido a través de la boquilla en la cavidad del molde .
c)La unidad de sujeción mantiene una tremenda presión para mantener las mitades del moho juntas durante la inyección, evitando la fuga del material y garantizando la integridad de la parte .
El sistema de control de la máquina de molde de inyección monitorea los parámetros críticos que incluyen temperatura, presión, velocidad de inyección y tiempo de enfriamiento . Estas variables impactan directamente la calidad de la pieza, la precisión dimensional y la eficiencia de producción . Los modelos de máquina de molde de inyección avanzada incorporan sistemas de retroalimentación sofisticados que ajustan automáticamente los parámetros para mantener estándares de calidad consistentes .}}}}}}}}}}}}}}}}}}}}}}}}}}}}}
Tipos de máquinas de molde de inyección: clasificación integral
1. Sistemas de máquina de molde de inyección hidráulica
Los diseños de la máquina de molde de inyección hidráulica han dominado el paisaje de fabricación durante décadas, ofreciendo un rendimiento robusto y una operación rentable . Estos sistemas utilizan fluido hidráulico para alimentar tanto los mecanismos de inyección como de sujeción, lo que proporciona excelentes capacidades de multiplicación de fuerza .} 🏭
Las ventajas principales incluyen:
Capacidad de fuerza de sujeción excepcional
Confiabilidad comprobada en la producción de alto volumen
Inversión inicial más baja en comparación con alternativas eléctricas
Rendimiento superior con materiales llenos de vidrio y reforzados
Las limitaciones abarcan:
Tasas de consumo de energía más altas
Aumento de los requisitos de mantenimiento debido a los sistemas de fluidos hidráulicos
Posibles preocupaciones ambientales con respecto a la fuga de petróleo
2. Tecnología de la máquina de moho de inyección eléctrica
Los sistemas de máquinas de molde de inyección eléctrica representan el último avance en la tecnología de fabricación, utilizando servomotores y tornillos de bola para un control preciso . Las máquinas eléctricas se están volviendo más populares debido a su eficiencia energética y control preciso .
Los beneficios clave incluyen:
Eficiencia energética superior (hasta el 50% de reducción en el consumo de energía)
Repetibilidad y precisión mejoradas
Niveles de ruido reducidos durante la operación
Requisitos de mantenimiento mínimos
Tiempos de respuesta más rápidos para mejorar la eficiencia del ciclo
3. soluciones de máquina de molde de inyección híbrida
Los diseños de la máquina de molde de inyección híbrida combinan los mejores atributos de los sistemas hidráulicos y eléctricos, ofreciendo características de rendimiento equilibradas . Estas máquinas generalmente emplean unidades eléctricas para funciones de inyección mientras mantienen sistemas hidráulicos para las operaciones de sujeción .
| Tipo de máquina | Eficiencia energética | Costo inicial | Mantenimiento | Nivel de precisión |
|---|---|---|---|---|
| Hidráulico | Bajo | Bajo | Alto | Bien |
| Eléctrico | Alto | Alto | Bajo | Excelente |
| Híbrido | Medio-alto | Medio | Medio | Muy bien |
Especificaciones de la máquina de molde de inyección crítica
Requisitos de fuerza de sujeción
La fuerza de sujeción representa una de las especificaciones de la máquina de molde de inyección más crítica, determinando el tamaño máximo de la pieza y la complejidad que se puede lograr . Las máquinas de moldeo por inyección tienen un tamaño principalmente en función de tres parámetros críticos: fuerza de sujeción, tamaño de disparo y criterios adicionales como tamaño de platen, espaciado de barra de unión y presión de inyección .
1.Las unidades de máquina de molde de inyección de tonelaje pequeño (menos de 100 toneladas) son ideales para componentes de precisión, carcasas electrónicas y dispositivos médicos .
2.Sistemas de tonelaje medio (100-500 toneladas) manejan piezas interiores automotrices, componentes del dispositivo y productos de consumo .
3.Modelos de máquina de molde de inyección de tonelaje grande (500-1000+ toneladas) fabrican paneles exteriores automotrices, contenedores industriales y componentes de muebles . ⚖️
Tamaño de disparo y capacidad de inyección
El tamaño del disparo determina la cantidad máxima de material que una máquina de molde de inyección puede inyectar en un solo ciclo . apunte a la capacidad de disparo del 20 al 80 por ciento para las resinas de uso general y el 30 a 50 por ciento para las resinas de ingeniería . Esta especificación se correlaciona directamente con los requisitos de peso y volumen .}
Calcular el tamaño óptimo del disparo implica:
Parte de peso más el peso del sistema de corredores
Factor de seguridad de 1.2-1.5 para una calidad consistente
Consideraciones de contracción del material
Requisitos de colchón para la transmisión de presión
Control de presión y velocidad de inyección
Los sistemas de máquina de molde de inyección modernos proporcionan un control preciso sobre la presión y la velocidad de inyección, lo que permite la optimización para varios tipos de materiales y geometrías de piezas . Los requisitos de presión varían significativamente en función de la viscosidad del material, la longitud del flujo y el grosor de la pieza .
| Parámetro | Rango típico | Solicitud |
|---|---|---|
| Inyección | 1, 000-2, 500 bar | Termoplásticos estándar |
| Tasa de inyección | 10-300 mm/s | Varía por parte de la geometría |
| Retener presión | 50-80% de la inyección | Estabilidad dimensional |
| Tiempo de enfriamiento | 10-120 segundos | Material y grosor de la pared dependiente |
Características y tecnologías de la máquina de molde de inyección avanzada
Capacidades de moldeo multi-componente
Los diseños de máquinas de molde de inyección contemporánea incorporan capacidades avanzadas de moldeo de múltiples componentes, permitiendo la producción de piezas complejas con múltiples materiales o colores en una sola operación . Estos sistemas cuentan con placas giratorias, mecanismos de devolución de núcleo y algoritmos de control sofisticados . 🎯
Las aplicaciones incluyen:
Molduras de dos disparos para manijas de agarre suave
Insertar molduras para ensamblajes electrónicos
Overmolding para juntas y sellos
Componentes estéticos multicolor
Integración de la industria 4.0
Los sistemas de máquinas de molde de inyección modernas adoptan la industria 4 . 0 Principios, incorporando conectividad IoT, algoritmos de mantenimiento predictivo y monitoreo de procesos en tiempo real. Estas capacidades habilitan:
a)Monitoreo y diagnóstico remotos
b)Programación de mantenimiento predictivo
c)Traceabilidad y documentación de calidad
d)Optimización de producción a través de análisis de datos

Criterios de selección de la máquina de molde de inyección
Consideraciones de volumen de producción
La selección de la máquina de molde de inyección apropiada requiere un análisis cuidadoso de los requisitos del volumen de producción, la complejidad de la pieza y las especificaciones de material . La producción de alto volumen generalmente justifica la inversión en sistemas más rápidos y más automatizados con características de eficiencia mejoradas .
Producción de bajo volumen (menores de 10 años, 000 anualmente):
Sistemas de máquinas de moho de inyección manual o semiautomática
Máquinas hidráulicas o de nivel de entrada estándar
Centrarse en la flexibilidad y la inversión inicial más baja
Producción de alto volumen (más de 100, 000 partes anualmente)::
Sistemas de máquina de moho de inyección completamente automática
Máquinas híbridas eléctricas o avanzadas de alta velocidad
Énfasis en la optimización del tiempo del ciclo y la eficiencia energética
Evaluación de compatibilidad de material
Diferentes materiales requieren capacidades específicas de la máquina de moho de inyección . Ingeniería de plásticos, compuestos llenos de vidrio y materiales de alta temperatura exigen presión de inyección mejorada, diseños de tornillos especializados y control de temperatura preciso . 🔬
| Categoría de material | Requisitos de presión | Consideraciones especiales |
|---|---|---|
| Plastics de productos básicos | Estándar | Control de temperatura básico |
| Ingeniería de plásticos | Alto | Zonas de temperatura precisas |
| Compuestos llenos de vidrio | Muy alto | Componentes resistentes al desgaste |
| Materiales de alta temperatura | Alto | Zonas de calentamiento extendidas |
Mantenimiento y optimización de sistemas de máquina de molde de inyección
Protocolos de mantenimiento preventivo
La implementación de los protocolos integrales de mantenimiento preventivo garantiza el rendimiento óptimo de la máquina de moldeo de inyección y extiende la vida útil del equipo . Inspecciones de rutina de programación de su equipo de moldeo por inyección para verificar los signos de desgaste, conexiones sueltas, fugas y otros problemas que pueden afectar el rendimiento .}
Las tareas de mantenimiento diarias incluyen:
Inspección visual para fugas de aceite y ruidos inusuales
Verificación de la funcionalidad de los sistemas de seguridad
Monitoreo del perfil de temperatura
Verificaciones de nivel de suministro de materiales
Los procedimientos de mantenimiento semanales abarcan:
Verificación de presión del sistema hidráulico
Inspección de opresión de conexión eléctrica
Evaluación del rendimiento del sistema de enfriamiento
Servicio de puntos de lubricación
El mantenimiento integral mensual implica:
Inspección detallada de componentes mecánicos
Verificación de calibración de sistemas de control
Usar evaluación de reemplazo de componentes
Revisión de optimización de rendimiento
Solución de problemas de problemas comunes
Los procedimientos efectivos de solución de problemas minimizan el tiempo de inyección de la máquina de molde de inyección y mantienen la continuidad de la producción . Verifique las líneas eléctricas entrantes para asegurarse de que estén apretados en el interruptor principal de la máquina para evitar sobrecalentamiento, descomposición del interruptor y posiblemente, un peligro de incendio .
Problemas y soluciones comunes:
Calidad de parte inconsistente:Verificar la consistencia del material, la estabilidad de la temperatura y los parámetros de inyección
Tiempos de ciclo excesivos:Analizar la eficiencia de enfriamiento, las tasas de flujo del material y los tiempos de respuesta de la máquina
Desgaste mecánico:Implemente los horarios de lubricación adecuados y reemplace los componentes desgastados de manera proactiva
Errores del sistema de control:Mantener actualizaciones de software y calibrar sensores regularmente
Consideraciones económicas y retorno de la inversión
Marco de análisis de costo-beneficio
La evaluación de las inversiones de las máquinas de moho de inyección requiere un análisis integral de costo-beneficio considerando el precio de compra inicial, los costos operativos, los gastos de mantenimiento y las capacidades de producción . Las mejoras de eficiencia energética en los sistemas modernos de máquina de moho de inyección eléctrica a menudo justifican inversiones iniciales más altas a través de costos operativos reducidos .}
Costo total de factores de propiedad:
Precio de compra del equipo inicial
Costos de instalación y puesta en marcha
Consumo de energía durante la vida útil del equipo
Gastos de mantenimiento y reparación
Ganancias de productividad de capacidades mejoradas
Opciones de financiamiento y arrendamiento
Varios mecanismos de financiación admiten la adquisición de la máquina de moho de inyección, incluidos los préstamos tradicionales, el arrendamiento de equipos y los acuerdos de alquiler a opciones . Muchos fabricantes ofrecen términos de pago y paquetes de servicio flexibles para respaldar las inversiones de los clientes . 💰
Tendencias futuras en la tecnología de la máquina de molde de inyección
Sostenibilidad e impacto ambiental
La conciencia ambiental impulsa el desarrollo de tecnologías de máquinas de moho de inyección más sostenibles . Los fabricantes se centran en mejoras de eficiencia energética, compatibilidad de material reciclable y generación de residuos reducidos a lo largo del proceso de producción .
Las iniciativas de sostenibilidad emergente incluyen:
Sistemas de recuperación de energía que capturan el calor de los residuos
Capacidades de procesamiento de material biodegradable
Sistemas de enfriamiento de circuito cerrado que reducen el consumo de agua
Optimización de uso de material inteligente
Integración de inteligencia artificial
Los algoritmos de inteligencia artificial y aprendizaje automático mejoran cada vez más el rendimiento de la máquina de molde de inyección a través de la optimización predictiva del proceso, la predicción de calidad y el ajuste de parámetros autónomos . Estas tecnologías permiten niveles sin precedentes de automatización y consistencia .
Maximizar el rendimiento de la máquina de molde de inyección
El éxito en la fabricación moderna requiere una comprensión exhaustiva de las capacidades de la máquina de moho de inyección, la selección adecuada del equipo y los protocolos de mantenimiento integrales . La evolución de los sistemas hidráulicos tradicionales a las tecnologías eléctricas e híbridas avanzadas ofrece a los fabricantes una mayor precisión, eficiencia y flexibilidad .
Las inversiones de las máquinas de molde de inyección estratégica deben alinearse con los requisitos de producción, las especificaciones de materiales y los objetivos comerciales a largo plazo . al implementar procedimientos de mantenimiento adecuados, adoptar avances tecnológicos y centrarse en la capacitación de operadores, los fabricantes pueden lograr un rendimiento óptimo de la inversión mientras mantienen ventajas competitivas en el mercado exigente de hoy {}}}
El futuro de la tecnología de máquinas de molde de inyección promete una innovación continua en automatización, sostenibilidad e inteligencia, la creación de oportunidades para los fabricantes que invierten sabiamente en estas capacidades en evolución . El éxito depende de comprender estas tecnologías e implementarlos de manera efectiva dentro de estrategias de fabricación integrales .}

Citas:
1 . 1 La disponibilidad general de la cromatografía de gases en prácticamente todos los laboratorios y la sensibilidad inherente en la detección de constituyentes traza indica que la técnica calificaría como un método de prueba estándar . con esta técnica de un solo paso, las impurezas se pueden determinar en un rango que incluye constituyentes principales y partes permeas.
1 . 2 inherente a este método de prueba es la limitación de que las impurezas deben ser volátiles . de la resolución de algunas de las impurezas individuales pueden estar limitadas por la columna seleccionada . El uso de varios tipos diferentes de columnas puede ser necesario si el grado final es necesario en resolución requerida .}} una sola columna normalmente dar el grado requerido.
1 . 3 Los valores establecidos en las unidades SI deben considerarse como el estándar.
Glosario técnico y definiciones
Fuerza de sujeción¹: La fuerza aplicada por la unidad de sujeción para mantener las mitades del molde juntas durante el proceso de inyección, medido en toneladas o kilonewtons .
Tamaño de disparo²: El volumen máximo de material que se puede inyectar en un solo ciclo, típicamente medido en onzas o centímetros cúbicos .
Tiempo de cicloach: El tiempo total requerido para completar un ciclo de moldeo completo, desde el molde cercano a la expulsión parcial .
Tornillo de tornillo L/D Relación⁴: La relación longitud-diámetro del tornillo de inyección, que afecta la eficiencia de mezcla y la generación de presión .
Tonelaje⁵: La capacidad de fuerza de sujeción de una máquina de moldeo por inyección, utilizada para clasificar las categorías de tamaño de la máquina .
Presión de inyección⁶: La presión aplicada para forzar el plástico fundido a la cavidad del molde, crítica para el llenado y la calidad de la parte .
Mantenga la presión ⁷: Presión mantenida después de la inyección para compensar la contracción del material durante el enfriamiento .
Tasa de plastificación⁸: La velocidad a la que los gránulos de plástico sólido se derriten y homogeneizan por el tornillo de inyección .
Espacio de barra de unión⁹: La distancia entre las barras de unión que determinan las dimensiones máximas del molde que se pueden acomodar .
Apertura de la luz del día¹⁰: La distancia máxima entre los platos de moho cuando se abre completamente, determinando la eliminación de eyección de la parte .
Problemas y soluciones comunes de la industria
Problema 1: disparos cortos y relleno incompleto
Solución: Los disparos cortos típicamente son el resultado de una presión de inyección insuficiente, temperatura del material inadecuado o flujo de material restringido . Aumentar la presión de inyección gradualmente mientras se monitorea la calidad de la pieza . Verifique que los perfiles de temperatura del material coincidan con las especificaciones del fabricante . para verificar las restricciones de flujo de material en las corredoras, las tasas, o la bisea {{{}}}}}} Capacidad de la capacidad de la capacidad de la creación de un tamaño de flujo de materiales deberían utilizar las partes de flujo de materiales. 40-80% of machine shot capacity. Examine mold venting to prevent air entrapment. Consider gate size optimization for improved flow characteristics. Monitor material moisture content as excessive moisture can cause flow issues. Implement process monitoring systems to detect pressure variations early and adjust parameters automatically for consistent relleno .
Problema 2: Formación flash excesiva
Solución: El flash ocurre cuando las mitades de moho no sella correctamente o la fuerza de sujeción es insuficiente . verificar la fuerza de sujeción excede los cálculos de área proyectados por 20-30%. Inspeccionar la línea de separación de moldes para el desgaste, el daño, o el sellado adecuado para el sellado adecuado Presión . Reduzca la presión de inyección si es excesiva mientras se mantiene un relleno completo . Examine la dureza del acero del molde y el acabado de la superficie en las líneas de separación . Considere instalar sensores de presión para monitorear las variaciones de presión de la cavidad . Mantenimiento de molde de moho regular Esfuerzos de optimización .
Problema 3: Dimensiones de la parte inconsistente
Solución: La variación dimensional proviene de fluctuaciones de temperatura, variaciones de presión o inconsistencias de material . Implementar sistemas de control de temperatura de circuito cerrado con monitoreo preciso . Verifique la consistencia del lote de material y el contenido de humedad antes de procesar.} Estandarizar perfiles de inyección con presión consistente y curvos de velocidad {4.} Oficiencia de régimen de régimen - Oymeting - Oymeting Oymeming - Oymeting Inyection Los perfiles de inyección con presión consistente y curvos de la velocidad {4.} Oficiencia de régimen de calma. causes warpage and dimensional variation. Monitor machine wear components including check rings, screw flights, and barrel wear. Establish statistical process control with regular dimensional measurements. Implement material handling systems preventing contamination and moisture absorption. Consider cavity pressure sensors for real-time monitoring. Develop robust Proceso de ventanas a través del diseño de la metodología de experimentos para la configuración de parámetros óptimos .
Problema 4: Tiempos de ciclo extendido
Solución: Los largos tiempos de ciclo reducen la productividad y aumentan los costos de fabricación . optimizar la eficiencia de enfriamiento a través de diseños de canales de enfriamiento mejorados y tasas de flujo de refrigerante adecuadas . Reduzca el grosor de la pared de la pieza cuando sea posible mientras se mantiene los requisitos estructurales . Implementar las técnicas de enfriamiento conformales que los temperaturas de enfriamiento conformes requieren un uso de tecnologías de herramientas de herramientas avanzadas .}}}}}}}}}}}}}}} Las temperaturas de procesamiento de materiales de procesamiento de materiales requieren más amplios. Enfriamiento . Considere materiales alternativos con tasas de cristalización más rápidas o propiedades térmicas mejoradas . Optimizar los perfiles de inyección con tasas de relleno más rápidas cuando se apropian . Examine los tiempos de respuesta de la máquina y los controles de actualización si es necesario .} Implementar las herramientas multi-cavidad para aumentar las partes por ciclo {. Considere Hot Runner Requisitos . Monitorear y mantener la limpieza del sistema de enfriamiento evitando la degradación de la eficiencia .
Problema 5: Alto consumo de energía
Solución: Las mejoras de eficiencia energética reducen los costos operativos y el impacto ambiental . Actualización a máquinas de moldeo de inyección eléctrica o híbrida que ofrece 30-50% ahorro de energía . Implementar unidades de frecuencia variables en las bombas y las bombas y el equipo auxiliar.}}} Optimizar los temperaturas de procesamiento a niveles de niveles aceptables. identifying consumption patterns and improvement opportunities. Implement standby modes during production breaks. Consider heat recovery systems capturing waste heat for facility heating. Optimize hydraulic system efficiency through proper fluid selection and maintenance. Implement demand-based auxiliary equipment control. Conduct energy audits identifying specific improvement Oportunidades . operadores de trenes en procedimientos operativos de eficiencia energética . Considere las fuentes de energía renovables para los requisitos de energía de las instalaciones .
Problema 6: Requisitos de mantenimiento frecuentes
Solución: El mantenimiento excesivo indica programas preventivos inadecuados o problemas de selección de componentes . Implementar horarios integrales de mantenimiento preventivo basados en las horas de operación y los volúmenes de producción . Utilice lubricantes de alta calidad y fluidos hidráulicos que cumplen con las especificaciones del fabricante . Instalación de sistemas de filtración de instalación de la instalación de la instalación y los circuitos de refrigeración de la contaminación {{4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 {4 Usar componentes que incluyen tornillos, barriles y verificaciones de los anillos a través de inspecciones regulares . Implementar sistemas de monitoreo de condición La detección de problemas antes de que ocurran las fallas . Personal de mantenimiento de trenes sobre procedimientos adecuados y técnicas de diagnóstico . Mantener inventario de repuestos para componentes críticos que minimizan el tiempo de inactividad {}}}}}} Considerar la mejora de la mejora de la mejora de la mejora. Establecer asociaciones con fabricantes de equipos para el soporte técnico y los programas de capacitación .
Referencias y recursos autorizados
Society of Plastics Engineers (SPE) - División de moldeo por inyecciónhttps: // www .4 spe . org/i4a/pages/index . cfm? Pageid =1
Magazine de Tecnología de Plastics - Sección de moldeo por inyecciónhttps: // www . ptonline . com/zones/inyection-mold
ASTM International - Normas de plásticoshttps: // www . Astm . org/Products-Services/estándares y publicaciones/estándares/Plastics-standards . html
Organización Internacional para la Estandarización (ISO) - Machinería de Plasticshttps: // www . ISO . org/comité/47502. html
Revista de moldeo por inyección - Recursos técnicoshttps: // www . Immnet . com/
Engel Austria - Documentación técnicahttps: // www . Engelglobal . com/en/us/
Milacron Holdings Corp . - Ingeniería de aplicacioneshttps: // www . milacron . com/
Tecnologías RJG - Desarrollo de procesoshttps: // rjginc . com/
Revista de tecnología de moldeohttps: // www . MoldmakingTechnology . com/
Referenciasmáquina de moldeo por inyección