

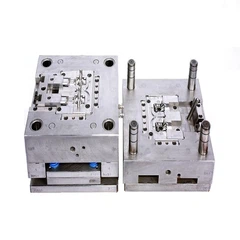



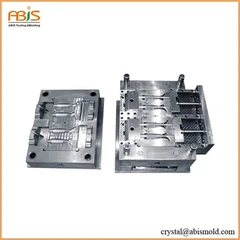





Un director de compras de un proveedor de automóviles alemán nos llamó en junio de 2023 con un problema que ya le había costado a su empresa cinco meses. Su proveedor de herramientas anterior entregó ocho moldes independientes para una familia de carcasas de sensores y las herramientas funcionaron. Pero el equipo de producción perdía 6,5 horas cada vez que necesitaba cambiar entre variantes. Con 35+ cambios mensuales, los cálculos se volvieron insoportables: más de 24.000 euros al mes en capacidad de prensa perdida, sin contar el caos de programación.
Reconstruimos el programa alrededor de un único marco MUD con inserciones intercambiables. La inversión total en herramientas cayó de 387.000 euros a 136.000 euros. Pero el número que realmente le importaba a su director de operaciones era diferente: el tiempo de cambio se redujo a 23 minutos.

Ese proyecto cambió la forma en que hablamos con los clientes sobre la estrategia de inserción de moldes. Los ahorros en costos de herramientas reciben atención en las reuniones de adquisiciones, pero el apalancamiento operativo es lo que mantiene a los gerentes de fabricación comprometidos mucho después de que se cierra la orden de compra.
La economía que realmente impulsa las decisiones
La documentación publicada de DME afirma que su sistema Master Unit Die puede reducir los costos de herramientas "hasta en un 66%". Esa cifra aparece prácticamente en todos los artículos sobre inserciones de moldes. Lo que esos artículos no mencionan es de dónde proviene realmente ese 66%.
| Componente de costo | 8 moldes independientes | Marco MUD + 8 Conjuntos de inserción | Diferencia |
|---|---|---|---|
| Bases de molde y componentes estándar. | €296,000 | €47,000 | -84% |
| Mecanizado de cavidades y núcleos | €91,000 | €71,000 | -22% |
| Sistema múltiple de liberación rápida- | - | €18,000 | +€18K |
| Total | €387,000 | €136,000 | -65% |
Los ahorros se concentran en las bases de los moldes, no en el mecanizado de la cavidad real. Si sus piezas requieren una geometría interna compleja, el método de inserción podría ahorrar solo entre un 30% y un 40% en lugar del 66%, porque seguirá cortando las mismas características independientemente de cómo esté configurada la herramienta.
Nuestro seguimiento interno muestra que los clientes que evalúan las herramientas de inserción únicamente en función del precio de compra pierden aproximadamente el 60 % del impacto financiero. El efecto mayor se manifiesta en la economía de la producción.
Una prensa de 250 toneladas que funciona a 115 €/hora completamente cargada gasta 747 € durante un cambio de molde de 6,5 horas. Realice 35 cambios mensuales y el coste anual del tiempo de inactividad supera los 313 000 €. Si se reduce ese cambio a 25 minutos, la cifra baja a 16.800 €. El delta paga por muchas herramientas.
No compartimos las configuraciones de cambio rápido-específicas que logran cambios en menos de 30 minutos en una publicación de blog. Esa conversación requiere comprender el diseño de su prensa, la configuración del colector de agua y el flujo de trabajo del operador. Pero el principio se mantiene: si su programa implica más de 20 cambios al año en múltiples SKU, las matemáticas operativas generalmente favorecen las herramientas de inserción, independientemente de la comparación de costos iniciales.
Un proyecto que rechazamos
No todas las aplicaciones se benefician de los insertos de molde. Comprender cuándo falla este enfoque aclara cuándo tiene éxito.
En la pregunta 2 2024, un fabricante de dispositivos médicos se acercó a nosotros con lo que parecía un territorio de inserción de libro de texto: siete variantes de conectores de catéter que compartían dimensiones externas idénticas, diferenciándose solo en la configuración de la rosca interna. Proyección de volumen anual: 2,4 millones de unidades. Caja clásica para marco de molde compartido con núcleos intercambiables.
Lo rechazamos después de revisar las especificaciones del material.
La resina fue reforzada con PEEK con un 30 % de fibra de carbono y procesada a 380 grados. La fibra de carbono actúa como un compuesto de corte abrasivo durante la inyección. Nuestro modelo de desgaste indicó que los insertos P20 requerirían reemplazo cada 12 000 ciclos. Incluso el H13 endurecido a 52 HRC necesitaría reemplazo aproximadamente cada 180 000 ciclos, lo que significa 13+ cambios de inserción durante la vida útil del programa.
Cada reemplazo de inserto en un dispositivo médico de Clase III genera una re-revalidación parcial según MDR, lo que genera aproximadamente 4200 € en costos de documentación y pruebas por ocurrencia. Multiplique eso por 13 reemplazos: 54.600 € en carga regulatoria que habría borrado por completo el ahorro en herramientas.
Recomendamos siete moldes independientes con inserciones NAK80 reemplazables solo en las zonas de rosca de alto-desgaste. Menos elegante, pero económicamente sólido.
Menciono esto porque muchos proveedores de herramientas impulsan soluciones de insertos sin comparar las proyecciones de vida útil con las especificaciones reales de la resina. Si un proveedor no puede proporcionar estimaciones de ciclo-de vida útil vinculadas a su grado de material específico, trátelo como un problema de calificación.


La selección de materiales crea un efecto multiplicador
La decisión de insertar acero se propaga a través de todos los costos posteriores de su programa. Los equipos de adquisiciones a veces tratan esto como un detalle técnico que deben manejar los ingenieros. Eso es un error. La elección del material determina directamente la estabilidad del coste-por-pieza durante el ciclo de producción.
El acero pre-templado P20 maneja adecuadamente la mayoría de los termoplásticos sin carga durante 250.000-300.000 ciclos. El material se mecaniza rápidamente y acepta modificaciones de campo cuando se producen cambios de ingeniería a mitad del programa. Hemos soldado y re-insertos P20 soldados y remecanizados para clientes cuyos equipos de productos realizaron cambios de diseño en las últimas etapas. Esa flexibilidad tiene valor durante las fases de desarrollo cuando las especificaciones siguen siendo fluidas.
La literatura publicada normalmente recomienda H13 para volúmenes "que superen los 500.000 ciclos". Nuestros registros de producción cuentan una historia diferente. Un nailon relleno de vidrio- al 15 % mostrará una erosión de la puerta medible en P20 dentro de 40 000 disparos, no 300 000. La compuerta todavía produce piezas funcionales, pero la variación dimensional comienza antes de lo que esperan la mayoría de los ingenieros de herramientas. Si sus requisitos de calidad especifican tolerancias estrictas en las características de la ruta de flujo-, es posible que necesite inserciones endurecidas en umbrales de volumen muy por debajo de los números de los libros de texto.
Un patrón de nuestros datos nos sorprendió: NAK80 supera al H13 en policarbonato sin relleno a pesar de su menor dureza. El mecanismo se relaciona con la pulibilidad. NAK80 acepta un acabado superficial más fino que reduce la adherencia y el pegado durante la expulsión. Para piezas transparentes de grado óptico-donde la calidad de la superficie impulsa las tasas de rechazo, la elección del material no se trata únicamente de la resistencia al desgaste.
Mantenemos un seguimiento detallado de la vida útil de las plaquitas en toda nuestra planta de producción. Ese conjunto de datos informa nuestras recomendaciones, pero no publicamos las correlaciones específicas entre los tipos de resina y las proyecciones de ciclo-de vida. Esos números representan años de datos de producción acumulados y forman parte de nuestra propuesta de valor de ingeniería.
Detalles de diseño que separan las herramientas funcionales de las herramientas problemáticas
La interfaz entre una plaquita y su alojamiento determina si su herramienta funciona sin problemas o genera problemas de producción crónicos. Aquí es donde los proyectos de herramientas fracasan silenciosamente en lugar de dramáticamente.
Hemos adquirido herramientas de otros proveedores donde el ángulo de inclinación de la cavidad del inserto se especificaba en 0,5 grados. Teóricamente adecuado para la autorización. En la práctica, la expansión térmica durante la producción hace que el inserto se adhiera. El operador fuerza la extracción con una palanca, daña la superficie testigo y comienzan los problemas de rebaba. Una vez que se produce ese daño, el bolsillo requiere re-mecanizado o la herramienta funciona con problemas de calidad continuos.
Nuestro estándar exige un ángulo de inclinación mínimo de 1,5 grados en las cavidades de los insertos con superficies testigo rectificadas a Ra 0,4 o mejor. El mecanizado adicional añade entre 800 y 1200 € al coste de herramientas. Ese gasto previene el patrón crónico de unión y daño superficial que vemos en herramientas construidas con especificaciones más bajas.

La complejidad de la gestión térmica aumenta con las configuraciones de los insertos. Cada interfaz de inserción-a-bolsillo crea una posible discontinuidad en la transferencia de calor. El año pasado, en un proyecto de carcasa de conector, medimos una variación de temperatura de 8 grados en la superficie de la cavidad durante la producción en estado estable-. El gradiente térmico provocó una deformación que superó la especificación de planitud de 0,15 mm del cliente.
La solución requería un compuesto de interfaz térmica en los bolsillos del inserto, una mayor masa térmica en el cuerpo del inserto y 2,3 segundos de tiempo de enfriamiento adicional por ciclo. Esa extensión del ciclo añadió 0,0038 € por pieza en 800.000 unidades anuales: aproximadamente 3.040 € en coste de producción anual que no aparecía en la cotización de herramientas original.
Compartimos este ejemplo porque los efectos térmicos en las herramientas de inserción frecuentemente sorprenden a los clientes que esperan que la herramienta funcione de manera idéntica a un diseño convencional. La física difiere. Tener en cuenta esas diferencias durante la fase de diseño cuesta mucho menos que descubrirlas durante la calificación de producción.
¿Qué determina si la estrategia de inserción se adapta a su programa?
El marco de decisión no es complicado, pero requiere aportaciones honestas.
Los programas que ejecutan menos de 500.000 unidades de vida útil en múltiples variantes suelen preferir los enfoques de inserción. La menor inversión en herramientas preserva la flexibilidad del capital y la capacidad de modificación retenida reduce el riesgo durante las fases de desarrollo del producto. Los programas que apuntan a volúmenes superiores a 1,5 millones de unidades en un solo SKU a menudo justifican herramientas dedicadas, donde la refrigeración optimizada y el cambio simplificado compensan el mayor costo inicial.
Las características del material interactúan con este umbral de volumen de manera que cambian el punto de cruce. Un contenido de fibra de vidrio superior al 20 % acelera el desgaste de los insertos y aumenta la ventaja económica hacia moldes endurecidos específicos antes. Las resinas comerciales sin carga extienden la viabilidad del inserto aún más en la curva de volumen.
La frecuencia de cambio importa independientemente del volumen total. Un programa que produce 200.000 unidades al año en 15 SKU tiene una economía diferente que un programa que produce 200.000 unidades al año de una sola pieza. Es casi seguro que el primer caso se beneficia de las herramientas de inserción. El segundo caso requiere un análisis diferente.
La capacidad de cambio de sus instalaciones también influye. Los sistemas de insertos logran su ventaja de tiempo sólo cuando los operadores pueden acceder a los insertos sin quitar el molde de la prensa. Si la configuración de su prensa, los protocolos de seguridad o el diseño de herramientas requieren la extracción del molde para acceder a los insertos, el beneficio del cambio disminuye sustancialmente.
Trabajamos estos factores con los clientes durante el proceso de cotización. El objetivo es hacer coincidir la configuración de herramientas con su contexto de producción específico en lugar de optar por cualquiera de los enfoques basándose en principios generales.
Hacer avanzar su proyecto
Si está evaluando estrategias de inserción de moldes para un próximo programa, la información que permite una comparación precisa incluye: la especificación de su resina con el contenido de relleno y la temperatura de procesamiento, la cantidad de variantes de piezas que comparten una geometría común, el volumen anual por variante y la vida útil total del programa, la frecuencia de cambio anticipada y las tolerancias dimensionales en características críticas.
Brindamos recomendaciones técnicas preliminares dentro de los cinco días hábiles posteriores a la recepción de los archivos completos del proyecto. El entregable incluye un análisis de costos-además-para los enfoques de insertos versus los convencionales, la vida útil estimada de los insertos en función de las especificaciones de su material y proyecciones de tiempo de cambio vinculadas a su flujo de trabajo de producción declarado.
Para programas que superan los 150 000 € en valor de herramientas, asignamos un ingeniero de proyecto dedicado para la discusión técnica directa. Los programas más pequeños pasan por nuestro grupo de ingeniería de aplicaciones con un escalamiento especializado según sea necesario.
Envíe sus modelos 3D en formato STEP junto con hojas de datos de materiales y proyecciones de volumen a través de nuestro portal de consultas técnicas. Esa información de referencia nos permite cotizar según sus requisitos reales en lugar de proporcionar rangos que no respalden las decisiones de adquisición.