









¿Qué es el acabado superficial?
El acabado superficial se refiere a la textura y topografía de la capa exterior de un componente fabricado, caracterizada por rugosidad, ondulación y patrones de colocación. Esta propiedad determina cómo aparece, se siente y se comporta una superficie en su aplicación prevista. Los ingenieros especifican el acabado de la superficie utilizando medidas estandarizadas como Ra (rugosidad promedio) y Rz (altura del pico-al-valle), generalmente expresadas en micrómetros o micropulgadas.
La calidad del acabado de la superficie afecta directamente la funcionalidad de los componentes. En procesos de fabricación comoMoldeo por inyección de metales, lograr un acabado superficial adecuado es esencial para el rendimiento de la pieza, ya que los componentes sinterizados suelen alcanzar densidades superiores al 97 % con una rugosidad superficial de alrededor de 0,8 micrómetros antes de operaciones de acabado adicionales.
En pocas palabras, la definición de acabado superficial se refiere al estado general de la capa exterior de una pieza una vez completados todos los pasos de fabricación y pos-procesamiento. Para definir el acabado de la superficie en términos prácticos: es la combinación de rugosidad, ondulación y disposición lo que determina cómo se ve, se siente y se desempeña una superficie terminada. Si bien el significado de acabado superficial puede parecer sencillo, el concepto conlleva un importante peso de ingeniería.-Cada proceso de acabado superficial deja una firma única en la pieza de trabajo, y esa firma afecta directamente el funcionamiento de la pieza en servicio.
Comprender qué es el acabado de superficies y por qué es importante va más allá de la curiosidad académica. Cuando los ingenieros seleccionan la especificación de acabado superficial adecuada en las primeras etapas de la fase de diseño, evitan costosos retrabajos, reducen las tasas de desperdicio y garantizan que las piezas cumplan con los requisitos funcionales y estéticos desde la primera ejecución de producción. Esto es especialmente cierto en industrias como la fabricación de moldes y el moldeo por inyección, donde el acabado superficial de la cavidad del molde se transfiere directamente a cada pieza de plástico producida a partir de ella.
Los tres componentes que definen el acabado superficial
El acabado de la superficie no es una característica única, sino tres elementos distintos que trabajan juntos. Comprender cada componente ayuda a los fabricantes a especificar y lograr el acabado adecuado para sus aplicaciones.
AsperezaRepresenta las irregularidades más pequeñas de una superficie. Estos picos y valles microscópicos, medidos perpendicularmente a la dirección de colocación, normalmente varían desde niveles submicrónicos hasta varios micrómetros. Un perfilómetro rastrea estas variaciones para generar valores de rugosidad. El parámetro más común, Ra, promedia todas las desviaciones de altura de la línea media a lo largo de la longitud de medición. Para rodamientos de precisión en aplicaciones aeroespaciales, la rugosidad debe permanecer entre 0,1 y 0,4 micrómetros Ra para garantizar un rendimiento óptimo.
Ondulacióndescribe variaciones de superficie más amplias y espaciadas. Estas imperfecciones periódicas son mayores que las longitudes de muestreo de rugosidad pero más pequeñas que los defectos generales de planitud. La ondulación comúnmente resulta de vibraciones durante el mecanizado, deflexión del material bajo fuerzas de corte o deformación térmica debido a ciclos de calentamiento y enfriamiento. Si bien es menos crítica que la rugosidad en muchas aplicaciones, la ondulación excesiva puede comprometer las superficies de sellado y las capacidades de carga-.
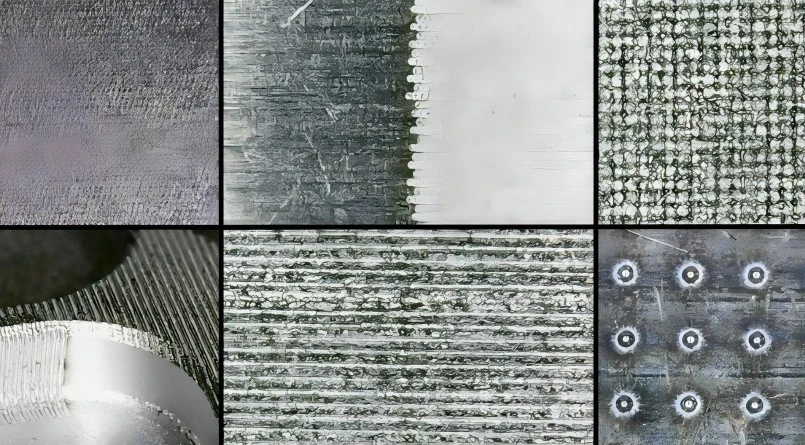
PonerIndica la dirección del patrón predominante en una superficie. Los procesos de fabricación crean naturalmente patrones direccionales.-El torneado produce una disposición circular, el fresado crea patrones paralelos o rayados y el rectificado generalmente produce líneas paralelas. La dirección de colocación es importante para el rendimiento tribológico. Una superficie con una disposición perpendicular a la dirección del movimiento experimenta diferentes características de fricción y desgaste que una con una disposición paralela.
Cómo se mide la rugosidad de la superficie
La metrología moderna emplea dos enfoques principales: métodos de contacto y sin-contacto. Cada uno satisface necesidades de medición específicas con distintas ventajas.
La medición por contacto utiliza un perfilómetro de lápiz, donde una sonda con punta de diamante-recorre físicamente la superficie. El lápiz se desplaza sobre picos y valles, y su desplazamiento vertical se convierte en señales eléctricas. Estos dispositivos miden la rugosidad con alta precisión, normalmente dentro de 0,01 micrómetros, lo que los convierte en el estándar para el control de calidad en la fabricación. El proceso de medición tarda unos segundos y proporciona resultados numéricos inmediatos para Ra, Rz y otros parámetros.
Los métodos sin-contacto incluyen interferometría óptica, microscopía confocal y técnicas de variación de enfoque. Estos sistemas utilizan la luz en lugar del contacto físico, lo que los hace ideales para superficies delicadas, materiales blandos o piezas donde se debe evitar la contaminación. Los métodos ópticos pueden escanear áreas enteras en lugar de líneas individuales, proporcionando mapas de superficie tridimensionales-. Sin embargo, normalmente cuestan más que los perfilómetros de contacto y requieren una configuración cuidadosa para lograr resultados precisos.
Parámetros clave de rugosidad
Real academia de bellas artessigue siendo el parámetro más especificado a nivel mundial. Calcula el promedio aritmético de las desviaciones absolutas de la línea media: Ra=(1/L) ∫|z(x)|dx de 0 a L. Esta fórmula produce un número único que representa la textura general de la superficie. Una superficie con Ra=3.2 micrómetros-el acabado mecanizado típico-tiene una variación promedio de pico-a-valle de 3,2 micrómetros a lo largo de la longitud de muestreo.
Rz proporciona una perspectiva diferente al medir la distancia promedio entre los cinco picos más altos y los cinco valles más profundos dentro de la longitud de evaluación. A diferencia de Ra, que promedia todos los puntos de datos, Rz destaca variaciones extremas. Dos superficies con valores Ra idénticos pueden tener medidas Rz significativamente diferentes si una contiene rayones profundos ocasionales o picos altos. La conversión entre Ra y Rz requiere precaución; una aproximación aproximada sugiere que Rz es igual a Ra multiplicado por 5 a 7, pero esto varía considerablemente según las características de la superficie.
Valores de acabado superficial estándar en todas las industrias
Los procesos de fabricación alcanzan diferentes niveles de rugosidad según su naturaleza y utillaje. Comprender estos rangos ayuda a los ingenieros a seleccionar los procesos adecuados y especificar requisitos realistas.
Los procesos de fabricación más duros incluyen el oxicorte (de 50 a 200 micrómetros Ra) y el laminado en caliente (de 12,5 a 25 micrómetros Ra). Estos producen superficies funcionales pero carecen de precisión o suavidad. La fundición en arena produce un Ra de 6,3 a 25 micrómetros, adecuado para componentes no-críticos donde la apariencia importa poco.
Los procesos de mecanizado ofrecen acabados-de gama media. Brutofresado y torneadonormalmente logran de 3,2 a 6,3 micrómetros Ra-el acabado predeterminado para muchas operaciones CNC. Esta rugosidad sigue siendo visible a simple vista pero resulta aceptable para la mayoría de las aplicaciones mecánicas. El mecanizado fino con herramientas afiladas y parámetros óptimos puede alcanzar de 0,8 a 1,6 micrómetros Ra, lo que produce superficies más suaves apropiadas para requisitos de precisión-moderados.
El rectificado entra en el rango de precisión, entregando Ra de 0,2 a 0,8 micrómetros dependiendo de la selección de la muela y los parámetros de rectificado.Operaciones de rectificado cilíndrico y superficial.Consiga regularmente estos acabados en componentes endurecidos. Para obtener resultados aún más suaves, el bruñido produce un Ra de 0,1 a 0,4 micrómetros mediante la acción controlada de la piedra abrasiva.
Los mejores procesos de fabricación incluyen el lapeado y el superacabado. El pulido con finas suspensiones abrasivas alcanza un Ra de 0,025 a 0,1 micrómetros, creando superficies-similares a espejos. Los procesos de superacabado pueden alcanzar menos de 0,02 micrómetros Ra, aunque una suavidad tan extrema solo sirve para aplicaciones especializadas como óptica de precisión o rodamientos de alto-rendimiento.
El mercado de tratamiento de superficies 2024-2025, valorado en 13.500 millones de dólares a nivel mundial y con un crecimiento anual del 4,5%, refleja la creciente demanda de capacidades avanzadas de acabado de superficies en todo el mundo.sectores automovilístico y aeroespacial. Este crecimiento se debe en parte a regulaciones más estrictas sobre los productos químicos PFAS y a un mayor enfoque en procesos de acabado ambientalmente responsables.
El papel fundamental del acabado superficial en el rendimiento de los componentes
Las características de la superficie determinan cómo interactúan los componentes con su entorno y otras partes. Especificar un acabado superficial incorrecto puede provocar fallas prematuras, mayores costos de mantenimiento o desperdicios de fabricación.
Control de fricción y desgaste
La rugosidad de la superficie afecta directamente a los coeficientes de fricción entre superficies deslizantes. Las superficies más lisas generalmente producen menor fricción, pero la relación no es lineal. Paradójicamente, una superficie demasiado lisa puede aumentar la fricción debido al contacto excesivo de metal-con-metal. La rugosidad óptima proporciona pequeños valles que retienen el lubricante y al mismo tiempo mantienen los picos lo suficientemente bajos para evitar el contacto con el metal. Los rodamientos de bolas, por ejemplo, requieren una rugosidad de la pista de rodadura de entre 0,1 y 0,25 micrómetros Ra para equilibrar estos factores en competencia.
Los patrones de desgaste dependen en gran medida del acabado de la superficie. Las superficies rugosas se desgastan más rápido inicialmente a medida que se desprenden los picos, pero luego pueden alcanzar una condición estable. Las superficies muy lisas pueden irritarse o atascarse en aplicaciones de carga-alta debido a una rugosidad insuficiente para romper las fuerzas adhesivas. La industria aeroespacial especifica acabados superficiales para los componentes del tren de aterrizaje entre 0,4 y 1,6 micrómetros Ra, proporcionando resistencia al desgaste y manteniendo niveles de fricción aceptables.
Prevención de sellado y fugas
Las interfaces de las juntas requieren una cuidadosa consideración del acabado de la superficie. Demasiado rugoso y se forman vías de fuga alrededor del material de la junta; demasiado suave y la junta no puede adaptarse para llenar huecos microscópicos. La mayoría de las aplicaciones de juntas especifican un Ra de 1,6 a 3,2 micrómetros como óptimo. Los orificios de los cilindros hidráulicos normalmente necesitan de 0,4 a 0,8 micrómetros Ra para evitar daños en el sello y al mismo tiempo mantener una retención adecuada de la película de aceite.
Las superficies de sellado de las juntas tóricas demuestran claramente el principio. Una superficie con una rugosidad superior a 1,6 micrómetros Ra puede cortar o desgastar el elastómero, reduciendo la vida útil del sello. Por el contrario, las superficies más lisas que 0,4 micrómetros Ra pueden ser demasiado resbaladizas para que la junta tórica se agarre adecuadamente durante los aumentos repentinos de presión. El punto óptimo de Ra de 0,8 a 1,2 micrómetros equilibra estos requisitos.
Adhesión de revestimiento y revestimiento
Los procesos de pintura, recubrimiento en polvo y enchapado requieren una rugosidad superficial específica para una adhesión óptima. Los materiales de revestimiento necesitan picos y valles microscópicos para agarrarse mecánicamente. Las piezas preparadas para recubrimiento en polvo generalmente tienen como objetivo entre 3,2 y 6,3 micrómetros Ra-lo suficientemente suaves para una apariencia de calidad pero lo suficientemente rugosos para la adhesión del recubrimiento.
La galvanoplastia presenta diferentes requisitos. La superficie del metal base debe pulirse a 0,4 a 0,8 micrómetros Ra antes del recubrimiento. Esta suavidad garantiza que la capa recubierta rellene las irregularidades de la superficie de manera uniforme, produciendo un recubrimiento uniforme y libre de defectos-. El cromado para componentes aeroespaciales exige acabados de la superficie de la base por debajo de 0,4 micrómetros Ra para cumplir con estrictos estándares de calidad.
Resistencia a la corrosión
Las superficies más rugosas retienen más humedad y contaminantes en sus valles, lo que acelera la corrosión. La efectividad de la pasivación en acero inoxidable mejora dramáticamente con acabados más suaves. Las piezas con 0,8 micrómetros Ra o mejor forman capas de óxido pasivo más uniformes que aquellas con acabados de 3,2 micrómetros Ra.
Las aplicaciones marinas ilustran este principio. Las superficies de las hélices de los barcos comienzan con acabados relativamente finos (1,6 a 3,2 micrómetros Ra) para minimizar la resistencia y el inicio de la corrosión. Aunque las condiciones de servicio erosionan este acabado rápidamente, un arranque suave prolonga el tiempo antes de que la corrosión se vuelva problemática.
Estándares y símbolos de acabado superficial
Los ingenieros comunican los requisitos de la superficie mediante símbolos y anotaciones estandarizados en dibujos técnicos. Dominan dos estándares principales: ASME (estadounidense) e ISO (internacional).
Estándar ASME Y14.36M
ElASME Y14.36MEl estándar rige los símbolos de textura de superficies en América del Norte. El símbolo básico se asemeja a una marca de verificación cuyo punto toca la superficie que requiere especificación. Los valores numéricos e información adicional aparecen en lugares designados alrededor de este símbolo.
La posición "a" muestra el valor de rugosidad (normalmente Ra) en micrómetros o micropulgadas. La posición "b" puede indicar el método de producción, recubrimiento u otras notas. La posición "c" especifica la longitud del muestreo de rugosidad. La posición "d" muestra la dirección de colocación usando símbolos estandarizados:=para paralelo, ⊥ para perpendicular, X para cruzado, M para multidireccional, C para circular y R para patrones radiales.
Un símbolo avanzado podría leer: Ra 1,6/0,8, lo que indica una rugosidad máxima de 1,6 micrómetros y una mínima de 0,8 micrómetros. Esta especificación de rango evita un acabado excesivo, lo que desperdicia tiempo y dinero.
Norma ISO 1302:2002
El estándar ISO proporciona una funcionalidad similar con ligeras variaciones en la apariencia de los símbolos y los parámetros predeterminados. ISO utiliza el mismo símbolo de marca de verificación básico pero enfatiza diferentes interpretaciones predeterminadas. Cuando no se especifica ningún parámetro, ISO asume la medición Ra, mientras que los dibujos más antiguos pueden usar Rz como valor predeterminado.
Norma ISO 21920-1:2021ha reemplazado la norma de 2002, introduciendo definiciones refinadas y parámetros de medición modernos. Sin embargo, muchos dibujos existentes todavía hacen referencia al estándar anterior, lo que requiere que los ingenieros comprendan ambos sistemas.
Especificaciones de eliminación de material
Los símbolos de acabado superficial pueden incluir requisitos de eliminación de material. Un símbolo con un círculo en el vértice indica que está prohibida la eliminación de material.-La superficie debe mantener su-condición de fabricación. Una barra horizontal encima del símbolo indica que se requiere eliminación de material, normalmente mediante mecanizado. No agregar nada al símbolo básico significa que la eliminación de material es opcional.
Procesos y técnicas de acabado de superficies.
Lograr un acabado superficial específico requiere seleccionar procesos de fabricación y acabado adecuados. Cada método se adapta a diferentes tipos de materiales, geometrías y valores de rugosidad objetivo.
Acabado Mecánico
El rectificado utiliza ruedas abrasivas giratorias para eliminar material y alisar superficies. El rectificado con banda resulta eficaz para superficies planas o suavemente curvadas, mientras que el rectificado cilíndrico se ocupa de ejes y orificios. El rectificado alcanza un Ra de 0,2 a 1,6 micrómetros dependiendo del grano de la muela, la velocidad y las velocidades de avance. Las ruedas de carburo de silicio y óxido de aluminio sirven para la mayoría de las aplicaciones, mientras que las ruedas de diamante y CBN (nitruro de boro cúbico) manejan materiales extremadamente duros.
El bruñido mejora el esmerilado mediante el uso de piedras abrasivas controladas en un patrón de movimiento específico. Los cilindros hidráulicos, los orificios de los cilindros del motor y las pistas de rodamiento comúnmente se someten a bruñido para lograr un Ra de 0,1 a 0,8 micrómetros con patrones de rayado precisos. El proceso elimina una cantidad mínima de material mientras corrige tanto la geometría como el acabado de la superficie.
El lapeado crea los mejores acabados mecánicos a través de una mezcla abrasiva suelta entre la pieza de trabajo y una herramienta de lapeado suave. La pasta de diamante u otros abrasivos finos suspendidos en aceite fluyen entre las superficies a medida que se mueven entre sí. El lapeado alcanza entre 0,025 y 0,1 micrómetros Ra, pero requiere mucho tiempo-y habilidades-. Los bloques patrón, los planos ópticos y las superficies de sellado de precisión justifican el costo del lapeado debido a sus requisitos extremos.
Procesos químicos y electroquímicos
El electropulido elimina el material mediante disolución anódica en un baño de electrolito. La corriente eléctrica ataca preferentemente los picos de la superficie, suavizando el perfil y eliminando una capa fina. Los componentes de acero inoxidable, aluminio y titanio se benefician del electropulido, que alcanza un Ra de 0,1 a 0,4 micrómetros y al mismo tiempo mejora la resistencia a la corrosión.Implantes médicos y equipos farmacéuticos.Especifica periódicamente las superficies electropulidas por sus propiedades higiénicas.
El grabado químico utiliza soluciones ácidas o alcalinas para disolver el material de la superficie. A diferencia del electropulido, el grabado químico no requiere corriente eléctrica pero ofrece menos control. El proceso hace rugosas las superficies de forma controlada, lo que lo hace útil para preparar superficies para unir adhesivos o recubrirlas en lugar de alisarlas.
Procesos de medios abrasivos
El acabado vibratorio coloca las piezas en un recipiente vibratorio lleno de medios cerámicos, plásticos o metálicos. El medio cae en cascada sobre las piezas, desgastando los puntos altos y alisando gradualmente las superficies. Este proceso por lotes maneja grandes cantidades de forma económica, alcanzando un Ra de 0,4 a 3,2 micrómetros dependiendo de la selección del medio y el tiempo de procesamiento. El acabado vibratorio también desbarba los bordes simultáneamente.
El chorro de arena y el chorro de perlas impulsan partículas abrasivas a las superficies utilizando aire comprimido. A diferencia de los procesos de alisado, estos raspan las superficies con una Ra de 3,2 a 12,5 micrómetros. Las aplicaciones incluyen preparación de superficies para pintar, creación de acabados decorativos mate y eliminación de óxidos o contaminación. El granallado con perlas de vidrio produce una rugosidad más uniforme y menos agresiva que el granallado con óxido de aluminio o carburo de silicio.
Procesos Térmicos y de Recubrimiento
El anodizado modifica las superficies de aluminio y titanio mediante oxidación electroquímica, creando una capa de óxido porosa. El proceso rugosa ligeramente las superficies-normalmente aumenta Ra de 0,1 a 0,3 micrómetros-al mismo tiempo que mejora drásticamente la resistencia a la corrosión y al desgaste. Los componentes aeroespaciales dependen en gran medida del anodizado por su combinación de protección y eficiencia de peso.
La galvanoplastia deposita revestimientos metálicos que pueden alisarse o volverse ásperos según la preparación de la superficie de la base y el espesor del revestimiento. El cromado generalmente reduce la rugosidad de la superficie entre un 20 y un 30% en comparación con el metal base, ya que el cromo depositado llena los valles microscópicos. El niquelado se comporta de manera similar, aunque es menos efectivo para alisar superficies muy rugosas.
Acabado superficial en moldeo por inyección: estándares SPI y VDI
Enmoldeo por inyección de plástico, el concepto de acabado superficial adquiere una dimensión única. A diferencia del mecanizado CNC o la impresión 3D, donde el proceso de acabado de la superficie ocurre después de fabricar la pieza, el moldeo por inyección incorpora el acabado en el propio molde. La superficie de la cavidad del molde se pule o texturiza hasta un grado específico, y cada pieza moldeada replica esa textura durante toda la vida útil de producción de la herramienta. Esto significa que los requisitos de acabado de la superficie deben fijarse durante el diseño del molde-y no tratarse como una ocurrencia tardía.
La industria del plástico se basa en dos sistemas de clasificación principales para especificar los acabados de las superficies de los moldes. El estándar SPI (Sociedad de la Industria del Plástico) divide los acabados en cuatro grados-A (brillante), B (semi-brillante), C (mate) y D (texturado)-con tres niveles dentro de cada grado, creando doce tipos distintos de acabado superficial en total. Los acabados A-1 utilizan pulido con diamante para lograr superficies-similares a espejos con valores Ra tan bajos como 0,012 micrómetros, adecuados para lentes ópticas y componentes transparentes. Los acabados de grado B- se basan en el pulido con papel de lija para carcasas de productos electrónicos de consumo. Los acabados pulidos de piedra de grado C-- ocultan líneas de flujo y marcas de hundimiento, mientras que las texturas pulidas con chorro de arena de grado D-mejoran el agarre y enmascaran imperfecciones menores de moldura.
El estándar VDI 3400, desarrollado por la Asociación Alemana de Ingeniería, adopta un enfoque diferente al definir 46 grados de textura logrados principalmente medianteMecanizado por descarga eléctrica (EDM). Los grados comúnmente utilizados varían desde VDI 12 (mate fino) hasta VDI 45 (textura gruesa), y cada grado corresponde a un valor Ra específico. A diferencia de SPI, los grados VDI no incluyen acabados de espejo-pulido-todas las texturas VDI son mate hasta cierto punto.
Seleccionar el grado de acabado correcto requiere equilibrar varios factores. El comportamiento material juega un papel central:Polímeros amorfos como ABS y policarbonato.reproducen bien los acabados de grado A- de alto brillo, mientras que las resinas semi-cristalinas, como el polipropileno, luchan con la replicación brillante debido a una mayor contracción. Los acabados texturizados (grado SPI D-o VDI 30 y superior) exigen mayores ángulos de inclinación para evitar marcas de arrastre durante la expulsión.-normalmente 1,5 grados de inclinación adicional por cada 0,025 mm de profundidad de textura.
En ABIS Mould, trabajamos con los clientes para determinar la especificación óptima de acabado superficial antes de cortar acero. Ya sea que su proyecto requiera un pulido de alto brillo A-1 para envases de cosméticos o una textura funcional VDI 24 para una superficie de agarre ergonómica, nuestro equipo de ingeniería puede asesorarlo sobre compatibilidad de materiales, requisitos de borrador y compensaciones de costos. Si no está seguro de qué tipos de acabado superficial se adaptan mejor a su aplicación,contacta con nuestro equipopara una revisión gratuita de DFM-obtener el acabado correcto en la etapa de diseño del molde ahorra mucho tiempo y costos de herramientas en el futuro.
Acabado superficial en moldeo por inyección de metal
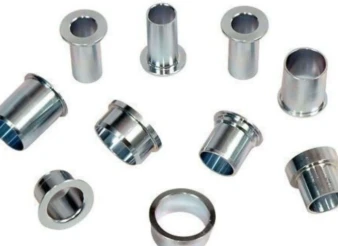
El moldeo por inyección de metal (MIM) produce componentes complejos de precisión inyectando materia prima de polvo metálico en moldes, luego desaglomerándolos y sinterizándolos. Las piezas resultantes suelen presentar una rugosidad superficial de alrededor de 0,8 micrómetros Ra en estado as-sinterizado, más suave que la pulvimetalurgia convencional pero más rugosa que el mecanizado de precisión.
Como-las piezas MIM moldeadas ocasionalmente cumplen con los requisitos finales sin acabado adicional, particularmente para características internas o superficies no-críticas. Sin embargo, las superficies visibles, las caras coincidentes o las áreas de precisión a menudo necesitan operaciones secundarias. Es posible que sea necesario eliminar las marcas de compuerta, líneas de separación y marcas de pasador de expulsión mediante acabado mecánico.
Las piezas MIM que alcanzan una densidad del 97% o más responden bien a la mayoría de los procesos de acabado. El acabado vibratorio elimina imperfecciones menores de la superficie y crea acabados mate uniformes. Para requisitos de mayor calidad, el esmerilado o pulido puede alcanzar 0,4 micrómetros Ra o mejor. La alta densidad de los componentes MIM sinterizados les permite aceptar galvanoplastia, recubrimiento y tratamiento térmico similar a los metales forjados.
Los tratamientos químicos de superficie funcionan particularmente bien con el acero inoxidable MIM. La pasivación crea capas protectoras de óxido, lo que mejora la resistencia a la corrosión más allá de las-propiedades sinterizadas. Las piezas también pueden someterse a anodizado (para titanio o aluminio MIM) o revestimiento de fosfato (para aceros MIM) según los requisitos de la aplicación.
La naturaleza de forma casi{0}}neta-de MIM minimiza las necesidades de eliminación de material, lo que lo hace rentable-para geometrías complejas que requieren múltiples acabados de superficie. Una sola pieza MIM podría combinarse como-superficies moldeadas (cuando la función lo permita) con características pulidas selectivamente-un enfoque poco práctico con el mecanizado tradicional.
Aplicaciones que exigen acabados superficiales específicos
Diferentes industrias establecen requisitos de acabado superficial según la función de los componentes, el entorno operativo y las expectativas de rendimiento.
Componentes aeroespaciales
Las superficies externas de las aeronaves requieren una rugosidad inferior a 0,5 micrómetros Ra para minimizar la resistencia aerodinámica. Cada micro-pulgada de rugosidad aumenta la fricción, lo que reduce la eficiencia del combustible en vuelos largos. Las palas de las turbinas se someten a granallado para crear tensiones superficiales de compresión y luego se pulen a 0,2 micrómetros Ra para reducir la iniciación de grietas por fatiga y al mismo tiempo mantener los beneficios del granallado.
Los componentes del tren de aterrizaje ejemplifican el equilibrio entre resistencia al desgaste y suavidad. Los puntales cromados-mantienen acabados Ra de 0,4 a 1,6 micrómetros para resistir la corrosión y al mismo tiempo permitir que los sellos hidráulicos funcionen correctamente. Los flancos de los dientes de los engranajes en las transmisiones aeroespaciales reciben un superacabado por debajo de 0,2 micrómetros Ra, lo que extiende la vida útil al minimizar la fatiga de contacto y las micropicaduras.
Más allá de los componentes individuales, el panorama de acabados de superficies aeroespaciales está moldeado por una compleja red de especificaciones patentadas e internacionales. Los principales fabricantes de equipos originales, como Boeing y Airbus, mantienen sus propios estándares de acabado de superficies.-El PS551170 de Boeing, por ejemplo, define los requisitos de rugosidad para superficies mecanizadas en diferentes zonas funcionales. Una indicación de acabado superficial general de Ra 3,2 micrómetros puede cubrir áreas no-críticas, mientras que las interfaces de sellado y las superficies de los orificios hidráulicos reciben indicaciones individuales tan ajustadas como Ra de 0,1 a 0,2 micrómetros. Los ingenieros aeroespaciales también deben considerar que los requisitos de acabado superficial a menudo se aplican a la condición de pre-tratamiento: si un dibujo especifica Ra 0,8 en una superficie anodizada, la medición debe tomarse antes del proceso de anodizado, ya que la capa de óxido altera la textura mecanizada original.
Este enfoque en capas de la especificación de acabado de superficies aeroespaciales explica por qué los procesos de acabado de superficies en este sector consumen una proporción desproporcionada del tiempo de fabricación.-Algunas estimaciones sugieren que las operaciones de acabado representan el 30 % o más del total de horas de mecanizado en estructuras críticas en vuelo-. Para los componentes de moldes y matrices utilizados en herramientas de diseño de compuestos aeroespaciales, el acabado de la superficie de la cara de la herramienta afecta directamente la calidad de la pieza compuesta terminada, lo que hace que el pulido de precisión sea un paso esencial en el flujo de trabajo de las herramientas.
Piezas de precisión automotrices
Los diámetros de los cilindros del motor demuestran requisitos sofisticados de acabado superficial. El bruñido de meseta crea una superficie de textura dual-: los valles profundos (alrededor de 6,3 micrómetros Rz) retienen el aceite, mientras que las mesetas lisas (0,4 a 0,8 micrómetros Ra) proporcionan superficies de apoyo para los anillos de pistón. Esta combinación reduce la fricción y el consumo de aceite manteniendo la resistencia al desgaste.
Los componentes de inyección de combustible funcionan a presiones extremas, lo que requiere de 0,2 a 0,4 micrómetros Ra en las superficies de sellado para evitar fugas. De manera similar, los componentes de los frenos hidráulicos necesitan de 0,4 a 0,8 micrómetros Ra en los orificios del pistón y las superficies de sellado para garantizar un frenado eficaz sin fugas de líquido.
Dispositivos médicos
Los dispositivos implantables exigen acabados de espejo para garantizar la compatibilidad biológica. Los implantes de cadera y rodilla suelen especificar un Ra de 0,1 a 0,2 micrómetros en las superficies articulares para minimizar la generación de partículas de desgaste, que pueden desencadenar respuestas inflamatorias. Los instrumentos quirúrgicos requieren acabados similares para su facilidad de limpieza.-Las superficies rugosas albergan bacterias en grietas microscópicas a pesar de los esfuerzos de esterilización.
Electrónica y Semiconductores
El pulido de obleas de silicio logra una rugosidad sub{0}}nanométrica (por debajo de 0,001 micrómetros Ra) para la fabricación de microchips. Los contactos del conector necesitan de 0,1 a 0,4 micrómetros Ra para garantizar una conductividad eléctrica confiable con una resistencia de contacto mínima. Los acabados más rugosos aumentan la resistencia y potencialmente causan conexiones intermitentes.
Implicaciones de costos y consideraciones económicas
Los requisitos de acabado superficial impactan directamente los costos de fabricación a través del tiempo de procesamiento, las necesidades de equipos y las tasas de desperdicio. Comprender estas relaciones ayuda a los ingenieros a especificar acabados adecuados sin-ingeniería excesiva.
Lograr acabados mecanizados estándar (3,2 micrómetros Ra) cuesta cantidades básicas, ya que esta rugosidad resulta naturalmente de los parámetros de corte típicos. Mejorar el Ra a 1,6 micrómetros podría aumentar los costos entre un 20 y un 30 % mediante avances más lentos, pasadas adicionales o herramientas más finas. Alcanzar 0,8 micrómetros Ra puede duplicar los costos de acabado, ya que normalmente requiere operaciones de pulido u operaciones de acabado específicas.
Los acabados ultra-suaves (por debajo de 0,2 micrómetros Ra) pueden multiplicar los costos de 5 a 10 veces en comparación con el mecanizado estándar. Estos acabados exigen equipos especializados, operadores capacitados y múltiples pasos de procesamiento. Una pieza que requiera 0,05 micrómetros de Ra en áreas grandes podría justificar varias horas de lapeado manual-económicamente viable solo para aplicaciones críticas.
La "regla de oro" de las especificaciones de acabado superficial establece: elegir el acabado más rugoso que satisfaga los requisitos funcionales. Especificar Ra de 0,8 micrómetros cuando Ra de 1,6 micrómetros funcionaría igualmente bien es una pérdida de dinero sin mejorar el rendimiento. Por el contrario, las especificaciones de acabado inadecuadas pueden provocar fallas en el campo, reclamos de garantía y daños a la reputación de la empresa.-costos que superan con creces los ahorros generados por especificaciones flexibles.
La capacidad del proceso de fabricación debe alinearse con las especificaciones. Un taller equipado para mecanizado estándar no puede producir de manera económica piezas que requieran acabados Ra de 0,2 micrómetros.-Subcontratará las operaciones de rectificado, lo que agregará costos y plazos de entrega. La colaboración temprana entre ingenieros de diseño y especialistas en fabricación evita la especificación de combinaciones poco prácticas.

Problemas comunes de acabado de superficies y soluciones
Los defectos de fabricación y las inconsistencias en las mediciones complican el logro constante de los acabados previstos. Reconocer problemas comunes acelera la resolución de problemas.
Marcas de vibración
La vibración del mecanizado crea patrones de ondas regulares superpuestos a la rugosidad deseada. Estos aparecen como ondas visibles a simple vista y aumentan dramáticamente los valores medidos de Ra y Rz. Las soluciones incluyen aumentar la rigidez de la herramienta, reducir la profundidad de corte, optimizar la velocidad del husillo para evitar frecuencias resonantes y utilizar portaherramientas con amortiguación de vibraciones.
Marcas de alimentación
Las operaciones de torneado y fresado crean naturalmente marcas de avance-ranuras periódicas que siguen la trayectoria de la herramienta. Las marcas de alimentación aparecen como líneas espirales o paralelas visibles a pesar de cumplir con las especificaciones Ra. Reducir la velocidad de avance o utilizar un inserto limpiador (un borde de corte posterior que suaviza la superficie) elimina estas marcas sin cambiar significativamente la rugosidad promedio.
Contaminación de superficies
Las mediciones del acabado de la superficie sesgadas por aceite, virutas o suciedad de manipulación. Un lápiz perfilómetro colocado sobre una viruta de metal registra la altura de la viruta como rugosidad de la superficie. Una limpieza adecuada con disolventes adecuados antes de la medición evita lecturas falsas. El alcohol isopropílico funciona con la mayoría de los metales; Evite disolventes agresivos que puedan grabar o manchar las superficies.
Inconsistencia de medición
Diferentes operadores que miden la misma superficie a veces reportan valores diferentes. La presión del lápiz, la ubicación de la medición y la orientación de la sonda afectan los resultados. Estandarizar los procedimientos de medición-especificando ubicaciones exactas, direcciones de sonda y longitudes de evaluación-mejora la repetibilidad. Tomar múltiples mediciones y promediarlas compensa las variaciones locales.
Efectos de propiedad material
Los materiales blandos como el aluminio tienden a mancharse durante el acabado, creando superficies aparentemente lisas que contienen partículas abrasivas o metálicas incrustadas. Los materiales duros, como los aceros para herramientas, resisten el acabado pero muestran todas las marcas de la herramienta. Comprender el comportamiento de los materiales ayuda a establecer expectativas realistas y seleccionar métodos de acabado adecuados.
Tendencias y direcciones emergentes
La tecnología de acabado de superficies continúa evolucionando, impulsada por preocupaciones de sostenibilidad, capacidades de automatización y nuevos requisitos de materiales.
La eliminación de PFAS (per{0}} y sustancias polifluoroalquiladas) de los productos químicos para el acabado de superficies representa un cambio importante en la industria. Estos "productos químicos permanentes" enfrentan restricciones regulatorias cada vez mayores a nivel mundial, lo que obliga al desarrollo de productos químicos alternativos para operaciones de enchapado, revestimiento y limpieza. Se espera que el mercado de productos químicos para el tratamiento de superficies alcance los 19.500 millones de dólares en 2034, y gran parte de este crecimiento financiará alternativas ambientalmente más seguras.
Los sistemas de acabado automatizados que utilizan brazos robóticos y control adaptativo reemplazan cada vez más el pulido manual. Estos sistemas miden el acabado de la superficie en-tiempo real, ajustando la presión abrasiva y la duración para lograr la rugosidad objetivo automáticamente. Los fabricantes aeroespaciales informan reducciones del 40 al 60 % en el tiempo de acabado y al mismo tiempo mejoran la consistencia utilizando células de pulido robóticas.
El crecimiento de la fabricación aditiva crea nuevos desafíos en cuanto al acabado de superficies. Las piezas metálicas impresas en 3D-normalmente presentan un Ra de 10 a 25 micrómetros, ya que-impresas-son mucho más rugosas que las superficies mecanizadas. Están surgiendo procesos de acabado especializados para estructuras reticulares y canales internos, incluido el alisado químico y el mecanizado con flujo abrasivo que llegan a superficies que de otro modo serían inaccesibles.
El texturizado de superficies con láser permite la creación de micro{0}}patrones controlados con precisión que optimizan el rendimiento tribológico. En lugar de simplemente alisar superficies, los ingenieros ahora pueden diseñar patrones de rugosidad específicos que mejoren la retención de la lubricación, reduzcan la fricción en direcciones predeterminadas o mejoren la adhesión del recubrimiento. Este enfoque determinista de la ingeniería de superficies abre posibilidades imposibles con el acabado convencional.
Cómo elegir el acabado superficial adecuado para su proyecto
Con tantos acabados de superficie y procesos de acabado disponibles, seleccionar el adecuado puede resultar abrumador-especialmente cuando diferentes industrias, estándares y materiales imponen sus propios requisitos de acabado de superficie. A continuación se presenta un marco práctico que se aplica ya sea que esté diseñando un producto de consumo moldeado por inyección, una carcasa de automóvil fundida- o un dispositivo médico de precisión.
Empiece por identificar la función de cada superficie. Las caras de contacto que presionan contra juntas u anillos tóricos necesitan una rugosidad controlada dentro de una banda Ra específica. Las superficies cosméticas visibles para el usuario final pueden requerir un pulido brillante o una textura mate deliberada. Las cavidades internas que nunca entran en contacto con otras piezas a menudo pueden aceptar un acabado mecanizado, lo que ahorra costos significativos. Categorizar las superficies por función evita el error común de-especificar-aplicar un Ra 0,4 general en toda una pieza cuando en realidad solo dos caras lo necesitan.
A continuación, haga coincidir las especificaciones de acabado de su superficie con su proceso de fabricación. Cada proceso tiene un rango de rugosidad natural: el moldeo por inyección reproduce cualquier acabado que tenga el molde (SPI A-1 a D-3), el mecanizado CNC normalmente ofrece Ra de 0,8 a 3,2 micrómetros sin operaciones secundarias, yfundición a presiónProduce de 1,6 a 6,3 micrómetros Ra dependiendo de la aleación y la condición del molde. Especificar un acabado muy por debajo de la capacidad natural del proceso obliga a costosas operaciones secundarias-esmerilado, lapeado o electropulido-en la línea de producción.
Finalmente, considere el ciclo de vida completo. Una superficie bellamente pulida que se corroe en cuestión de meses en un ambiente marino no sirve para nada. Una superficie de agarre texturizada que atrapa contaminantes en una aplicación en contacto con alimentos-crea riesgos de higiene. El mejor acabado superficial es aquel que equilibra la apariencia, el rendimiento, la durabilidad y el costo para el entorno específico donde operará la pieza.
Si está desarrollando un nuevo producto y necesita orientación sobre la selección del acabado superficial-desde el concepto inicial hasta el diseño y la producción del molde-Comuníquese con nuestro equipo de ingeniería.. Proporcionamos comentarios gratuitos sobre Diseño para Fabricación (DFM) en cada consulta de proyecto, incluidas recomendaciones de acabado superficial adaptadas a sus requisitos de material, geometría y aplicación.
Preguntas frecuentes
¿Cuál es la diferencia entre acabado superficial y rugosidad superficial?
El acabado superficial abarca tres características: rugosidad, ondulación y disposición. La rugosidad de la superficie mide específicamente las irregularidades más pequeñas-los picos y valles microscópicos. La mayoría de los ingenieros utilizan "acabado superficial" y "rugosidad superficial" indistintamente en una conversación informal, aunque técnicamente la rugosidad es sólo un componente del acabado.
¿Se pueden convertir directamente los valores Ra y Rz?
No existe conversión directa porque miden aspectos diferentes. Ra promedia todas las desviaciones de la superficie, mientras que Rz se centra en picos y valles extremos. Como aproximación aproximada, Rz normalmente es igual a Ra multiplicado por 5 a 7, pero esto varía significativamente según las características de la superficie. Mida siempre el parámetro específico que especifica su dibujo.
¿Por qué diferentes lugares de medición dan diferentes valores de Ra?
La rugosidad de la superficie varía en una pieza debido al desgaste de la herramienta, las diferentes condiciones de corte y las inconsistencias de fabricación. Una sola medición captura sólo un área pequeña. La práctica estándar implica tomar múltiples mediciones en ubicaciones específicas e informar el valor promedio o el peor-caso dependiendo de la criticidad de la aplicación.
¿Más suave siempre significa mejor?
No necesariamente. Las superficies extremadamente lisas pueden aumentar la fricción en condiciones de lubricación límite debido al contacto excesivo de metal-con-metal. Algunas aplicaciones utilizan intencionalmente acabados más ásperos-como el bruñido de meseta en los cilindros del motor-para retener el lubricante. El acabado óptimo equilibra múltiples factores, incluidos la fricción, el desgaste, el sellado, la adhesión del recubrimiento y el costo.
¿Qué acabado superficial debo especificar para las piezas moldeadas por inyección?
Para las piezas moldeadas por inyección, el acabado de la superficie se especifica utilizando grados SPI (A-1 a D-3) o grados VDI 3400 en lugar de valores Ra brutos. Si su pieza requiere una apariencia brillante-similar a un espejo-como una lente óptica o una cubierta transparente-especifique SPI A-1 o A-2. Para la mayoría de las carcasas de productos de consumo, SPI B-2 (pulido de grano 400) ofrece un buen equilibrio entre apariencia y costo. Los acabados mate (SPI C-1 a C-3) funcionan bien cuando necesitas ocultar imperfecciones de la superficie, como líneas de soldadura o marcas de hundimiento. Los acabados texturizados (grado SPI D-o VDI 30+) mejoran el agarre y enmascaran defectos menores de moldura, pero requieren un ángulo de inclinación adicional. Tenga en cuenta que el acabado que seleccione debe ser compatible con los materiales rellenos de resina y vidrio elegidos, no se pueden lograr acabados de alto brillo debido a la transparencia de la fibra, y los plásticos semicristalinos de alta contracción, como el polipropileno, son difíciles de pulir hasta obtener una calidad de grado A.
El acabado de la superficie representa una especificación crítica que une la intención del diseño y la capacidad de fabricación. Comprender sus componentes, métodos de medición e implicaciones funcionales permite a los ingenieros especificar acabados apropiados que mejoran el rendimiento sin costos innecesarios. A medida que avanzan las tecnologías de fabricación y se endurecen los requisitos de sostenibilidad, las especificaciones de acabado de superficies seguirán evolucionando,-pero los principios fundamentales de cómo la textura de la superficie afecta la función de los componentes permanecen constantes. Ya sea que se trabaje con mecanizado tradicional, moldeo por inyección de metal moderno o fabricación aditiva emergente, dominar los fundamentos del acabado superficial rinde dividendos a través de un mejor rendimiento del producto y eficiencia de fabricación.