









¿Cuál es el proceso de moldeo por inyección?
El moldeo por inyección es la forma en que se fabrican la mayoría de las piezas de plástico. No todos, pero la gran mayoría de los componentes de plástico rígido que encontramos a diario surgieron de este proceso:-fundas para teléfonos, molduras de automóviles, dispositivos médicos, carcasas de electrodomésticos y juguetes. Si una pieza de plástico existe en cantidades superiores a unos pocos miles de unidades, probablemente alguien la moldeó por inyección.
El concepto es lo suficientemente sencillo como para explicarlo en treinta segundos: calentar el plástico hasta que se derrita, empujarlo en un molde de acero, dejarlo enfriar, abrir el molde, sacar la pieza y repetir. Ejecutamos este ciclo miles de veces al día en docenas de máquinas. Pero la brecha entre comprender el concepto y producir buenas piezas de manera consistente es donde reside la mayor parte de la ingeniería.

El proceso real
La materia prima llega en forma de pequeños gránulos, normalmente de 2-3 mm de diámetro. Estos se cargan en una tolva que alimenta un barril calentado que contiene un tornillo grande. El tornillo tiene un doble propósito: gira para transportar los gránulos hacia adelante mientras la fricción y los calentadores externos derriten todo en una masa homogénea, luego actúa como un émbolo para inyectar esa masa fundida en el molde.
El control de la temperatura a través del cañón es más importante de lo que la gente espera inicialmente. La mayoría de las máquinas utilizan tres zonas de calentamiento con temperaturas progresivamente más altas hacia la boquilla. El polipropileno funciona entre 220 y 280 grados, el ABS entre 200 y 280 grados, el policarbonato necesita entre 280 y 320 grados. Los proveedores de materiales proporcionan estos rangos, pero usted termina ajustándolos según su situación específica. Diferentes máquinas se comportan de manera diferente. La geometría de la pieza cambia lo que funciona.
Cuando el molde se cierra y comienza la inyección, el plástico fundido viaja a través de canales llamados canales hasta llegar a la puerta-una restricción estrecha que controla el flujo hacia la cavidad de la pieza real. El llenado ocurre rápidamente, generalmente en unos segundos. El plástico que toca las paredes frías del molde comienza a solidificarse inmediatamente mientras el material en el centro sigue fluyendo. Esto crea una piel congelada que se espesa a medida que avanza el relleno. Si la velocidad de inyección es incorrecta, se producirán disparos cortos, líneas de flujo o marcas de quemaduras por el aire atrapado.
Una vez que se llena la cavidad, la máquina mantiene la presión para empaquetar material adicional a medida que el plástico se encoge durante el enfriamiento. Esta fase de empaque continúa hasta que la puerta se congela y se sella. Entonces esperas. El enfriamiento suele representar entre el 70 y el 80 % del tiempo total del ciclo porque el plástico conduce mal el calor y no se puede expulsar la pieza hasta que esté lo suficientemente rígida como para sobrevivir sin deformarse. Un ciclo de 30 segundos puede implicar 3 segundos de llenado y 25 segundos de enfriamiento.
Finalmente, el molde se abre, los pasadores expulsores empujan la pieza hacia afuera, el molde se cierra nuevamente y todo se repite. Los tiempos de ciclo varían desde menos de 10 segundos para piezas delgadas y simples hasta varios minutos para piezas gruesas y complejas.

Dónde vive realmente la dificultad
Al leer esa descripción, parece que la máquina hace todo. Cargue pellets, presione botones, recoja piezas. Algunas operaciones se ejecutan de esa manera para geometrías simples con materiales indulgentes. Pero la mayor parte de la producción implica una atención constante a variables que interactúan de maneras que no siempre son intuitivas.
Aumente la temperatura de fusión y el plástico fluirá más fácilmente, lo que ayuda a llenar secciones delgadas. Pero una temperatura más alta significa un enfriamiento más prolongado y corre el riesgo de degradación del material. Aumente la velocidad de inyección para llenar antes de que la piel congelada se vuelva demasiado espesa y podría causar calentamiento o chorro. Agregue más presión de empaque para evitar marcas de hundimiento y ahora estará luchando contra las rebabas donde el plástico se aprieta entre las mitades del molde.
La metodología de moldeo científico-promovida por personas como John Bozzelli y organizaciones como RJG Inc.-aborda esto sistemáticamente utilizando sensores de presión de cavidad y experimentos documentados en lugar de ajustes de prueba-y error. La disciplina marca una diferencia real en la consistencia de la producción.
Los defectos tienen múltiples causas que interactúan. Las marcas de hundimiento indican un embalaje insuficiente en secciones gruesas, pero arreglarlas puede requerir cambios de presión, tiempo, temperatura y enfriamiento simultáneamente. La deformación suele aparecer horas después de la expulsión a medida que se relajan las tensiones internas.-La pieza se ve bien al salir del molde y luego se distorsiona gradualmente. Según datos de la Sociedad de Ingenieros Plásticos, los defectos superficiales por sí solos representan casi el 40 % de los rechazos de moldeo por inyección en toda la industria-.


El molde en sí
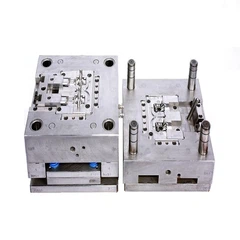
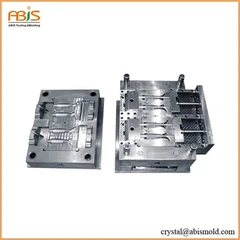
El costo de las herramientas domina la economía del moldeo por inyección para volúmenes bajos a medianos. Un prototipo de molde de aluminio simple-de una sola cavidad podría costar 2000 $-5000 USD. Los moldes de acero de producción con múltiples cavidades cuestan $25 000-100 000 o mucho más para configuraciones complejas. Formlabs ha publicado datos que muestran rangos de hasta $100,000+ para herramientas de producción de múltiples cavidades (formlabs.com).
La construcción del molde determina directamente lo que se puede producir. Dos-diseños de placa manejan la mayoría de las piezas estándar. Tres-moldes de placas separan automáticamente los canales de las piezas. Las acciones laterales y los elevadores permiten socavados que no se pueden liberar en la dirección de apertura normal del molde-. Los sistemas de canal caliente eliminan los desperdicios del canal pero agregan costos y complejidad de mantenimiento.
La ubicación de la puerta-donde el plástico ingresa a la cavidad-afecta tanto la apariencia como la integridad estructural. Las puertas dejan marcas de testigos, por lo que las superficies cosméticas necesitan puertas ocultas en otros lugares. La ubicación de la compuerta también determina los patrones de flujo, la ubicación de las líneas de soldadura y la orientación de las fibras en materiales reforzados.
La disposición del canal de enfriamiento dentro del molde impacta directamente el tiempo del ciclo. Los canales más cercanos a la superficie de la cavidad eliminan el calor más rápido pero debilitan el acero. La mayoría de los diseños colocan canales a 15-25 mm de las superficies de la cavidad como compromiso. El enfriamiento conformado que sigue los contornos de las piezas en lugar de los orificios perforados rectos puede reducir significativamente los tiempos de ciclo en geometrías complejas.
Cuando este proceso tiene sentido
El moldeo por inyección requiere una importante inversión inicial en herramientas, pero ofrece costes por pieza muy bajos en volumen. El punto de cruce frente a la impresión 3D o el mecanizado CNC suele oscilar entre 100 y 500 unidades, dependiendo de la complejidad de la pieza. Por 10.000 unidades, las piezas moldeadas suelen costar menos de un dólar cada una, mientras que los equivalentes impresos se mantienen en varios dólares.
El plazo de entrega de las herramientas es de una a tres semanas para prototipos de moldes de aluminio y de ocho a doce semanas para herramientas de acero de producción. Este cronograma debe tenerse en cuenta en los cronogramas de desarrollo de productos.-Hemos visto lanzamientos retrasados porque alguien asumió que las herramientas serían más rápidas.
El proceso maneja la mayoría de los materiales termoplásticos, incluidas resinas comerciales como PP y ABS, plásticos de ingeniería como nailon y policarbonato, y materiales especiales como PEEK para aplicaciones de alta-temperatura. La elección del material afecta los parámetros de procesamiento, las tasas de contracción y las propiedades mecánicas de las piezas terminadas. Los materiales cristalinos se encogen más que los amorfos. Los grados-rellenos de vidrio requieren mayores fuerzas de sujeción y provocan un mayor desgaste del molde.
La geometría de la pieza tiene límites prácticos. El espesor de la pared debe permanecer relativamente uniforme.-Las secciones gruesas se enfrían lentamente, lo que provoca marcas de hundimiento y prolonga los ciclos. Es posible que las secciones delgadas no se llenen por completo. Los ángulos de salida permiten que las piezas se suelten del molde. Las nervaduras y protuberancias necesitan proporciones específicas en relación con el espesor de la pared para evitar defectos.
Para los equipos que evalúan opciones de fabricación, las preguntas clave son las expectativas de volumen, los requisitos dimensionales, las necesidades de materiales y las limitaciones de tiempo. El moldeo por inyección sobresale en grandes volúmenes de piezas complejas con tolerancias estrictas. Tiene menos sentido para cantidades pequeñas, piezas extremadamente grandes o situaciones en las que no se puede adaptar el tiempo de entrega de herramientas.