









Molde de inyección para palet de salida
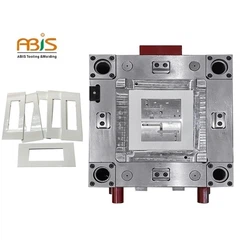
El producto de palet final de salida se muestra en la Figura 1. El tamaño máximo del producto es 142.00 mm x 72,41 mm x 6,90 mm, el grosor medio de la pieza de plástico es de 1,60 mm, el material de la pieza de plástico es ABS más PEBA, la tasa de contracción es de 1.005 y la calidad de la pieza plástica es de 15.60 Gramos. Los requisitos técnicos para las piezas de plástico son que no debe haber defectos como picos, insatisfacción con el moldeo por inyección, líneas de flujo, poros, deformación por alabeo, líneas plateadas, materiales fríos, líneas de chorro, etc.

En la Figura 1 se puede ver que la estructura de la pieza de plástico es una bandeja plana, y la estructura de la pieza de plástico y el diseño del molde en 3D se muestran en el dibujo en 3D adjunto. El material plástico está compuesto por ABS más PEBA. El material PEBA es un copolímero en bloque preparado a partir de bloques de poliéter y poliamida. Su rendimiento único se atribuye a su estructura única de separación de fases. Existe una fase dura, que incluye principalmente bloques de poliamida, y una fase blanda, que incluye principalmente bloques de poliéter. Porque estos dos bloques están unidos por ésteres. Es un material que puede soportar más de 150,000 ciclos sin daño, incluso si la temperatura es tan baja como -40 grado, no se ven grietas. El material PEBA tiene buena resistencia al impacto a baja temperatura; al mismo tiempo, tiene buena elasticidad, lo que conduce a su excelente rendimiento de impacto a temperaturas extremadamente bajas.
El palé de salida es el palé de salida de una impresora de marca japonesa, y el papel impreso sale por la parte superior del palé. Por lo tanto, existen requisitos técnicos especiales para la paleta de la impresora, es decir, la superficie no debe tener factores que dificulten el movimiento del papel y no debe haber deformación, la deformación de ambos extremos a la superficie superior no puede exceder {{{ {3}}}}.3, y los extremos de la superficie inferior no se pueden deformar, como se muestra en la Figura 1. Arriba Los huesos elevados en la superficie sostienen el papel, no las nervaduras de refuerzo. El tamaño debe ser exacto y la forma se ajusta a la dirección de movimiento del papel. La diferencia de nivel entre los moldes delantero y trasero en la superficie de separación se controla por debajo de 0,03. Se ha diseñado un accesorio especial para la inspección de piezas de plástico, como se muestra en la Figura 3.
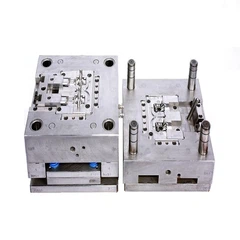
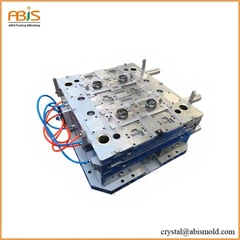
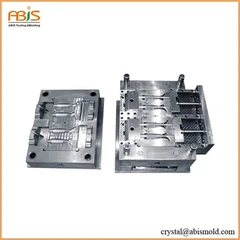
La estructura de la pieza de plástico es plana, sin varios tirones de núcleo y estructura de molde complicada. En vista de la situación actual de las piezas de plástico, el rango de la cavidad del diseño del molde es 1 de 2. El dibujo del diseño del molde se muestra en la Figura 2. El sistema de compuerta adopta un molde de tres placas con boquillas finas y alimentación de pegamento de tres puntos. El libro de especificaciones de diseño de moldes se muestra en la Figura 4.
La base del molde adopta la base del molde estándar DCI3335, y la parte del molde del código del panel está fresada a 30 mm de espesor, lo cual es conveniente para la fijación del código del molde. Los cuatro lados de la base del molde están diseñados con un bloque de posicionamiento inclinado para proporcionar posicionamiento al molde; la base del molde está diseñada con pasadores de posicionamiento para aumentar la rigidez de la base del molde. El núcleo de acero del molde adopta el acero para moldes japonés NAK80, y las piezas estándar del molde adoptan el estándar japonés MISUMI. Para garantizar una vida útil del molde de 500, 000 veces, se diseña un buje 3 en el exterior del buje del bebedero 2, que es conveniente para el reemplazo y el mantenimiento. El modo de código del molde adopta el modo de código de bloque en forma de V. Este modo de código es particularmente adecuado para el modo de código de moldes grandes y medianos. Se puede codificar rápidamente y tiene las características de alta seguridad. Después de que el molde soporta el peso del bloque en forma de V (no hay una ranura en forma de V en el molde trasero), el molde de código solo necesita apretar 8 pernos, lo que puede realizar un molde de código rápido.
Tanto la placa AB como la placa de boquillas están diseñadas con el correspondiente transporte de agua de refrigeración. Los núcleos del molde delantero y trasero se enfrían por completo a través de múltiples circuitos directos de refrigeración por agua. La pieza de plástico es expulsada por un dedal y el interruptor de desplazamiento 9 detecta el retorno del sistema de expulsión.
TECNOLOGÍA CO., LTD DEL MOLDE DE ABIS
Daisy Wang (Ingeniería de Ventas)
M: más 86-150 1652 6799
E: daisy@abismold.com
A: Edificio B#, Parte Industrial YingKeli, Comunidad LongDong, Distrito LongGang, Shenzhen, China 518116
WhatsApp: más 86 136 8261 9739
Skype: daisymold@outlook.com