

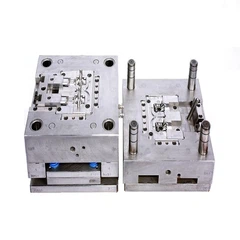
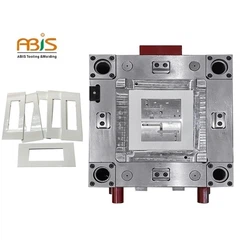



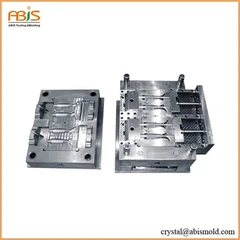





Puntos de diseño de moldes de inyección de dos colores.
1. Principio de compatibilidad de materiales
El encapsulado entre gomas duras de diferentes materiales debe cumplir las siguientes condiciones:
1. Los dos materiales deben tener una diferencia de temperatura de moldeo (punto de fusión), de al menos 30 grados o más; la temperatura de moldeo del material base debe ser superior a la del material de cobertura;
2. El área de encapsulación (separación de colores) del material de recubrimiento de caucho duro es lo más pequeña posible para evitar el riesgo de agrietamiento causado por la contracción y contracción del propio material más grande;
3. La tasa de contracción del material de cubierta de caucho duro debe ser pequeña, y se utiliza material plástico no cristalino o semicristalino, y la tasa de contracción suele ser 0.4~0.6 por ciento
Verde: excelente fusión, amarillo: mala fusión, rojo: sin fusión 2. Tipo de máquina de moldeo por inyección de dos colores
El molde de dos colores es un método de producción que utiliza una máquina de moldeo por inyección de dos colores y un molde de inyección de dos colores para moldear por inyección dos plásticos diferentes en un solo producto. La estructura del molde de dos colores varía mucho con la máquina de moldeo por inyección. Al mismo tiempo, con diferentes piezas de plástico, existen muchas diferencias en la estructura del molde de dos colores.

Antes de diseñar un molde de dos colores, primero debe determinar el tipo y las especificaciones de la máquina de moldeo por inyección de dos colores del cliente. Hay muchos tipos de máquinas de moldeo por inyección de dos colores, y las más comunes son principalmente las siguientes siete categorías.
1. La máquina de moldeo por inyección de dos colores paralela horizontal de barril
La boquilla de inyección principal y la boquilla de inyección auxiliar de la máquina de moldeo por inyección están ubicadas en el lado fijo y son paralelas en la dirección horizontal. El lado del molde móvil está equipado con una mesa de trabajo giratoria, que se puede comprar e instalar de acuerdo con las necesidades reales, o se puede diseñar una mesa giratoria no estándar de acuerdo con las necesidades reales. Este tipo de máquina de moldeo por inyección es un modelo más utilizado en Asia. La máquina de moldeo por inyección horizontal paralela de dos colores se muestra en la Figura 13-1.
2. Máquina de moldeo por inyección de dos colores con cilindros verticales y paralelos
La boquilla principal y la boquilla auxiliar están ubicadas en el lado fijo y son paralelas en la dirección vertical. El lado del molde móvil está equipado con una mesa de trabajo giratoria, que se puede instalar de acuerdo con las necesidades reales.
3. Máquina de moldeo por inyección de dos colores tipo L
La boquilla principal y la boquilla auxiliar de la máquina de moldeo por inyección de dos colores tipo L son de 90 ゜, y la boquilla auxiliar está ubicada en el lado opuesto de la operación. La mesa de molde móvil está equipada con una mesa giratoria, que se puede comprar e instalar de acuerdo con las necesidades reales. Las máquinas de moldeo por inyección de dos colores tipo L se utilizan principalmente en moldes europeos de dos colores. La máquina de moldeo por inyección de dos colores tipo L se muestra en la Figura 13-2.
4. Máquina de moldeo por inyección de dos colores tipo H
La boquilla principal y la boquilla auxiliar de la máquina de moldeo por inyección de dos colores tipo H son
90 ゜, y la boquilla auxiliar está ubicada en el lado del cielo. La mesa de molde móvil está equipada con una mesa giratoria, que se puede comprar e instalar de acuerdo con las necesidades reales. Las máquinas de moldeo por inyección de dos colores tipo L se utilizan principalmente en moldes europeos de dos colores.

5. Máquina de moldeo por inyección de dos colores equilibrada
La boquilla principal y la boquilla auxiliar de la máquina de moldeo por inyección de dos colores balanceada son de 180 ゜, y la boquilla auxiliar está ubicada en el costado del molde móvil. La base central de la máquina de moldeo por inyección está equipada con una mesa de trabajo giratoria. El molde puede girar 180° en la mesa de trabajo giratoria central, que es similar a un molde laminado. Las piezas de plástico son expulsadas por un cilindro de aceite en la mesa de trabajo giratoria central. Este tipo de máquina de moldeo por inyección es costosa y rara, y se usa principalmente para piezas grandes de plástico de dos colores. Consulte la figura 3.
6. Máquina de moldeo por inyección vertical de dos colores
La boquilla principal y la boquilla auxiliar de la máquina de moldeo por inyección vertical son paralelas y perpendiculares al suelo. El molde fijo se fija en la mesa de trabajo superior y el molde móvil está equipado con una mesa de trabajo giratoria. El molde debe diseñarse como un molde de dos colores de una sola pieza. Se utiliza principalmente para el moldeado de pequeñas piezas de plástico de dos colores.
7. Máquina de moldeo por inyección multicolor
Además de la boquilla principal, la máquina de moldeo por inyección multicolor está equipada con múltiples boquillas auxiliares, y el ángulo de cada boquilla es diferente, lo que puede formar productos plásticos de múltiples materiales.
Entre las máquinas de moldeo por inyección de dos colores anteriores, las más comunes son las primeras cuatro. La sexta máquina de moldeo por inyección vertical de dos colores también es muy común en el moldeo por inyección de pequeñas piezas de plástico, como cepillos de dientes eléctricos, relojes electrónicos y otras industrias.
Las máquinas de moldeo por inyección de dos colores se pueden dividir en dos categorías según los diferentes estilos de diseño de moldes y estructuras de moldes. Las máquinas de moldeo por inyección de dos colores en Japón y mi país (incluida la provincia de Taiwán) representan el estilo asiático y ambas tienen dos sistemas de inyección en paralelo. Por ejemplo, la primera, segunda y sexta categorías anteriores. La estructura de molde de la primera y segunda máquinas de moldeo por inyección de dos componentes puede ser una estructura de molde integral, o puede diseñarse por separado en una estructura de dos bases de molde. La máquina de moldeo por inyección vertical de dos componentes tipo 6 debe diseñarse con una estructura de carrocería.
3. Problema de fraguado por contracción
Con respecto a la configuración de la tasa de contracción del molde de dos colores, y la clave del problema de establecer la tasa de contracción del material para la segunda inyección, no existe una regla más uniforme en la actualidad. Depende del material utilizado para la segunda inyección y la posición del pegamento en relación con todo el producto. Depende de la estructura.
1. Si ambas inyecciones están hechas del mismo material y las dimensiones externas del producto son más estrictas, es mejor establecer la tasa de contracción para ambas inyecciones, y la tasa de contracción es la misma. Sin embargo, es necesario considerar el impacto en la segunda inyección cuando la pieza de plástico después de la primera inyección se utiliza como cavidad de la segunda inyección; para dos materiales con tasas de contracción similares, la misma tasa de contracción también se puede usar para simplificar el diseño del molde, como usar ABS para sobremoldear el material de PC.
2. Cuando se usa TPR como un cuerpo integralmente cerrado, la tasa de contracción de TPR se calcula en 1.0 por ciento en todas las direcciones. Debido a que el material primario ha soportado el contorno del producto, el material secundario no se contraerá más. Solo una determinación razonable de la tasa de contracción puede garantizar la precisión dimensional de las piezas de plástico de inyección secundaria TPR. La clave es acumular experiencia continuamente y determinar con precisión el centro de contracción.
2. Si la proporción de la pieza de plástico en el segundo moldeo por inyección no es grande en toda la pieza de plástico, la tasa de contracción del segundo producto de moldeo por inyección es la misma que la del primer diseño de inyección; si el segundo material de moldeo por inyección es caucho blando, plástico, la pieza en sí es muy pequeña y el caucho blando generalmente tiene la misma tasa de contracción que el caucho duro.
