









¿Qué son los moldes de plástico personalizados?
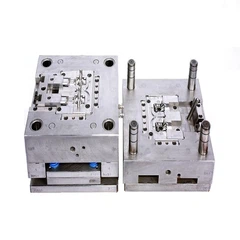
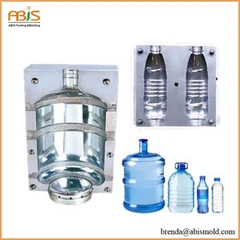
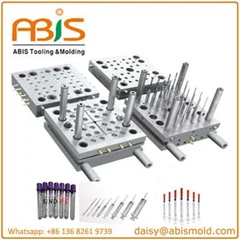
Los moldes de plástico personalizados son herramientas-diseñadas con precisión diseñadas para dar forma al plástico fundido en piezas específicas medianteservicio de moldeo por inyección. Estos moldes constan de dos mitades metálicas-normalmente acero o aluminio-mecanizadas para crear cavidades que definen la geometría exacta del producto final.
Comprender la construcción de moldes de plástico personalizados
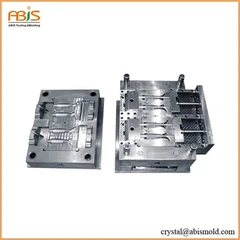
La base de cualquier molde de plástico personalizado reside en su arquitectura fundamental. Un molde consta de dos componentes principales: el núcleo y la cavidad. Cuando se juntan, estas mitades forman un espacio negativo que coincide con las especificaciones de la pieza deseada. El lado de la cavidad normalmente da forma a las superficies exteriores, mientras que el núcleo forma las características internas.
La selección del material del molde afecta tanto el rendimiento como la longevidad. Los moldes de acero, en particular el acero para herramientas endurecido, ofrecen una resistencia al desgaste superior y pueden producir millones de piezas antes de requerir mantenimiento. Un molde de acero mantenido adecuadamente puede funcionar durante 1-5 millones de ciclos dependiendo de la complejidad y el material procesado. Los moldes de aluminio ofrecen tiempos de mecanizado más rápidos y costes iniciales más bajos, lo que los hace ideales para tiradas de producción de 10.000-100.000 piezas. El acero preendurecido ocupa el término medio, con una clasificación de 38 a 45 en la escala Rockwell-C, adecuado para requisitos de volumen moderados.
La base del molde actúa como carcasa estructural y contiene todas las cavidades, componentes e insertos. Las bases de molde estándar reducen los costos, mientras que las bases personalizadas se adaptan a geometrías de piezas únicas o aplicaciones de alto-volumen que requieren configuraciones de múltiples-cavidades. Un molde de una sola-cavidad produce una pieza por ciclo, mientras que los moldes de múltiples-cavidades pueden fabricar 2-64 piezas idénticas simultáneamente, lo que mejora drásticamente la eficiencia de producción para pedidos de gran volumen.
Las características críticas del molde incluyen el sistema de compuerta, que controla cómo el plástico fundido ingresa a la cavidad. La ubicación de la compuerta determina los patrones de flujo de material, la ubicación de las líneas de soldadura y las posibles zonas de defectos. Los sistemas de canales-fríos o calientes-transportan el plástico desde la unidad de inyección hasta la cavidad. Los sistemas de canal caliente mantienen el plástico fundido a temperaturas controladas, eliminando los residuos de los canales solidificados. Los sistemas de canal frío son más simples y menos costosos, pero generan material de desecho que requiere reprocesamiento.
Los canales de enfriamiento mecanizados en las paredes del molde regulan la temperatura y las tasas de solidificación. El diseño de enfriamiento eficiente reduce los tiempos de ciclo de minutos a segundos, lo que impacta directamente en los costos de producción. Los canales de enfriamiento conformal-que siguen los contornos de las piezas-optimizan la extracción de calor en geometrías complejas. Los sistemas eyectores utilizan pasadores, manguitos o placas para empujar las piezas terminadas fuera del molde sin dañarlas.
El proceso de diseño personalizado
La creación de moldes de plástico personalizados comienza con especificaciones detalladas de las piezas. Los ingenieros analizan la función del componente, las tolerancias requeridas, el volumen de producción y las propiedades del material. Esta evaluación determina la clasificación del molde utilizando los estándares de la Sociedad de la Industria del Plástico (SPI), que van desde la Clase 101 (calidad más alta, 1+ millones de ciclos) hasta la Clase 105 (calidad de prototipo, ciclos limitados).
El software-de diseño asistido por ordenador (CAD) transforma los dibujos de piezas en modelos de moldes 3D precisos. Los diseñadores de moldes tienen en cuenta las tasas de contracción del plástico-normalmente un 0,5-2 % dependiendo del material, ampliando las dimensiones de la cavidad en consecuencia. Una pieza de polietileno que mide 100 mm requerirá una cavidad de aproximadamente 102 mm para compensar la contracción por enfriamiento.
El análisis de diseño para la capacidad de fabricación (DFM) identifica posibles problemas de moldeo antes de la fabricación. Las consideraciones críticas incluyen:
Uniformidad del espesor de la pared: Mantener un espesor constante entre 1,2 y 3 mm evita marcas de hundimiento, deformaciones y huecos internos. Las variaciones que exceden el 15% del espesor nominal provocan velocidades de enfriamiento y concentraciones de tensión diferenciales.
Ángulos de salida: Las paredes verticales requieren una inclinación de 1-3 grados para facilitar la expulsión de la pieza. Las superficies texturizadas exigen una corriente de aire adicional-hasta 7 grados para patrones agresivos, para evitar daños a la superficie durante el despegue.
Recortes y acciones-laterales: Las características que impiden la expulsión en línea recta-requieren mecanismos de molde complejos. Los núcleos de acción lateral-o los insertos extraíbles manualmente añaden importantes costos de herramientas, pero permiten geometrías que de otro modo serían imposibles.
Radios y filetes: Las esquinas afiladas de 90 grados crean concentraciones de tensión que provocan grietas. Los radios internos deben ser iguales al 50% del espesor de la pared, y los radios externos deben ser iguales al radio interno más el espesor de la pared.
El software de análisis de flujo de molde simula la inyección de plástico antes de la construcción física de las herramientas. Estas pruebas virtuales predicen patrones de llenado, identifican trampas de aire, ubican líneas de soldadura y optimizan la ubicación de la compuerta. Los ajustes en esta etapa cuestan cientos de dólares frente a miles después de la fabricación del molde.

Consideraciones de materiales para moldes personalizados
La selección de materiales para el servicio de moldeo por inyección afecta profundamente tanto al diseño del molde como al rendimiento de la pieza. Los termoplásticos-los materiales más comunes-incluyen dos categorías con comportamientos distintos.
Los termoplásticos amorfos como el ABS, el policarbonato y el poliestireno tienen cadenas moleculares dispuestas al azar. Se ablandan gradualmente en un rango de temperaturas, proporcionan una excelente estabilidad dimensional con una contracción mínima (0,4-0,7%) y producen piezas transparentes cuando se desea. Su procesamiento requiere un control preciso de la temperatura para evitar la degradación.
Los termoplásticos semi-cristalinos, incluidos el polipropileno, el polietileno y el nailon, presentan estructuras moleculares ordenadas. Estos materiales exhiben puntos de fusión agudos, tasas de contracción más altas (1,5-3%), resistencia química superior y mayores relaciones resistencia-a-peso. Sin embargo, son propensos a deformarse si no se gestiona con cuidado el enfriamiento.
Los polímeros-de alto rendimiento, como PEEK (poliéter éter cetona) y PEI (polieterimida), ofrecen una estabilidad térmica excepcional que supera los 260 grados, resistencia química y resistencia mecánica. Los fabricantes de dispositivos médicos y aplicaciones aeroespaciales especifican cada vez más estos materiales a pesar de que los costos oscilan entre 15 y 50 dólares por kilogramo, frente a los 2 a 5 dólares de los plásticos básicos.
La selección de materiales impulsa los requisitos específicos del molde. Los plásticos-reforzados con fibra de vidrio, si bien ofrecen mayor resistencia, aceleran el desgaste del molde por abrasión. Los materiales corrosivos como el PVC necesitan revestimientos de moldes-resistentes a la corrosión. Los polímeros de alta-temperatura requieren sistemas de enfriamiento robustos y una construcción de acero endurecido para evitar fallas prematuras del molde.
Estructura de Costos y Análisis de Inversiones
Los costos de los moldes de plástico personalizados abarcan un amplio espectro según la complejidad, el tamaño y los requisitos de producción. Los moldes pequeños de una sola-cavidad para geometrías simples suelen costar entre 1.500 y 5.000 dólares. Los moldes de complejidad media-con múltiples cavidades o acciones laterales cuestan entre 8000 y 25 000 dólares. Los moldes de producción grandes y complejos con numerosas cavidades, sistemas de canal caliente y geometrías intrincadas pueden superar los 50 000-100 000 dólares.
Varios factores influyen en el precio final del molde:
Complejidad de la pieza: Cada reducción que requiere acción secundaria-añade entre 1500 y 3000 dólares. Las superficies texturizadas aumentan los costos entre un 10% y un 20% debido a los requisitos de acabado especializados. Las tolerancias estrictas por debajo de ±0,003 pulgadas exigen un mecanizado de precisión y aumentan el tiempo de fabricación.
recuento de cavidades: Los moldes de una sola-cavidad ofrecen la inversión inicial más baja pero los costos por pieza más altos-. Un molde de 8-cavidades puede costar entre 3 y 4 veces el equivalente de una sola cavidad, pero produce ocho piezas por ciclo, lo que reduce los costos unitarios entre un 60 y un 70 % en grandes volúmenes.
Expectativas de volumen de producción: Los moldes prototipo de aluminio sirven para entre 1.000 y 10.000 piezas a un coste mínimo. Los moldes de producción de acero endurecido sobreviven millones de ciclos pero requieren una inversión inicial sustancial. El punto de equilibrio suele producirse entre 5.000 y 50.000 piezas, dependiendo de la complejidad de las piezas.
Funciones de herramientas: Los sistemas de canal caliente agregan entre $ 3000 y $ 15 000, pero eliminan los desechos del canal y reducen los tiempos de ciclo entre un 10 y un 30 %. Los canales de enfriamiento conformal aumentan los costos del molde entre un 15 y un 25 % y reducen los tiempos de ciclo hasta un 40 %.
La ubicación geográfica afecta significativamente los precios. Los fabricantes de moldes con sede en Estados Unidos cobran entre un 20% y un 40% más que los fabricantes asiáticos, pero ofrecen tolerancias más estrictas, una comunicación más rápida y una supervisión de calidad más sencilla. El cálculo del costo total de propiedad debe incluir el envío, posibles problemas de calidad y protección de la propiedad intelectual.
Más allá de la inversión inicial en herramientas, los costos continuos de producción incluyen materia prima ($0,05-$2,00 por pieza), tiempo de máquina ($20-$100 por hora dependiendo del tamaño de la prensa), mano de obra, control de calidad y operaciones secundarias como ensamblaje o acabado. En volúmenes de producción superiores a las 10.000 unidades, el moldeo por inyección se convierte en el método de fabricación más económico, con costos por pieza que caen a $0,10-$5,00 en comparación con los $10-$50 del mecanizado CNC o la impresión 3D.
Tipos de moldes de plástico personalizados
Las demandas de fabricación han impulsado la especialización en el diseño de moldes. Comprender las configuraciones disponibles permite una selección óptima para aplicaciones específicas.
Dos-moldes de placarepresentan el diseño más simple y común. El molde se separa en dos mitades a lo largo de una única línea de separación, y la pieza y el sistema de guías se expulsan de la mitad móvil. Estos moldes se adaptan a la mayoría de las aplicaciones y minimizan la complejidad de las herramientas.
Tres-moldes de platoIncorporar una placa adicional que separa el sistema de guías de la cavidad de la pieza. Esta configuración permite la inyección central-inyectando plástico desde el centro de la pieza en lugar de desde el borde-mejorando la apariencia estética y el flujo de material. La complejidad añadida aumenta los costes en un 30-50% respecto a los equivalentes de dos placas.
Moldes familiaresproducir múltiples piezas diferentes en un solo ciclo de inyección. Un conjunto de dispositivo electrónico podría usar un molde para crear la carcasa, los botones y la tapa de la batería simultáneamente. Si bien este enfoque reduce los costos de herramientas por-pieza, requiere un equilibrio cuidadoso de los tamaños de inyección y las velocidades de enfriamiento en diferentes geometrías.
apilar moldesDuplicar la producción al incorporar dos líneas de partición que se abren secuencialmente. Una sola inyección llena las cavidades en ambos niveles, produciendo efectivamente el doble de piezas por ciclo. Estos sofisticados sistemas cuestan entre un 60% y un 80% más que los moldes convencionales, pero ofrecen mejoras espectaculares en eficiencia para volúmenes muy altos.
Insertar molduraintegra metal u otros materiales directamente en piezas de plástico. Antes de la inyección se colocan insertos roscados, contactos eléctricos o refuerzos estructurales en el molde. El plástico fluye alrededor de estos componentes y se une a ellos, creando ensamblajes en una sola operación que de otro modo requerirían pasos de ensamblaje secundarios.
Sobremoldeado y moldeado en dos-inyecciónCombina varios materiales en una sola pieza. Un sustrato de plástico rígido recibe un sobremolde de elastómero suave para agarres ergonómicos, o dos colores diferentes crean gráficos permanentes sin impresión. Este proceso requiere máquinas de inyección especializadas de dos-barriles, pero elimina los costos de ensamblaje y mejora la durabilidad del producto.
Micro-moldeadoproduce componentes más pequeños que un grano de arroz con tolerancias medidas en micras. Los fabricantes de dispositivos médicos utilizan esta tecnología para sistemas de administración de medicamentos, instrumentos quirúrgicos y componentes implantables. Estos moldes de ultra-precisión requieren técnicas de mecanizado especializadas y pueden costar entre 50 000 y 150 000 dólares a pesar del tamaño pequeño de las piezas.
Optimización del diseño para el servicio de moldeo por inyección
Las piezas de plástico personalizadas exitosas requieren un diseño cuidadoso que se adapte al comportamiento del material y las limitaciones del proceso. Los ingenieros que optimizan piezas para el servicio de moldeo por inyección siguen principios establecidos.
La consistencia del espesor de la pared previene defectos comunes. Las secciones gruesas se enfrían más lentamente que las áreas delgadas, lo que crea tensiones internas y marcas de hundimiento visibles en las superficies exteriores. Cuando las variaciones de espesor sean inevitables, las transiciones deben ser graduales con pendientes que no excedan 3:1. La extracción de secciones gruesas para mantener un espesor uniforme ahorra costos de material y reduce los tiempos de ciclo.
Las nervaduras y protuberancias añaden resistencia estructural sin aumentar el espesor total de la pared. El espesor de las nervaduras no debe exceder el 60% de la pared contigua para evitar marcas de hundimiento. La altura de las nervaduras debe permanecer por debajo de 2,5 veces el espesor nominal de la pared. Los jefes-características cilíndricas elevadas para sujetadores-requieren proporciones similares con diámetros exteriores 2,5 veces el diámetro del tornillo para aplicaciones autorroscantes.
La selección de la ubicación de la puerta equilibra múltiples factores. Las puertas deben ubicarse en áreas no-cosméticas donde las marcas de eliminación no afecten la apariencia. La colocación de compuertas en secciones gruesas garantiza el llenado completo de la cavidad antes de que el material se solidifique. Es posible que se necesiten varias puertas para piezas grandes, aunque cada puerta adicional crea una línea de soldadura donde los flujos de material convergen-una debilidad potencial que requiere validación.
La orientación de la pieza dentro del molde afecta tanto a la calidad como al coste. La línea de separación-donde se unen las mitades del molde-debe alinearse con superficies no-críticas para minimizar los problemas cosméticos y de rebaba. Orientar las piezas para minimizar el número de acciones-laterales reduce la complejidad de las herramientas y los tiempos de ciclo.
La aplicación de textura tiene fines funcionales y estéticos. Las superficies texturizadas ocultan defectos menores, reducen el deslumbramiento, mejoran el agarre y minimizan el desgaste visible. Sin embargo, la textura aumenta los requisitos de tiro entre 1 y 3 grados dependiendo de la profundidad. Las texturas finas (VDI 12-18) añaden una inclinación de 1 grado, mientras que las texturas pesadas (VDI 30-45) requieren una inclinación adicional de 3 a 5 grados más allá de los requisitos básicos.
La especificación de tolerancia debe tener en cuenta las capacidades de fabricación y las propiedades del material. Las tolerancias estándar de moldeo por inyección varían de ±0,003-0,006 pulgadas para dimensiones inferiores a 1 pulgada. Se pueden lograr tolerancias más estrictas, pero aumentan los costos mediante mecanizado adicional, inspección de calidad y posibles tasas de desechos. Los materiales semicristalinos requieren tolerancias más flexibles debido a una mayor variabilidad de contracción.
Aplicaciones en todas las industrias
Los moldes de plástico personalizados sirven prácticamente a todos los sectores manufactureros, cada uno con requisitos y estándares de calidad específicos.
La industria médica y farmacéutica exige una precisión y limpieza excepcionales. Los componentes para instrumentos quirúrgicos, dispositivos de administración de medicamentos, equipos de diagnóstico y productos implantables requieren la certificación ISO 13485 y, a menudo, una producción en salas blancas de Clase 7-8. Los materiales deben cumplir con los estándares de biocompatibilidad de la FDA, con opciones comunes que incluyen policarbonato para carcasas, polipropileno para desechables y PEEK para implantes. Los moldes médicos incorporan protocolos de validación que garantizan una calidad constante de las piezas durante ciclos de vida de producción superiores a 10 años.
Los fabricantes de automóviles dependen de componentes moldeados por inyección para paneles interiores, molduras exteriores, aplicaciones debajo del capó-y elementos estructurales. Un vehículo típico contiene 100-300 libras de piezas de plástico. Los requisitos enfatizan la resistencia al impacto, la estabilidad a los rayos UV y la tolerancia a temperaturas de -40 grados a 120 grados. El estándar de calidad IATF 16949 rige las herramientas para automóviles, con validación de moldes que incluyen extensos protocolos de prueba. La producción automotriz de gran volumen a menudo utiliza moldes de múltiples cavidades que producen de 16 a 32 piezas por ciclo en prensas de 800 a 1500 toneladas.
La electrónica de consumo exige tolerancias estrictas y acabados superficiales refinados. Las carcasas de teléfonos inteligentes, los componentes de portátiles y las carcasas de dispositivos portátiles requieren una precisión dimensional de ±0,001 pulgadas y una calidad de superficie de Clase A. El micro-moldeo crea componentes en miniatura, como carcasas de lentes de cámaras y cuerpos de conectores. El rápido ciclo de vida del producto en electrónica-a menudo 1-2 años favorece las herramientas de aluminio que se mecanizan más rápido y cuestan menos que las alternativas de acero.
Las aplicaciones de embalaje consumen el mayor volumen de productos moldeados por inyección a nivel mundial, y representarán el 32,8 % del mercado de moldeo por inyección de plásticos en 2024. Las tapas de botellas, los cierres, los contenedores y los componentes dispensadores requieren materiales-seguros para los alimentos que cumplan con las normas de la FDA. La producción de alta-velocidad exige moldes robustos que ciclan cada 2-segundos en sistemas automatizados que producen millones de unidades al mes. Los sistemas de canal caliente minimizan el desperdicio de material, que es crítico cuando los márgenes de beneficio se miden en fracciones de centavo por pieza.
Las aplicaciones de edificación y construcción incluyen cajas eléctricas, accesorios para conductos, componentes de plomería y perfiles de ventanas. Estas piezas priorizan la durabilidad, la resistencia a la intemperie y la rentabilidad. El PVC y el polietileno dominan la selección de materiales. Las piezas de gran tamaño a menudo emplean moldeo de espuma estructural, creando componentes livianos con núcleos celulares y revestimientos sólidos.
Los fabricantes de equipos industriales utilizan moldes de plástico personalizados para carcasas, paneles de control, componentes de manipulación de fluidos y cubiertas protectoras. Las aplicaciones enfatizan la resistencia química, la estabilidad dimensional y una larga vida útil en condiciones difíciles. Las resinas de ingeniería como el nailon, el acetal y la polisulfona proporcionan las características de rendimiento necesarias.

Control de Calidad y Validación
Garantizar una calidad constante de las piezas requiere protocolos de validación y control de procesos sistemáticos.
La inspección del primer artículo (FAI) valida que las piezas de producción inicial cumplan con todas las especificaciones antes de que comience la fabricación a gran escala. Las máquinas de medición por coordenadas (MMC) verifican las dimensiones con una precisión de nivel de micras-. Los comparadores ópticos proyectan perfiles de piezas ampliados para inspección visual. La tomografía computarizada industrial revela defectos internos invisibles al examen externo.
En-la supervisión del proceso durante la producción identifica variaciones antes de que produzcan piezas defectuosas. Los sensores de presión de la cavidad rastrean las curvas de presión de inyección, detectando inconsistencias que indican llenados incompletos o destellos. Los sensores de temperatura monitorean las temperaturas del barril, la boquilla y el molde. El monitoreo del tiempo de ciclo garantiza un enfriamiento constante. Las máquinas de moldeo por inyección modernas cuentan con controles de circuito cerrado-que ajustan automáticamente los parámetros para mantener las condiciones objetivo.
El control estadístico de procesos (SPC) analiza los datos de medición de piezas muestreadas y traza tendencias para identificar la deriva gradual antes de que las piezas excedan los límites de especificación. Los gráficos de control rastrean las dimensiones críticas y resaltan cuándo es necesaria una acción correctiva. Los estudios de capacidad del proceso (cálculos de Cpk) cuantifican si los procesos de fabricación producen constantemente piezas dentro de las tolerancias.
El mantenimiento del molde previene la degradación de la calidad. La limpieza regular elimina los residuos de plástico y la acumulación de desmolde. La inspección identifica patrones de desgaste que requieren reemplazo de componentes. El almacenamiento adecuado en entornos con clima-controlado previene la corrosión. Los registros de mantenimiento completos rastrean el historial del molde, lo que permite el reemplazo predictivo de componentes desgastados antes de que surjan problemas de calidad.
Los protocolos de validación para industrias reguladas documentan cada aspecto del proceso de producción. La calificación de instalación (IQ) verifica la corrección de la instalación del equipo. La calificación operativa (OQ) confirma que las máquinas funcionan dentro de los parámetros especificados. La calificación de desempeño (PQ) demuestra una producción consistente de piezas aceptables en múltiples corridas de producción. Esta documentación proporciona una trazabilidad esencial para dispositivos médicos y aplicaciones aeroespaciales.
Tecnologías y tendencias emergentes
La industria del moldeo por inyección está experimentando importantes avances tecnológicos en 2024-2025.
La integración de la fabricación aditiva permite la creación rápida de prototipos de componentes del molde. Los canales de refrigeración conformal impresos. 3D- optimizan la extracción de calor en geometrías imposibles con el mecanizado tradicional. Los prototipos de moldes impresos a partir de resinas de alta-temperatura validan los diseños en días en lugar de semanas, lo que acelera los ciclos de desarrollo de productos en un 40-60 %. Algunos fabricantes producen moldes de producción de bajo volumen completamente a través de procesos aditivos, logrando costos inferiores a $1000 para tiradas de menos de 1000 piezas.
La conectividad de la Industria 4.0 transforma el monitoreo de la producción. Los sensores de Internet-de-las cosas (IoT) transmiten datos de máquinas en-tiempo real a plataformas en la nube para su análisis. Los algoritmos de inteligencia artificial predicen las necesidades de mantenimiento antes de que se produzcan fallos, lo que reduce el tiempo de inactividad no planificado en un 30-50 %. El aprendizaje automático optimiza los parámetros del proceso automáticamente, adaptándose a las variaciones de los lotes de materiales y las condiciones ambientales. Los gemelos digitales-réplicas virtuales de sistemas de producción físicos permiten la simulación de cambios en los procesos antes de la implementación.
Los materiales sostenibles y los principios de la economía circular impulsan la innovación material. Los bioplásticos derivados de fuentes renovables como el almidón de maíz o la caña de azúcar ofrecen un rendimiento comparable al de los plásticos derivados del petróleo-al mismo tiempo que reducen la huella de carbono. La integración de contenido reciclado aborda la reducción de residuos, y algunas aplicaciones ahora incorporan un 30-100 % de materiales reciclados post-consumo. Las tecnologías de reciclaje químico descomponen los desechos plásticos mezclados en materia prima virgen-de calidad, lo que permite una fabricación verdaderamente de circuito cerrado.
El micro y nano-moldeo se expande hacia nuevas aplicaciones. Los componentes que pesan miligramos con características medidas en micrones permiten dispositivos médicos, sistemas de microfluidos y dispositivos electrónicos miniaturizados de próxima-generación. Estos moldes ultra-precisos requieren centros de mecanizado y equipos de inspección especializados, pero abren mercados que antes estaban dominados por métodos de fabricación alternativos.
Las metodologías de moldeo científicas reemplazan los enfoques tradicionales de prueba-y-error. El desarrollo de procesos sigue protocolos sistemáticos que mapean cómo las variables del proceso afectan la calidad de las piezas. El establecimiento de ventanas de procesamiento sólidas garantiza una producción constante independientemente de variaciones ambientales menores. Este enfoque-basado en datos reduce las tasas de desperdicio del 5 al 10 % a menos del 1 % y acelera el lanzamiento de nuevos productos.
Seleccionar un fabricante de moldes personalizado
Elegir el socio de servicios de moldeo por inyección adecuado tiene un impacto significativo en el éxito del proyecto.
Las capacidades técnicas forman la base. Evaluar la -capacidad interna de fabricación y diseño de moldes-las empresas que fabrican sus propios moldes mantienen un mejor control de calidad y una respuesta más rápida que las que subcontratan las herramientas. Los centros de mecanizado CNC, los equipos de electroerosión y las capacidades de rectificado de superficies indican una infraestructura de fabricación sofisticada. La disponibilidad de prensas que abarcan múltiples tonelajes garantiza la selección adecuada de la máquina para diferentes tamaños de piezas.
Las certificaciones de calidad demuestran el compromiso con procesos consistentes. ISO 9001 cubre los sistemas generales de gestión de la calidad. AS9100 aborda los requisitos aeroespaciales. ISO 13485 regula la fabricación de dispositivos médicos. La IATF 16949 se aplica a los proveedores de automóviles. Estas certificaciones requieren auditorías periódicas que verifiquen que se sigan y documenten los procedimientos.
El soporte de ingeniería distingue a los fabricantes excepcionales. El diseño para el análisis de capacidad de fabricación identifica problemas potenciales antes de la inversión en herramientas. La simulación del flujo del molde predice el comportamiento de llenado y optimiza la ubicación de la puerta. La guía para la selección de materiales garantiza la elección adecuada de la resina, equilibrando los requisitos de rendimiento y las limitaciones de costos. El desarrollo de prototipos valida los diseños antes de comprometerse con las herramientas de producción.
La capacidad de producción y la escalabilidad determinan si los fabricantes pueden soportar tanto los lanzamientos iniciales como el crecimiento posterior. La capacidad de bajo-volumen sirve para la introducción de productos y pruebas de mercado. La capacidad de alto-volumen se adapta al escalamiento a decenas de miles de piezas mensuales. La programación flexible equilibra la producción regular con pedidos urgentes y trabajo de prototipos.
La comunicación y la gestión de proyectos afectan la previsibilidad del cronograma. Los gerentes de proyectos dedicados proporcionan puntos de contacto únicos. Las actualizaciones periódicas del progreso mantienen la visibilidad. El soporte técnico receptivo responde las preguntas rápidamente. La protección de la propiedad intelectual a través de-acuerdos de confidencialidad protege los diseños propietarios.
Las expectativas de tiempo de entrega varían según la complejidad del molde y la carga de trabajo del fabricante. Los prototipos de moldes simples podrían completarse en 2-3 semanas. Los moldes de producción normalmente requieren de 6 a 12 semanas para su diseño, mecanizado, ensamblaje y validación. Los moldes complejos de múltiples cavidades con canales calientes pueden durar entre 16 y 20 semanas. Los servicios urgentes están disponibles a precios premium: recargos del 30 al 50 % para una entrega un 50 % más rápida.
Las consideraciones geográficas equilibran el costo y la conveniencia. Los fabricantes nacionales ofrecen comunicación más sencilla, envíos más rápidos y protección de la propiedad intelectual según la legislación estadounidense. Las herramientas en el extranjero ofrecen un ahorro de costos del 30-50%, pero introducen barreras idiomáticas, desafíos de supervisión de calidad y retrasos en los envíos de 4-8 semanas. Los enfoques híbridos (herramientas en Asia con producción en América del Norte) aprovechan las ventajas de costos y mantienen la accesibilidad a la producción.
Maximizar la vida útil y el rendimiento del molde
El cuidado adecuado del molde prolonga la vida operativa y mantiene la calidad de las piezas durante toda la producción.
La preparación previa-a la producción establece el rendimiento básico. Las ejecuciones de prueba identifican los parámetros óptimos del proceso para el tiempo del ciclo, la presión de inyección, la duración del enfriamiento y las temperaturas. La documentación crea una referencia que evita la desviación durante la producción. La validación garantiza que los primeros artículos cumplan con todas las especificaciones antes de comprometerse con la producción completa.
Las mejores prácticas operativas durante la producción previenen el desgaste prematuro. El control adecuado de la temperatura del molde evita el estrés por ciclos térmicos. Una purga adecuada entre cambios de material evita la contaminación. El tonelaje de sujeción correcto evita la rebaba sin sobrecargar los componentes. El secado constante del material elimina los defectos relacionados con la humedad-que tensionan los moldes debido a presiones de inyección excesivas.
Los intervalos de mantenimiento programados dependen del volumen de producción. Los moldes de alto-volumen que realizan ciclos millones de veces al año requieren una inspección mensual. Los moldes de menor-volumen podrían inspeccionarse trimestralmente. Las actividades de mantenimiento incluyen limpiar la acumulación de residuos, inspeccionar el desgaste o los daños, lubricar los componentes móviles, reemplazar los pasadores eyectores desgastados y probar el flujo del canal de enfriamiento.
La reparación y renovación prolongan la vida útil del molde cuando se produce desgaste. La soldadura y el remecanizado restauran las superficies desgastadas de las cavidades. Reemplazar guías o elevadores desgastados cuesta $500-$2000 versus $20 000-$50 000 por un reemplazo completo del molde. El pulido repinta superficies texturizadas. El re-recubrimiento aplica tratamientos resistentes al desgaste en áreas de alto estrés.
El almacenamiento adecuado entre series de producción evita la corrosión y los daños. La limpieza elimina todos los residuos de plástico. Los revestimientos preventivos de óxido-protegen las superficies. El almacenamiento con clima-controlado mantiene la temperatura y la humedad adecuadas. Los sistemas de inventario organizados rastrean las ubicaciones de los moldes y el historial de mantenimiento.

Preguntas frecuentes
¿Cuánto tiempo lleva crear un molde de plástico personalizado?
Los plazos de entrega varían significativamente según la complejidad y la carga de trabajo actual del fabricante. Los moldes sencillos de una sola-cavidad para geometrías básicas normalmente requieren 2-4 semanas desde la aprobación del diseño hasta las primeras tomas. Los moldes de producción estándar necesitan 6-10 semanas para su diseño, mecanizado CNC, ensamblaje y pruebas. Los moldes complejos de múltiples cavidades con acciones laterales, canales calientes o geometrías intrincadas pueden extenderse de 12 a 16 semanas. Los servicios urgentes reducen los plazos entre un 30% y un 50% a precios superiores.
¿Cuál es la cantidad mínima de pedido para piezas moldeadas personalizadas?
Las cantidades mínimas dependen de la inversión en herramientas y de las políticas del fabricante. La mayoría de los proveedores de servicios de moldeo por inyección requieren un mínimo de 500-1000 piezas para justificar los costos de instalación del molde. Algunos se especializan en producción de bajo volumen con mínimos de tan solo 100 piezas utilizando herramientas de aluminio. Los servicios de prototipos pueden producir entre 25 y 50 piezas para la validación del diseño. La eficiencia económica generalmente comienza alrededor de las 5000 piezas, donde los costos de herramientas se convierten en porcentajes razonables del costo total del proyecto.
¿Se pueden modificar los moldes existentes una vez iniciada la producción?
Sí, aunque el alcance depende de los cambios necesarios. Agregar material mediante soldadura y remecanizado es sencillo:-añadir nervaduras, reducir dimensiones o reducir el espesor de la pared. Quitar material es más desafiante y costoso, y potencialmente requiere nuevos insertos o secciones completas del molde. Modificaciones simples, como ajustar el tamaño de la puerta o ajustar el enfriamiento, pueden costar entre 500 y 2000 dólares. Los cambios importantes en la geometría pueden acercarse al 50-70% de los costos de moldes nuevos.
¿Cómo elijo entre moldes de aluminio y acero?
Base la decisión en las expectativas del volumen de producción y la complejidad de las piezas. El aluminio se adapta al trabajo de prototipos, volúmenes bajos de menos de 10 000 piezas o pruebas rápidas de mercado que requieren una rápida entrega de herramientas. La menor dureza limita el aluminio a plásticos más blandos sin rellenos abrasivos. El acero se vuelve económico a partir de 50.000 piezas y ofrece longevidad a lo largo de millones de ciclos. Los materiales-rellenos de vidrio, las resinas-de alta temperatura o los programas de producción agresivos requieren una construcción de acero. El acero pre-templado ofrece un término medio para volúmenes moderados de 10 000 a 100 000 piezas.