





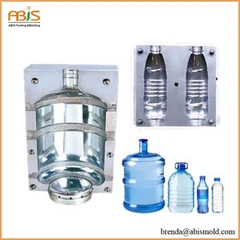

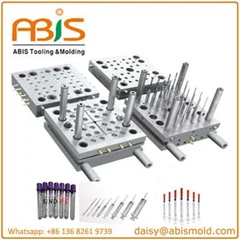



¿Qué son las piezas moldeadas por inyección?
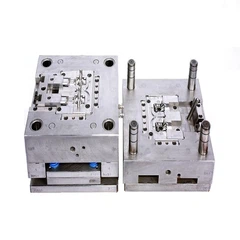
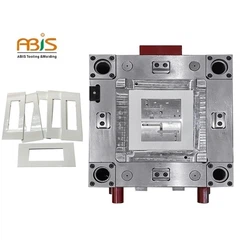
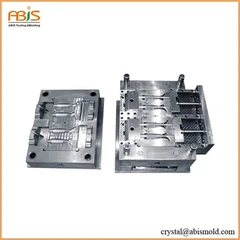
Las piezas moldeadas por inyección son componentes fabricados inyectando material fundido-generalmente plástico-en una cavidad de molde mecanizada con precisión-donde se enfría y solidifica en una forma específica. Estas piezas van desde pequeños componentes de dispositivos médicos que pesan menos de un gramo hasta grandes paneles de automóviles de más de 100 libras, todos producidos mediante el mismo proceso fundamental.
Las características principales de las piezas moldeadas por inyección
Las piezas moldeadas por inyección comparten características distintivas que las diferencian de los componentes fabricados mediante otros métodos de fabricación. Comprender estas características ayuda a explicar por qué este proceso domina la fabricación moderna.
Precisión dimensional y repetibilidad
La característica que define a las piezas moldeadas por inyección es su excepcional consistencia. Una vez creado un molde, los fabricantes pueden producir miles o millones de piezas idénticas con tolerancias tan ajustadas como ±0,02 mm para las dimensiones de la cavidad y ±0,1 mm para la repetibilidad de las piezas. Esta precisión surge de la naturaleza controlada del proceso.-El material fundido llena una cavidad fija en condiciones constantes de temperatura y presión.
El proceso implica inyectar material fundido en la cavidad de un molde donde se enfría y endurece hasta alcanzar la configuración de la cavidad. A diferencia del mecanizado, donde cada pieza se corta individualmente, o de la impresión 3D, donde se producen variaciones de capas, el moldeo por inyección crea piezas a partir de una plantilla maestra. Esto lo hace ideal para aplicaciones que requieren ajustes exactos, como conjuntos a presión o conexiones roscadas.
Versatilidad de materiales
El moldeo por inyección se puede realizar con metales, vidrios, elastómeros y, más comúnmente, polímeros termoplásticos y termoestables. Los materiales más utilizados incluyen:
Polipropileno (PP): Representa aproximadamente el 45 % de los plásticos moldeados por inyección debido a su naturaleza liviana, resistencia química y bajo costo.
Polietileno (PE): Se utiliza ampliamente en embalajes y bienes de consumo por su flexibilidad y resistencia al impacto.
Acrilonitrilo Butadieno Estireno (ABS): Preferido por su dureza, resistencia al calor y excelente acabado superficial en aplicaciones electrónicas y automotrices.
Policarbonato (PC): Elegido para piezas transparentes que requieren alta resistencia al impacto
Nailon (PA): Seleccionado para componentes mecánicos que necesitan alta resistencia y resistencia al desgaste.
Cada material imparte diferentes propiedades a la pieza final: -resistencia mecánica, resistencia química, tolerancia a la temperatura, claridad óptica o biocompatibilidad. Esta versatilidad permite a los fabricantes optimizar piezas para condiciones operativas específicas.
Calidad del acabado superficial
Las piezas moldeadas por inyección normalmente salen del molde con el acabado superficial final ya en su lugar. La textura de la superficie de la cavidad del molde se transfiere directamente a la pieza, lo que elimina o minimiza el trabajo de acabado pos-producción. Los fabricantes pueden lograr acabados que van desde superficies de espejo altamente pulidas para componentes ópticos hasta agarres texturizados para dispositivos portátiles.
Esta capacidad reduce los costos y el tiempo de producción en comparación con los procesos que requieren un acabado exhaustivo. Para los productos de consumo, la capacidad de moldear texturas, logotipos y detalles de la superficie durante la producción proporciona ventajas tanto funcionales como estéticas.
Tipos comunes de piezas moldeadas por inyección
Las piezas moldeadas por inyección abarcan una enorme gama de tamaños, formas y funciones. Desglosarlos por categorías revela la amplitud de este método de fabricación.
Partes de paredes delgadas-
Las piezas de paredes delgadas-representan una de las categorías más desafiantes desde el punto de vista técnico y, al mismo tiempo, económicamente más valiosas. Estos componentes presentan espesores de pared típicamente entre 0,5 mm y 2 mm, lo que requiere equipos especializados y un control preciso del proceso.
Las empresas de alimentos y bebidas dependen cada vez más de los envases de plástico para garantizar la seguridad del producto, prolongar la vida útil y reducir los costos de transporte. Los ejemplos incluyen:
Recipientes y tapas desechables para alimentos.
Tapas y cierres para botellas de bebidas
Blísteres farmacéuticos
Carcasas para dispositivos electrónicos
El desafío consiste en rellenar las cavidades finas antes de que el material se solidifique. Se necesitan altas velocidades y temperaturas de inyección, junto con máquinas capaces de cambiar rápidamente del control de velocidad al control de presión para llenar la cavidad por completo.
Componentes estructurales
En el extremo opuesto, el moldeo por inyección produce piezas-grandes que soportan carga y que reemplazan a los materiales tradicionales como el metal o la madera. La industria automotriz utiliza el moldeo por inyección por su capacidad de producir piezas livianas, mejorando la eficiencia del combustible y el rendimiento del vehículo.
Las piezas estructurales moldeadas por inyección incluyen:
Paneles de salpicaderos de automóviles y componentes de puertas.
Carcasas y marcos para electrodomésticos.
Cubiertas y cerramientos para equipos industriales.
Componentes de construcción como marcos de ventanas.
Estas piezas a menudo incorporan nervaduras, protuberancias y espesores de pared variables para optimizar la resistencia y minimizar el uso de material. La capacidad de crear geometrías internas complejas a través del diseño de núcleos y cavidades brinda a los ingenieros una flexibilidad imposible con la fabricación de metales.
Microcomponentes-de precisión
El micro-moldeo está ganando importancia debido a la creciente demanda de componentes miniaturizados en industrias como la de dispositivos médicos y electrónica. Estas piezas pesan fracciones de gramo pero requieren una precisión extrema.
Las aplicaciones incluyen:
Implantes médicos y herramientas quirúrgicas.
Micro-engranajes y conectores
Componentes de fibra óptica
Dispositivos de micro-fluidos
Las demandas técnicas del micro-moldeo son sustanciales:-los materiales se comportan de manera diferente a micro-escala, la resina debe llenar espacios increíblemente pequeños bajo un intenso corte y las tolerancias dimensionales se vuelven aún más críticas en relación con el tamaño de la pieza.
Piezas sobremoldeadas y de múltiples materiales
Los moldes de dos-tiros o de múltiples-tiros están diseñados para sobremoldear dentro de un único ciclo de moldeo utilizando máquinas de moldeo por inyección especializadas con dos o más unidades de inyección. Esta tecnología crea piezas combinando diferentes materiales o colores en una sola pieza.
Ejemplos comunes:
Mangos de herramientas con empuñaduras de goma suave sobre núcleos de plástico duro.
Cepillos de dientes con secciones de agarre ergonómicas
Botones de dispositivos electrónicos con diferentes texturas.
Sellos integrados directamente en carcasas de plástico.
Este enfoque elimina los pasos de ensamblaje, reduce el número de piezas y crea uniones imposibles-de-separar los materiales. El desafío radica en controlar la interfaz entre materiales y garantizar una adhesión adecuada o una separación diseñada.

Aplicaciones industriales y ejemplos de piezas
Las aplicaciones prácticas de las piezas moldeadas por inyección revelan por qué este proceso se ha vuelto indispensable en la industria moderna.
Medicina y atención sanitaria
Se espera que el segmento de equipos médicos crezca a una tasa compuesta anual considerable del 5,9% entre 2025 y 2033, impulsado por la demanda de precisión y biocompatibilidad.
Las piezas médicas moldeadas por inyección deben cumplir estrictos requisitos reglamentarios y, a menudo, se producen en entornos de salas blancas. Los ejemplos incluyen:
Jeringas desechables y componentes intravenosos.
Instrumentos y mangos quirúrgicos.
Carcasas para dispositivos de diagnóstico
Sistemas de administración de medicamentos e inhaladores.
Consumibles de laboratorio y tubos de ensayo.
Los requisitos críticos son la biocompatibilidad, la capacidad de esterilidad y la coherencia entre lotes. Materiales como polipropileno-de grado médico, policarbonato y copolímeros de olefinas cíclicas están formulados específicamente para estas aplicaciones.
Automoción y Transporte
El moldeo por inyección para automóviles abarca una amplia gama de componentes, incluidos componentes interiores como paneles de tablero y manijas de puertas, y elementos estructurales como cubiertas de motor y colectores de entrada de aire.
El sector automotriz impulsa una innovación significativa en el moldeo por inyección debido a las demandas de reducción de peso y la integración de piezas complejas. Los vehículos modernos contienen cientos de piezas moldeadas por inyección:
Interior: Conjuntos de tableros, componentes de consola, salidas de aire, paneles de puertas, componentes de asientos.
Exterior: Cubiertas de parachoques, carcasas de espejos, rejillas, carcasas de luces.
Debajo-capó: colectores de admisión, depósitos de fluidos, carcasas eléctricas, componentes de la batería
El impulso hacia los vehículos eléctricos intensifica la demanda de componentes plásticos livianos para compensar el peso de la batería y ampliar la autonomía.
Electrónica de Consumo
Los fabricantes de productos electrónicos dependen en gran medida del moldeo por inyección para carcasas protectoras, componentes estructurales internos y elementos de interfaz de usuario:
Fundas y marcos internos para smartphones y tablets
Carcasas para portátiles y carcasas para teclados
Carcasas de cargador y conectores de cables.
Cajas para dispositivos de audio
Componentes de dispositivos portátiles
Los requisitos aquí incluyen dimensiones precisas para el ajuste, calidad de la superficie para la apariencia, propiedades de blindaje EMI y resistencia al calor cerca de los componentes electrónicos.
Embalaje
El embalaje sigue siendo el segmento de aplicaciones más grande en el moldeo por inyección y representó una participación del 32,2 % en 2024. El predominio del embalaje refleja la eficiencia inigualable del proceso para la producción de contenedores de alto-volumen y bajo-costo.
Las piezas de embalaje moldeadas por inyección incluyen:
Tapas y cierres de botellas
Tapas y sellos de contenedores
Componentes de envases cosméticos
Contenedores de servicio de alimentos
Contenedores agrícolas e industriales
La atención se centra en tiempos de ciclo rápidos, eficiencia de materiales y características como evidencia de manipulación-o resistencia a niños-integradas directamente en el diseño de la pieza.
Selección de materiales para piezas moldeadas por inyección
La elección del material adecuado determina el rendimiento, la vida útil y la economía de fabricación de una pieza. El proceso de selección equilibra múltiples factores.
Termoplásticos versus termoestables
La mayoría de las piezas moldeadas por inyección utilizan materiales termoplásticos que se pueden fundir y reformar. Todos los materiales termoplásticos se pueden moldear por inyección, siendo los más utilizados el polipropileno, ABS, poliestireno y polietileno.
Oferta de termoplásticos:
Reciclabilidad de chatarra y canales.
Tiempos de ciclo más rápidos
Amplia gama de materiales disponibles.
Temperaturas de procesamiento más bajas
Los materiales termoestables, una vez curados, no se pueden volver a fundir. Se utilizan cuando se requiere una mayor resistencia a temperaturas o estabilidad química, como en componentes eléctricos o aplicaciones automotrices de alto-calor.
Plásticos de ingeniería versus plásticos básicos
Los plásticos básicos (PP, PE, PS, PVC) dominan en volumen debido a su bajo costo y propiedades adecuadas para la mayoría de las aplicaciones. El polipropileno tuvo la participación principal del 45% en 2024 y será testigo del crecimiento más rápido del valor de ventas durante el período de pronóstico.
Los plásticos de ingeniería (PC, PA, POM, PET) cuestan más pero ofrecen propiedades mecánicas, resistencia al calor o estabilidad química superiores. Se especifican cuando el desempeño justifica el gasto.
Los plásticos de alto-rendimiento (PEEK, PEI, PPS) ocupan un nicho premium para condiciones extremas-temperaturas superiores a 200 grados, productos químicos agresivos o cargas mecánicas exigentes. Su costo por libra puede ser entre 50 y 100 veces mayor que el de los plásticos básicos.
Aditivos y modificaciones
Existe una amplia variedad de aditivos y materiales de relleno que se pueden usar con materiales base en moldeo por inyección para lograr agregar color, agregar retardante de llama, aumentar la rigidez, proporcionar conductividad eléctrica, proporcionar disipación de carga superficial y clarificar la resina base.
Las modificaciones comunes incluyen:
Refuerzo de fibra de vidrio o carbono para mayor resistencia y rigidez.
Retardantes de llama para cumplimiento de seguridad
Estabilizadores UV para exposición al aire libre.
Colorantes para requisitos estéticos.
Lubricantes para reducir la fricción en piezas móviles
Aditivos antimicrobianos para aplicaciones médicas.
Estos aditivos permiten a los ingenieros-afinar las propiedades del material sin cambiar la resina base, lo que proporciona flexibilidad en el diseño de piezas.

Consideraciones de diseño para piezas moldeadas por inyección
Para crear piezas moldeadas por inyección eficaces es necesario comprender las limitaciones y oportunidades del proceso. Un diseño deficiente provoca defectos, costes elevados o la imposibilidad-de-fabricar piezas.
Espesor de la pared
El espesor uniforme de la pared es quizás el principio de diseño más crítico. Causas de espesor variable:
Enfriamiento desigual y tensiones internas.
Alabeo e inestabilidad dimensional.
Marcas de hundimiento en secciones gruesas
Tiempos de ciclo extendidos
El objetivo es mantener las paredes entre 1 y 4 mm dependiendo del material, con variaciones de espesor inferiores al 25% siempre que sea posible. Cuando se necesitan secciones gruesas, la extracción del interior mantiene la integridad estructural y al mismo tiempo garantiza un enfriamiento uniforme.
ángulos de tiro
La pieza moldeada por inyección puede utilizar un valor de ángulo de inclinación de 1 grado para la mayoría de los plásticos. Calado-una ligera inclinación en las superficies verticales-permite que las piezas se suelten del molde sin dañarlas. Causas de tiro insuficiente:
Pegado en el molde
Arañazos en la superficie durante la expulsión
Mayores fuerzas de expulsión y distorsión de piezas.
La inclinación mínima suele ser de 0,5 grados por lado, siendo preferible 1-3 grados. Las superficies texturizadas requieren más inclinación, hasta 1 grado por 0,001 pulgadas de profundidad de textura.
Costillas y jefes
Las nervaduras fortalecen las piezas sin aumentar el espesor total de la pared. Las mejores prácticas incluyen:
Espesor de la nervadura 50-60% de la pared nominal
Altura de la nervadura inferior a 3 veces la pared nominal
Calado adecuado en los costados de las costillas
Los jefes proporcionan puntos de fijación para tornillos o inserciones. El diámetro exterior debe ser 2 veces el diámetro del tornillo, con un espesor de pared adecuado para evitar grietas bajo tensión de montaje.
Ubicación de la puerta
La puerta-por donde el material ingresa al molde-afecta significativamente la calidad de la pieza. La ubicación de la puerta influye:
Patrón de flujo y posibles líneas de soldadura.
Orientación del refuerzo de fibra.
Ubicación del vestigio de la puerta (marca cosmética)
Deformación de piezas
Es posible que se necesiten múltiples compuertas para piezas grandes, pero cada una crea una línea de soldadura potencial donde se encuentran los frentes de flujo. Los equilibrios estratégicos de colocación de puertas satisfacen los requisitos estructurales, de calidad y las preocupaciones estéticas.
trabajando conServicio de moldeo por inyecciónProveedores
Seleccionar y colaborar con un servicio de moldeo por inyección determina el éxito del proyecto desde el prototipo hasta la producción.
Capacidades de servicio para evaluar
Los servicios profesionales de moldeo por inyección ofrecen diferentes capacidades:
Capacidad de herramientas: ¿Pueden fabricar moldes internamente-o subcontratarlos? ¿Qué materiales (aluminio o acero endurecido)?
Gama de máquinas: ¿Qué fuerzas de sujeción y tamaños de disparo pueden soportar?
Opciones de materiales: ¿Funcionan con la resina especificada? ¿Pueden conseguir materiales especiales?
Flexibilidad de volumen: ¿Pueden escalar desde prototipos hasta cantidades de producción?
Operaciones secundarias: ¿Ofrecen montaje, decoración o acabados?
Sistemas de calidad: ¿Qué certificaciones (ISO 9001, ISO 13485, IATF 16949) mantienen?
El servicio de moldeo por inyección personalizado de Xometry proporciona-soluciones de producción y prototipos bajo demanda con una amplia experiencia en todas las industrias, incluido el moldeo por inyección médica y el moldeo por inyección ITAR para proyectos sensibles.
Estructura de costos y economía
La economía del moldeo por inyección difiere fundamentalmente de otros procesos. La estructura de costos incluye:
Costos de herramientas: $3000-$100,000+ dependiendo de la complejidad
Moldes prototipo de aluminio: entre 3.000 y 15.000 dólares
Moldes de acero de producción: entre 25 000 y 100 dólares,000+
Moldes familiares o multicavidades: mayor inversión inicial
Costos por-pieza: $1-$5 para volúmenes de producción típicos
Costo del material: 40-60% del costo de la pieza
Tiempo de máquina: 20-30% del costo de la pieza
Mano de obra: 10-20% del costo de la pieza
Gastos generales: 10-20% del costo de la pieza
El punto de equilibrio suele producirse en 500-5000 piezas, dependiendo de la complejidad. Los volúmenes más altos reducen drásticamente los costos por pieza mediante la amortización de herramientas.
Plazos de entrega
Los moldes estándar requieren entre 15 y 25 días para proyectos de producción típicos, aunque esto varía según la complejidad. La línea de tiempo se desglosa como:
Diseño y cotización: 1-5 días
Fabricación de moldes: 2-8 semanas
Primer artículo y refinamiento: 1-2 semanas
Aumento de la producción-: 1-2 semanas
Los servicios de creación rápida de prototipos pueden entregar piezas en 5 a 10 días utilizando herramientas de aluminio, aunque estos moldes normalmente solo admiten entre 500 y 5000 disparos antes de desgastarse.
Diseño para soporte de fabricación
Los servicios de moldeo por inyección de buena reputación brindan análisis DFM que identifican:
Posibles defectos por un mal diseño de la pieza
Oportunidades para reducir costos mediante la optimización del diseño.
Recomendaciones de materiales basadas en los requisitos.
Diseños alternativos que mejoran la capacidad de fabricación.
Esta consulta es invaluable.-Los fabricantes de moldes experimentados pueden detectar problemas que causarían costosas modificaciones en las herramientas una vez que comienza la fabricación.

Calidad y prevención de defectos
Comprender los defectos comunes en las piezas moldeadas por inyección ayuda a los diseñadores a evitar problemas y a los fabricantes a mantener la calidad.
Defectos y causas típicos
Deformación: Las piezas se tuercen o doblan después del moldeo debido a:
Espesor de pared desigual que causa enfriamiento diferencial
Presión de empaque excesiva
Tiempo de enfriamiento insuficiente
Variación de la contracción del material
Marcas de hundimiento: Depresiones en las superficies de las piezas sobre secciones gruesas causadas por:
El material se contrae internamente mientras la superficie se solidifica
Presión de empaque insuficiente
Puertas demasiado pequeñas para mantener la presión
Tomas cortas: Llenado parcial incompleto de:
Presión o velocidad de inyección insuficiente
Material demasiado frío o viscoso
Ventilación inadecuada, aire atrapado
Puertas de tamaño insuficiente
Líneas de soldadura: Líneas visibles donde se encuentran los frentes de flujo, causadas por:
Múltiples puertas o flujo alrededor de núcleos
Material demasiado frío cuando los frentes se fusionan
Velocidad de inyección insuficiente
Destello: Exceso de material que se escapa en la línea de separación debido a:
Fuerza de sujeción insuficiente
Superficies del molde dañadas o desgastadas
Presión de inyección excesiva
Medidas de control de calidad
El moldeo por inyección de producción incorpora múltiples controles de calidad:
Inspección del primer artículo.: Medición detallada y documentación de las piezas de producción inicial.
Supervisión en-proceso: Seguimiento en tiempo real-de los parámetros del proceso (temperatura, presión, tiempo del ciclo)
Control estadístico de procesos: Muestreo y medición para detectar derivas en el proceso
Inspección final: Verificación dimensional, examen visual, pruebas funcionales.
Las prácticas de fabricación inteligente que incluyen IoT, IA y aprendizaje automático se están convirtiendo en estándar con monitoreo en tiempo real, mantenimiento predictivo y control de calidad automatizado que mejoran la productividad.
Tendencias y desarrollos del mercado
La industria de piezas moldeadas por inyección continúa evolucionando con nuevos materiales, tecnologías y demandas del mercado.
Iniciativas de sostenibilidad
La sostenibilidad será un enfoque fundamental en 2024, y las empresas de moldeo por inyección adoptarán prácticas más ecológicas, incluido el uso de materiales reciclados y biodegradables, la optimización del uso de energía y la implementación de estrategias de reducción de residuos.
Los desarrollos clave incluyen:
Mayor uso de contenido reciclado pos-consumo (PCR)
Resinas de base biológica-a partir de materias primas renovables
El reciclaje químico permite materiales reciclados de mayor-calidad
Todas las-máquinas de moldeo eléctricas reducen el consumo de energía entre un 30% y un 50%.
Tecnologías avanzadas
La integración de las tecnologías de la Industria 4.0 continúa revolucionando el sector del moldeo por inyección de plástico. Las capacidades emergentes incluyen:
Decoración en-molde: Gráficos aplicados durante el proceso de moldeo.
Moldeo asistido por gas-: Secciones huecas para reducir el peso
moldeado de espuma: Piezas estructurales ligeras
Enfriamiento conformado: Núcleos de moldes impresos en 3D-con canales de refrigeración optimizados
Crecimiento del mercado
El tamaño del mercado mundial de moldeo por inyección se estimó en 298.717,5 millones de dólares en 2024 y se prevé que alcance los 462.437,7 millones de dólares en 2033, creciendo a una tasa compuesta anual del 5,0%.
Los impulsores del crecimiento incluyen:
La producción de vehículos eléctricos aumenta la demanda de componentes ligeros
Expansión del mercado de dispositivos médicos
Miniaturización de la electrónica de consumo.
Crecimiento de la industria del embalaje en los mercados emergentes
Asia Pacífico dominó el mercado del moldeo por inyección con la mayor participación en los ingresos del 41,0 % en 2024, impulsada por los bajos costos de fabricación y la expansión de las industrias de uso final-.
Preguntas frecuentes
¿Cuál es la diferencia entre piezas moldeadas por inyección y piezas impresas en 3D?
Las piezas moldeadas por inyección se producen a partir de moldes endurecidos y son ideales para grandes volúmenes (normalmente 500+ unidades) con menores costos por-pieza y propiedades de material superiores.. 3Las piezas impresas en D se construyen capa-por-capa, lo que las hace mejores para prototipos, personalización y volúmenes muy bajos, pero con mayores costos por-pieza y limitaciones de material.
¿Cuánto duran las piezas moldeadas por inyección?
La vida útil depende de la selección del material y las condiciones de funcionamiento. Las piezas bien-diseñadas con materiales adecuados pueden durar décadas en condiciones normales. Las piezas para exteriores estabilizadas contra los rayos UV-, los componentes industriales-resistentes a los químicos y los dispositivos de grado médico-utilizan formulaciones de materiales específicas para garantizar la durabilidad en los entornos previstos.
¿Cuál es la cantidad mínima de pedido para piezas moldeadas por inyección?
Si bien los costos de los moldes hacen que el moldeo por inyección sea económico, generalmente por encima de 500-1000 piezas, algunos servicios de moldeo por inyección ahora no ofrecen pedidos mínimos para prototipos de herramientas. La economía mejora dramáticamente con volúmenes más altos: las piezas que cuestan $10 cada una en 100 unidades podrían costar $2 cada una en 10,000 unidades.
¿Se pueden fabricar piezas moldeadas por inyección a partir de plástico reciclado?
Sí, muchas piezas moldeadas por inyección incorporan contenido reciclado pos-consumo (PCR). Las tecnologías de reciclaje modernas permiten hasta un 100 % de contenido de PCR para algunas aplicaciones, aunque las propiedades mecánicas pueden reducirse ligeramente. Muchos fabricantes combinan material virgen y reciclado para equilibrar el rendimiento y la sostenibilidad.